Dab tsi yog pitch, txhuas thiab pib ntawm cov yas extruder ntsia hlau?
Ib qho kev thov rau "65 hli pitch ntsia hlau" tawm qhov tseem ceeb geometry tsis tau daws. Peb yuav tsum paub seb qhov luaj li cas txheeb xyuas qhov sib nrug deb ntawm lub dav hlau los yog qhov ua ntej ntawm ib qho helix, thiab seb seem muaj ib qho pib lossis ob peb. Ib qho ntsia hlau extruder tuaj yeem siv ntau qhov pib: tshuab ntsia hlau suav thiab xov pib suav piav qhia ntau yam.
| Lub sij hawm | Lub ntsiab lus ntawm no | Tshawb xyuas |
|---|---|---|
| Pitch, P | Axial sib nrug ntawm cov ntsiab lus sib thooj ntawm cov davhlau uas nyob ib sab | Lub davhlau twg nyob ib sab? |
| Lus, L | Axial ua ntej ntawm tib lub helix mus txog 360 ° | Trace ib tug txheeb xyuas helix |
| Pib, z | Tus naj npawb ntawm cov kev ywj pheej helices hauv ib ntu | Suav pib, tsis pom lem |
Thaum lead sib npaug pitch
Rau qhov tsis tu ncua, sib npaug sib npaug helices nrog tib cov hlau lead tas li, L = z × P. Ib ntu pib yog li ntawd muaj L = P. Nrog ob qhov pib, qhov chaw nyob ib sab-dav dav hlau yog ib nrab ntawm cov hlau lead. Cov nqe lus no piav txog geometry, tsis yog qhov kev ncua deb ntawm cov khoom siv polymer mus rau ib lub kiv puag ncig.
Tsis txhob suav ib ntu kev thaiv raws li ob txoj kev zoo ib yam
Lub davhlau thaiv kev sib cais cais cov khib nyiab thiab yaj raws nrog cov haujlwm sib txawv. Nws lub davhlau ntxiv tsis tuaj yeem tsim qhov sib npaug sib npaug, zoo tib yam geometry siv hauv kev sib raug zoo saum toj no. Cov cheeb tsam sib txawv-lead kuj xav tau qhov loj me hauv zos es tsis yog qhov ntsuas qhov kawg-rau-kawg.
Siv ib daim duab kos thaum sib tham txog cov ntsia hlau extrusion. CovSPE metering-channel tsom xamxav tau txhuas, pib, dav dav dav, qhov tob thiab ntu ntev raws li cov khoom sib cais. Daim ntawv cim suab ib leeg tsis tuaj yeem hloov cov ntaub ntawv ntawd.
Yuav ua li cas ntsia hlau lead thiab txoj kab uas hla txiav helix lub kaum sab xis?
Rau cov cylindrical helix niaj hnub siv ntawm no, txhais θ txheeb ze rau lub dav hlau perpendicular rau cov ntsia hlau axis. Txhais Dref raws li txoj kab uas hla ntawm lub tog raj kheej siv rau qhov uas helix raug soj ntsuam. Tom qab ntawd siv cov hlau lead ntawm tib lub helix:
θ = arctan[L / (π × Dref)]
Siv cov chav nyob ntev ntev rau L thiab Dref. Screw ceev tsis nkag mus rau qhov kev sib raug zoo geometric. Lub kaum sab xis ntsuas txheeb ze rau lub axis yog ntxiv rau lub kaum sab xis uas tau teev tseg ntawm no, yog li xyuas lub rooj sib tham ua ntej sib piv cov duab kos lossis cov khoom siv software. Ib yam li ntawd, lub kaum sab nrauv sab nrauv tsis sib hloov nrog lub hauv paus-nto lub kaum sab xis.
Kev tswj peb txoj kev sib piv
Piv txwv li Dref = 65 mm rau tag nrho peb seem hypothetical. Cov txiaj ntsig hauv qab no ua raws los ntawm helix geometry; lawv tsis yog Nanhaiya cov khoom specifications lossis ntsuas cov txiaj ntsig ntau lawm.
| Tshooj | Pib | Pitch P | Lead L | θ |
|---|---|---|---|---|
| A: ib zaug pib lub hauv paus | 1 | 65mm ib | 65mm ib | 17.66° Nws |
| B: khaws A tus thawj coj | 2 | 32.5mm 3 | 65mm ib | 17.66° Nws |
| C: khaws A lub suab | 2 | 65mm ib | 130 hli | 32.48° Nws |
B ntxiv qhov pib yam tsis hloov lub kaum sab xis siv helix. C hloov cov hlau lead thiab lub kaum sab xis. Tsis yog qhov sib piv ua pov thawj ntau dua: dav dav dav dav, thaj chaw siv tau, qhov tob thiab kev ua haujlwm tseem tsis tau daws.Penn State cov ntawv extrusionpaub qhov txawv ntawm helix geometry los ntawm kev suav suav uas siv nws.
Puas yog lub suab loj dua ib txwm ua rau cov khoom tso tawm extruder?
Tsis yog. Ua kom cov hlau lead hloov pauv channel geometry thiab cov kev taw qhia ntawm tus txheeb ze nto motion, tab sis kev xa khoom tiag kuj nyob ntawm qhov siab gradient, yaj viscosity thiab cov khoom siv los ntawm cov dej ntws. Kev kwv yees loj qhib-tso tawm tsis yog ib qho kev cog lus ntawm cov khoom tau txais ntau dua los ntawm kev tuag uas twb muaj lawm.
Ntau tshaj ib lub sij hawm geometric hloov
Nyob rau hauv ib qho yooj yim unwrapped, ntiav-channel qauv, down-channel nto-ceev tivthaiv muaj cos θ. Channel dav kuj nyob ntawm cov hlau lead, pib thiab dav dav dav. Hloov cov hlau lead yog li hloov ntau dua li qhov chaw khoob pom ntawm kev ya davhlau. Ntsuas dav dav dav perpendicular rau lub davhlau thaum uas yog lub rooj sib txoos yuav tsum tau los ntawm kev suav.
Jim Frankland qhov kev ntsuam xyuas rub-flowdistinguishes tag nrho lub kaum sab xis qhia los ntawm tus qauv-pitch simplification. Tsis txhob khaws tus qauv-geometry coefficient tom qab hloov cov geometry uas ua rau nws ncaj ncees. Ib nti-raws li coefficient kuj tsis tuaj yeem hloov pauv mus rau ib millimeter suav.
Cov mob siab tuaj yeem thim rov qab qhov kev txiav txim siab yooj yim
Thaum lub siab nce mus rau lub qhov hluav taws xob, lub siab-flow contribution opposes xa los ntawm cov ntsia hlau tig. Yog tias lub ntsuas ntsuas qhov nkag tau raug siab lawm, siv qhov tso tawm siab ib leeg tuaj yeem qhia qhov tsis zoo ntawm qhov siab ntawm ntu ntawd. Groove-fed kev npaj thiab lwm yam dej ntws tuaj yeem ua tsis tau daim pam thov tias rub ntws yog qhov tso tawm lub qab nthab.
CovPenn State ntsia hlau-thiab-tuag qauvmuab qhov chaw ua haujlwm ntawm qhov kev sib tshuam ntawm lawv cov yam ntxwv. Nws Newtonian, isothermal kev kho mob yog ib qho kev piav qhia tseem ceeb, tsis yog tag nrho kev kwv yees ntawm pellet melting los yog shear-thinning ntau lawm yaj. Peb yuav pom zoo ib qho kev hloov kho cov hlau lead tsuas yog tom qab kuaj xyuas qhov txwv ntu thiab xav tau lub luag haujlwm siab.
Constant vs variable lead: ua li cas suab, qhov tob thiab compression cuam tshuam?
Ib qho ntsia hlau tas mus li tseem tuaj yeem ua cov khoom siv los ntawm kev hloov pauv qhov tob. Ib qho kev sib txawv-cov qauv tsim ntxiv lwm qhov kev hloov pauv geometric. Sib piv cov profiles los ntawm ntu, tsis yog kho cov ntawv sau ua tiav lossis ua pov thawj tias ib qho kev tsim yuav tsum ua tau zoo dua.
| Tshooj | Tshawb xyuas nrog cov hlau lead | Zam qhov shortcut no |
|---|---|---|
| Pub | Particle form, bulk density, feed open and barrel arrangement | Siv cov kev ntsuas melt-flow los kwv yees kom tau cov khoom khib nyiab |
| Kev hloov pauv | Qhov tob profile, muaj melting ntev thiab cov khoom siv | Hu rau ib qho kev txo qis ib qho tsim nyog melting |
| Kev ntsuas ntsuas | Channel dav thiab qhov tob, viscosity, inlet thiab qhov hluav taws xob siab | Sib npaug qhov dav dav nrog kev xa khoom ntau dua tawm tsam qhov tuag |
| Vented theem | Theem tshuav nyiaj li cas thiab downstream twj tso kua mis yuav tsum tau | Tsis quav ntsej lub siab xav tau tom qab lub qhov cua |
Compression ratio xav tau nws cov xwm txheej geometric
Qhov paub qhov tob-raws li extrusion ntsia hlau compression piv yog qhov tseem ceeb rau cov pa sib piv-dav hlau geometry nrog tib cov hlau lead hauv cov seem raug muab piv. Yog tias cov hlau lead, pib lossis lub davhlau geometry hloov pauv, tshawb xyuas cov ntsiab lus channel-volume. Ob qhov kawg ntawm qhov tob ib leeg yuav tsis piav txog qhov kev sib piv txaus lawm.
Tsis txhob siv cov hmoov txhuas txo qis los ua ib qho kev hloov rau kev lees paub tias cov khoom siv melts qhov twg tus qauv xav kom nws yaj. Tsis yog yuav tsum tau nce cov txhuas cia li piav raws li kev ua haujlwm maj mam: qhov chaw nyob, sau, sib xyaw thiab kub nyob ntawm qhov ua tiav kev ua haujlwm.
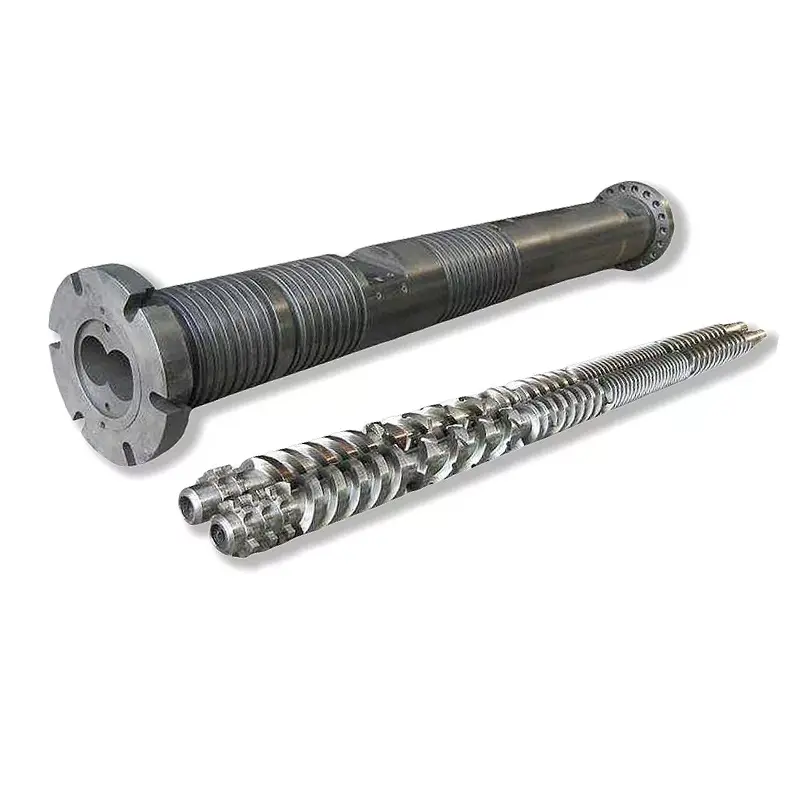
Rau lub vented ntsia hlau, theem downstream yuav tsum ua dab tsi tuaj txog thaum ua tau raws li qhov yuav tsum tau muaj qhov hluav taws xob siab. CovSPE teeb meem ntawvpiav qhia txog qhov kev npaj theem tsis sib npaug tuaj yeem ua rau lub qhov dej nyab. Qhov ntawd yog qhov teeb meem muaj peev xwm-sib npaug, tsis yog vim li cas los luam ib qho kev sib tw ntxaib-ntsia hlau conveying-cov ntsiab lus mus rau hauv ib qho kev tsim ib-ntsia hlau.
Match ntsia hlau ua rau zaj duab xis, siab ceev PE / PP thiab granulation
Pebib leeg-ntsia hlau ntau yamua hauj lwm ua hauj lwm sib txawv. Peb yuav pib soj ntsuam lub suab nrog daim ntawv thov thiab tam sim no cov teeb meem kev khiav hauj lwm, tom qab ntawd xyuas seb qhov kev thov geometry puas txhawb lub luag haujlwm ntawd. Lub npe polymer ib leeg tawm ntawm qib, cov khoom ntxiv thiab cov khoom noj tsis tau daws.
Zaj duab xis: khaws cia cov xwm txheej tom qab tau txais cov khoom tso tawm
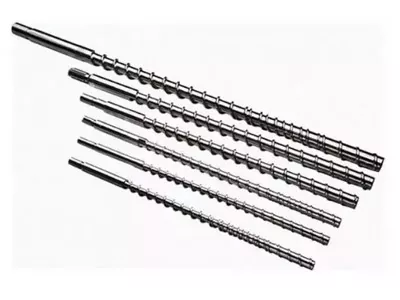
PebLDPE / HDPE zaj duab xis ntsia hlau nploojpiav qhia txog kev xaiv kev teeb tsa rau cov qauv sib txawv thiab cov kev xav tau ntau lawm, suav nrog 25: 1, 28: 1, 30: 1, 33: 1 thiab 35: 1 L / D xaiv. Cov ntev no tsis qhia lub suab lossis cov hlau lead. Rau cov tswv yim ua yeeb yaj kiab, peb yuav thov qhov profile tiag tiag thiab sib piv cov txiaj ntsig nrog rau qhov ntsuas thiab qhov xav tau.
Kev kub ceev PE / PP: suav nrog lub thoob pub thiab tsav tsheb
PebPE / PP high-speed single-screw daim ntawv thovsib txuas cov kev xaiv ntsia hlau nrog rau qhov tshwj xeeb pub-slot chim thiab tsav kev txiav txim siab. Ib qho extruder pub thoob yog li ntawd ib feem ntawm kev tshuaj xyuas, tsis yog ib qho khoom siv los tsis quav ntsej. Peb yuav tsis ntaus nqi kev sib koom ua ke los ua ib leeg lossis xav tias tus tsav uas twb muaj lawm tuaj yeem nqus tau qhov hloov kho dua tshiab.
Pob tshab granulation: soj ntsuam tag nrho txoj kev ntws
Raupob tshab granulation, peb daim ntawv thov tshwj xeeb tsim cov ntsiab lus piav qhia ntev dua L / D, qis dua kev sib hloov ceev, me me shear thiab du kev hloov. Qhov kev sib xyaw ua ke no tseem ceeb thaum txiav txim siab hloov pauv. Lub peev xwm nominal tsis yog qhov muaj txiaj ntsig zoo yog tias cov specks dub, xim hloov lossis cov khoom siv tsis raug ua rau ntau qhov tso zis tsis tuaj yeem lees txais.
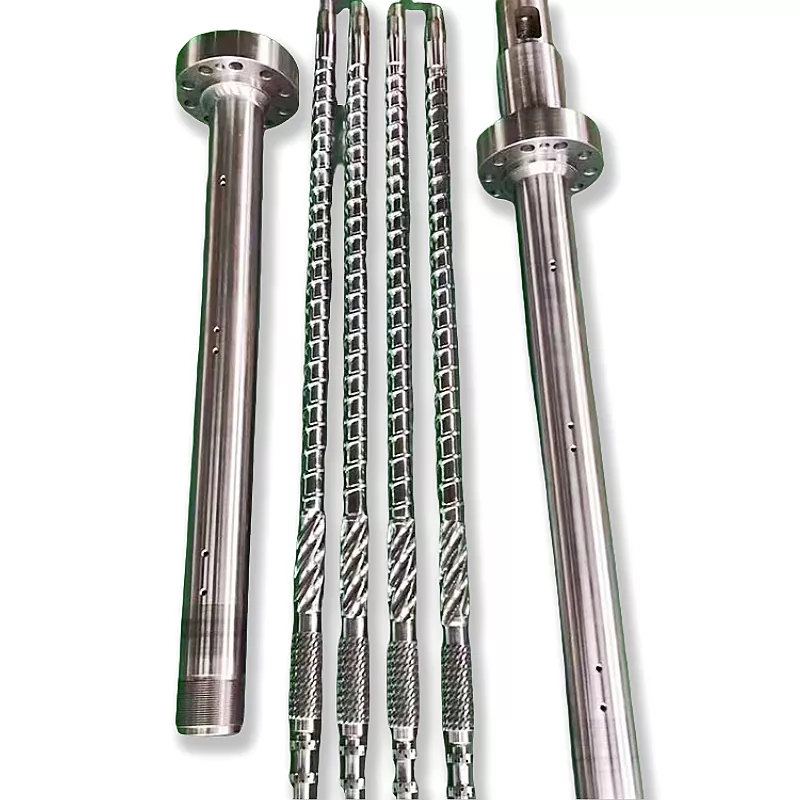
Yuav ua li cas yuav tsum tau ib tug extruder ntsia hlau daim duab qhia ua ntej kev hloov txhuas?
Ib qho txiaj ntsig extruder kos duab txheeb xyuas cov yam ntxwv, ntsuas kev taw qhia thiab ntu. "Ib yam li cov qauv, nrog lub suab loj dua" tsis txaus thaum tus qauv hnav, muaj cov ntu thaiv lossis hloov geometry raws nws qhov ntev. Peb yuav xub tsim qhov ntev uas tseem sawv cev rau qhov tsim qauv.
Txheeb ib lub helix, tom qab ntawd sau cov geometry hauv zos
Kev tshuaj xyuas lub cev yog nyob ntawm ib qho kev sib cais, cov khoom ua kom txias nyob rau hauv cov nroj tsuag txoj kev pom zoo, nrog kev txhawb nqa tsim nyog thiab cov neeg ua haujlwm tsim nyog. Txheeb xyuas lub davhlau thiab ua raws nws los ntawm kev ua tiav ntawm qhov kev siv angular hais. Sau nws axial ua ntej. Cais ntsuas qhov nyob ib sab-flight spacing thiab tsim kom muaj pes tsawg tus pib hauv seem ntawd.
Rau cov hlau lead sib txawv, tshaj tawm cov nqi hauv zos thiab qhov chaw hloov pauv. Tsis txhob kwv yees qhov kev tsim khoom loj los ntawm cov duab pom. Cov duab pab txheeb xyuas cov yam ntxwv thiab kev puas tsuaj, tab sis lawv tsis tsim qhov ntsuas kev siv, kev tshuaj xyuas tsis meej lossis thawj qhov tsis hnav.
| Cov ntaub ntawv kos duab | Yog vim li cas suav nrog nws |
|---|---|
| Txoj kab uas hla thiab siv qhov chaw | Txhais lub kaum sab xis thiab qhov tob |
| Lead, pib thiab handedness los ntawm seem | Txheeb xyuas qhov kev npaj helix tiag tiag |
| Qhov tob, dav dav dav thiab ntu ntev | Piav txog kev siv tau geometry |
| Barrier, sib tov thiab cua nta | Nrhiav kev txwv thiab kev hloov hauv lub luag haujlwm |
| Lub cev muaj zog thiab lub cev muaj zog interface | Tshawb xyuas lub mating sib dhos thiab installation |
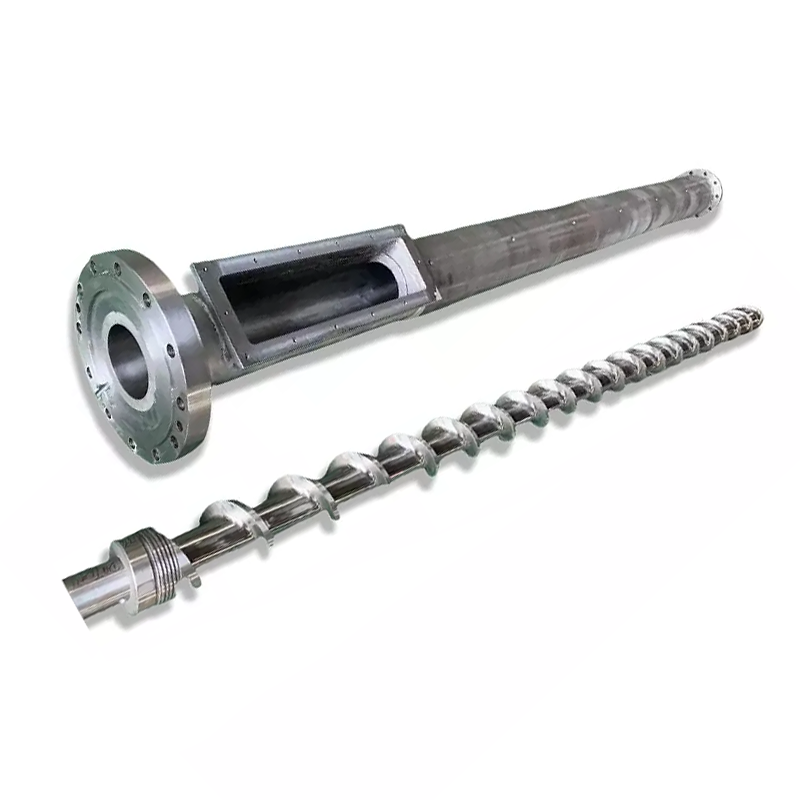
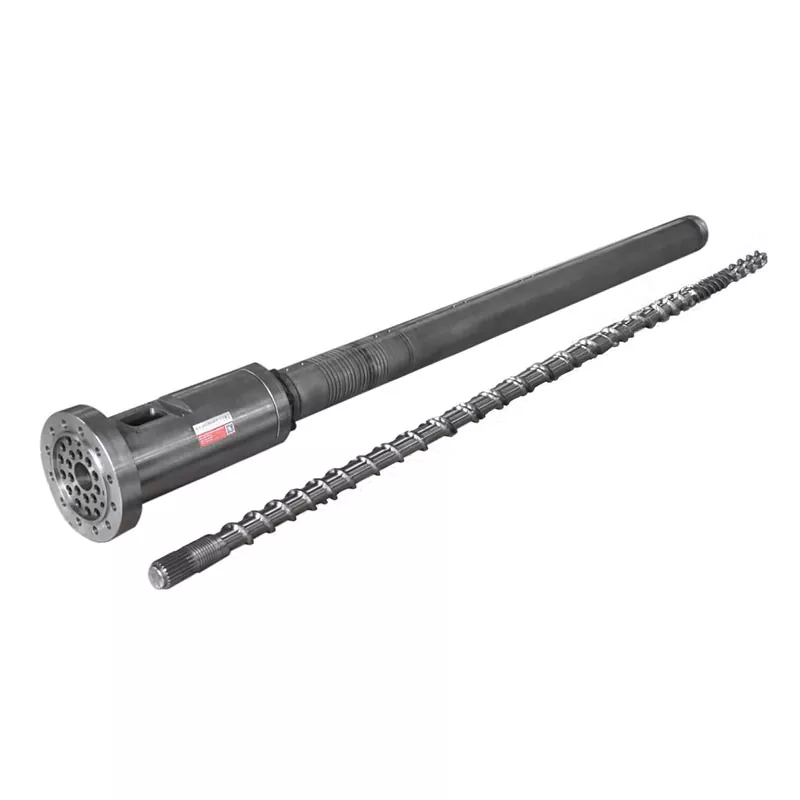
Khaws cov qauv tsim rov qab cais los ntawm kev ntsuam xyuas hnav. PebDaim ntawv qhia kev ntsuas cov ntsia hlau thiab lub thoobpiav qhia vim li cas cov ntsia hlau sib txuas thiab ntsuas qhov ntsuas qhov tseem ceeb. Kev tshuaj xyuas cov hlau lead tsis tuaj yeem kho qhov kev tshem tawm ntau dhau los ntawm kev hloov dav hlau sib nrug.
Pitch mismatch los yog extruder ntsia hlau teeb meem: koj yuav tsum tau kuaj ua ntej?
Saib thaum qhov teeb meem tshwm sim. Ib qho kev poob qis zuj zus ntawm lub luag haujlwm tsis hloov pauv hu rau qhov kev tshawb nrhiav sib txawv los ntawm qhov ua tsis tiav uas pib tom qab hloov cov resin, pub daim ntawv lossis cov khoom tsim tawm. Tsis yog keeb kwm ua pov thawj qhov laj thawj, tab sis nws qhia peb cov pov thawj twg los thov ua ntej.
Cov zis qis yog cov tsos mob, tsis yog qhov ntsuas pitch
Tshawb xyuas seb lub tshuab pub khoom puas muab cov khoom siv tsis tu ncua, seb puas ua tiav thiab seb lub npov pob lossis tuag puas muaj kev txwv hloov. Sau cov ntsia hlau ceev, tau txais cov zis, qhov kub thiab txias, siab thiab tsav load ua ke. Lub tshuab rhaub dej kub tsis hloov qhov ntsuas kub-kub.
| Kev soj ntsuam | Tshawb xyuas ua ntej rov tsim dua | Kev txiav txim siab txhawb |
|---|---|---|
| Cov zis poob qis zuj zus | Cov khoom sib xws, ntsia hlau / chim thiab kev txwv | Rov qab kho qhov xwm txheej lossis tshuaj xyuas lub luag haujlwm hloov pauv |
| Teeb meem ua raws li kev hloov pauv | Pub tus cwj pwm, melting thiab xav tau siab | Ntsuam xyuas seb qhov profile puas tseem phim cov khoom siv |
| Ntau rpm muab cov cua sov ntau dua tab sis cov zis tau txais tsawg | Limiting seem, yaj zoo thiab downstream peev | Tshawb xyuas lub bottleneck ua ntej nce cov hlau lead |
| Siab hloov pauv | Lub sij hawm ua raws li kev pub mis, kub thiab siab cov ntaub ntawv | Cais tsis ruaj tsis khov los ntawm kev txwv tsis pub siv twj tso kua mis |
CovSPE tsom xamqhia tau hais tias yog vim li cas qhov kev txwv qhov dej ntws tawm tuaj yeem tawm ntawm ib feem ntawm qhov ntsuas ntsuas tsis tau ua tiav. Hloov qhov pom meej downstream muaj peev xwm ces nco tau qhov teeb meem tswj.
Peb yuav khaws cov ntaub ntawv ua haujlwm thaum cov ntaub ntawv pov thawj txhawb nqa kev npaj cov khoom siv lossis cov khoom siv. Peb yuav tshawb xyuas kev tsim kho dua tshiab thaum cov ntaub ntawv hloov pauv lossis muaj peev xwm tsis sib haum. Kev hloov pauv kim tsis tau txais cov lus teb tsim nyog rau cov tsos mob uas tsis tau piav qhia.
Yuav ua li cas luam tawm qhov ua kom zoo tshaj plaws ua pov thawj?
Thaum kuv ntsuam xyuas qhov kev hloov kho thawj coj, kuv xub nug seb qhov kev txwv nws nyob qhov twg. Mark Spalding'sluam tawm compounding-line projectKev txhawj xeeb txog 15-nti yaj-piv ib qho ntsia hlau nqes ntawm ib qho kev sib xyaw. Nws cov channel qub tau sib sib zog nqus heev rau lub luag haujlwm siab, thiab tso tawm qhov kub thiab txias tsis ua haujlwm vim yog cov nplaim hluav taws kub-retardant additive's degradation txaus ntshai.
| Yam khoom | Kev ua haujlwm qub / tsim | Kev tsim kho tshiab |
|---|---|---|
| Metering qhov tob | 1,73 ib. | 1.18 in. |
| Lead / txoj kab uas hla | 1.0 | 1.2 |
| Rate thiab ntsia hlau ceev | 3,280 lb / h ntawm 15 rpm, qhia txog kev ua haujlwm | 8,500 lb/h ntawm 15.5 rpm, simulated |
| Kho qhov kub thiab txias | Tsis yog tus nqi sib tw hauv qhov kev sib piv no | 174 ° C, simulated |
Spalding qhia txog 18% nce hauv qhov tshwj xeeb kev hloov pauv los ntawm kev hloov pauv txhuas. Qhov ntawd piav qhia txog kev sib hloov pauv ib rpm, tsis yog 18% ntsuas qhov nce hauv tag nrho cov kab tawm. Tus tsim tshiab kuj yuav tsum tau tsav torque ntxiv.
Kuv yuav tsis muab tag nrho cov kev kwv yees kev txhim kho rau kev coj ua: qhov tob hloov ib yam nkaus, thiab tsab xov xwm simulations siv cov xwm txheej siab. Qhov hloov kho tus nqi thiab qhov kub thiab txias yog qhov kev kwv yees, tsis yog kev tshaj tawm kev lees txais kev xeem. Qhov kev sib txawv no tseem ceeb thaum sib piv cov lus pom zoo los ntawm cov neeg muag khoom sib txawv.
Cov qauv tsim muaj txiaj ntsig yog xav txog kev nce ntxiv nrog rau lub luag haujlwm siab thiab channel qhov tob, es tsis yog rov ua kom tob zuj zus mus rau lub peev xwm. Qhov no yog cov ntaub ntawv yaj-fed, tsis yog pellet-plasticating sim. Nws qhov ntev tsis tuaj yeem dhau los ua ib daim ntawv qhia thoob ntiaj teb rau zaj duab xis, yeeb nkab lossis pob tshab granulation.
Kev tshuaj xyuas cov ntsia hlau thiab lub thoob ua ntej pom zoo rau kev hloov txhuas
Peb lub Hoobkas tshuaj xyuas pib nrog qhov teeb meem
Thaum kuv tau txais qhov kev thov kom nce suab vim tias lub hau ntswj tsis tuaj yeem xa tawm tau txaus, kuv yuav cais cov lus nug ua ntej kho cov duab kos. Ua ntej, tus neeg siv khoom puas txhais tau hais tias nyob ib sab los yog cov hlau lead ntawm ib lub helix los ntawm kev tig tag nrho? Kuv mam li xyuas qhov pib, qhov tob thiab qhov ntev. Kev ntsuas tsuas yog cov davhlau nyob sib ze tuaj yeem qhia qhov tsis raug ntawm ntau qhov pib.
Rau peb daim ntawv thov PE / PP high-speed ib leeg-ntsia hlau, kuv yuav tshuaj xyuas cov ntsia hlau, pub-slot chim thiab tsav ua ke. Yog tias kev noj zaub mov tsis tuaj yeem khaws cia, melting yog txwv los yog kev tshuaj ntsuam tiv thaiv tau nce, hloov cov hmoov txhuas ib leeg yuav daws tsis tau qhov teeb meem. Thaum lub luag haujlwm txwv tau nkag siab, kuv yuav sau cov ntawv thov cov hlau lead, qhov dav thiab qhov tob sib txawv thiab xyuas lawv qhov kev sib tw rau qhov yuav tsum tau ntsuas.
Thaum sib piv, kuv yuav tuav cov resin, formulation thiab downstream configuration tas li thiab cov ntaub ntawv lees txais cov zis, rpm, yaj kub, siab fluctuation thiab load ua ke. Kuv qhov kev ntsuas yog ruaj khov ntawm qhov yuav tsum tau ua kom zoo, ntau dua li qhov loj ntawm lub suab nce.
Kev tshuaj xyuas tsib kauj ruam thiab kev ua haujlwm raug cai
- Txhais lub luag haujlwm.Muab cov qib resin, additives, recycled cov ntsiab lus, pub daim ntawv, cov khoom yuav tsum tau thiab lub hom phiaj txais-tso tawm tus nqi. Piav seb qhov hloov pauv li cas thiab thaum twg qhov teeb meem tshwm sim.
- Tsim cov geometry thiab lub tshuab ua haujlwm.Muab cov ntsia hlau profile, sib piv ntsuas ntsuas, interfaces thiab tsav cov ntsiab lus. Txheeb xyuas cov hlau lead, pib, qhov tob thiab ntu ntev es tsis yog cia siab rau daim duab.
- Sau ib qho piv txwv hauv paus.Ua haujlwm ruaj khov thiab ua haujlwm raws sijhawm, rpm, ntsuas qhov kub thiab txias, siab, thauj khoom thiab cov txheej txheem tsis raug. Qhia qhov chaw siab thiab ntsuas kub.
- Pom zoo ib tug dimensioned hloov matrix.Kos khaws cia thiab hloov kho qhov ntev, vim li cas rau txhua qhov kev hloov pauv, cov khoom siv thiab qhov xav tau ntawm qhov chaw, thiab qhov kev pom zoo ntawm qhov ntsuas qhov ntsuas. Tshawb xyuas lub peev xwm tsav thiab kev sib dhos sib dhos.
- Siv tau raws li kev pom zoo.Tom qab kev teeb tsa thiab commissioning nyob rau hauv cov txheej txheem tshuab, sib piv cov khoom qub thiab kev teeb tsa hauv qab. Tus kws txiav txim tau txais cov khoom tsim tawm thiab kev ua tau zoo ua ke, tom qab ntawd sau cov ntawv ua haujlwm qhov rais txhawb nqa los ntawm kev sim.
Cov zis tshwj xeeb, xws li kg / (h·rpm), pab sib piv kev xa khoom ib lub kiv puag ncig. Nws tsis yog lub zog siv hluav taws xob: uas xav tau kev ntsuas lub zog thiab qhov kev lees paub ntawm lub hauv paus. Khaws qhov kev lees paub, kev ua haujlwm thiab kev lees paub ntawm cov khoom zoo raws li cov kev kuaj cais.
Pebtechnical matching kev pab cuamsuav nrog cov khoom tsim khoom, cov qauv khoom siv thiab kev muaj peev xwm yuav tsum tau ua nrog rau qhov ntev thiab kev xaiv cov khoom siv. Xa cov ntaub ntawv ntawd ua ntej xaiv cov ntaub ntawv hloov kho.
Tham txog koj qhov profile nrog Nanhaiya
Xa koj cov duab kos, cov ntsiab lus ntawm cov ntaub ntawv thiab cov ntaub ntawv ua haujlwm tam sim no rau Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Thov ib tug ntsia hlau specification xyuasEmail:info@nhyscrew.com ib
Xov tooj:+86-13505809643
FAQs txog extruder ntsia hlau suab thiab txhuas
Puas yog ntsia hlau pitch tib yam li cov ntsia hlau lead?
Lawv sib npaug rau ib ntus pib ib zaug. Ntawm qhov sib npaug spaced multi-start seem nrog ib qho kev coj ua, txhuas sib npaug sib npaug-dav dav hlau sib npaug los ntawm tus lej pib. Taug qab tib lub helix los ntawm kev tig ua tiav ua ntej sib piv qhov ntev. Ib qho barrier lossis variable-lead seem xav tau nws tus kheej txhais lus.
Puas yog ob zaug pib ntsia hlau muaj ob zaug cov zis?
Tsis yog. Ntxiv qhov pib ntawm tib qho kev hloov pauv nyob ib sab thiab faib cov channel uas muaj; khaws tib lub suab uas nyob ib sab es tsis txhob hloov cov hlau lead. Tsis yog kev ua haujlwm tsim cov khoom tsim tawm yam tsis muaj qhov tob, dav dav dav, cov khoom siv, kev pub noj thiab siab. Qhia tias qhov ntev npaum li cas nyob tas mus li ua ntej sib piv ob qhov qauv tsim.
Vim li cas yog kwv yees li 17.7 ° ntau hauv cov piv txwv square-lead?
Nrog lub kaum sab xis ntsuas los ntawm lub dav hlau transverse thiab coj sib npaug rau qhov hais txog txoj kab uas hla, arctan (1 / π) muab kwv yees li 17.66 °. Qhov ntawd yog qhov tshwm sim geometric, tsis yog lub kaum ntse ntse ua haujlwm zoo tshaj plaws. Ib txoj kab sib txawv siv los yog lub kaum sab xis ntsuas los ntawm axis hloov tus lej raug muab piv.
Pitch puas tuaj yeem hloov pauv yam tsis hloov qhov tob ntawm channel?
Ib qho qauv tsim tuaj yeem hloov cov hlau lead lossis qhov sib txuas sib txuas thaum khaws cia qhov tob, tab sis cov channel geometry yuav tsis nyob ib leeg. Kev tshuaj xyuas pib, dav siv tau, dav hlau geometry thiab ntu dej num ua ke. Yog tias pub thiab ntsuas qhov sib txawv, txheeb xyuas cov ntsiab lus channel-volume compression es tsis yog cia siab rau qhov sib piv qhov tob xwb.
Daim duab puas tuaj yeem txheeb xyuas qhov tseeb hloov cov ntsia hlau?
Daim duab tuaj yeem pab txheeb xyuas cov yam ntxwv pom, tab sis nws tsis tuaj yeem tsim kom muaj kev hloov pauv tiav. Kev pom, zais qhov chaw thiab hnav tawm qhov ntev tsis tau daws. Siv daim duab pom zoo lossis kev tshuaj xyuas ntawm cov ntsia hlau thiab lub thoob sib tw, nrog rau kev sib txuas ntawm lub tshuab, cov ntsiab lus ntawm cov khoom siv thiab cov dej num tsim nyog.
Cov ntaub ntawv dab tsi xav tau ua ntej nce cov ntsia hlau lead?
Muab cov seem geometry tam sim no, qib resin thiab formulation, pub kev npaj, tshuab thiab tsav cov ntsiab lus, thiab downstream configuration. suav nrog cov zis tau txais, rpm, ntsuas qhov kub thiab txias, siab thiab cov ntaub ntawv thauj khoom nrog rau qhov tsis xws luag. Kev tshuaj xyuas yuav tsum txheeb xyuas lub luag haujlwm txwv thiab pom zoo yuav ua li cas hloov kho qhov tsim qauv ua ntej tsim khoom.