Xov xwm

Yuav ua li cas cov ntsia hlau ua tau raws li kev hnav tsis kam thiab kev ua haujlwm siab?

2026-05-11 0 Tso lus rau kuv

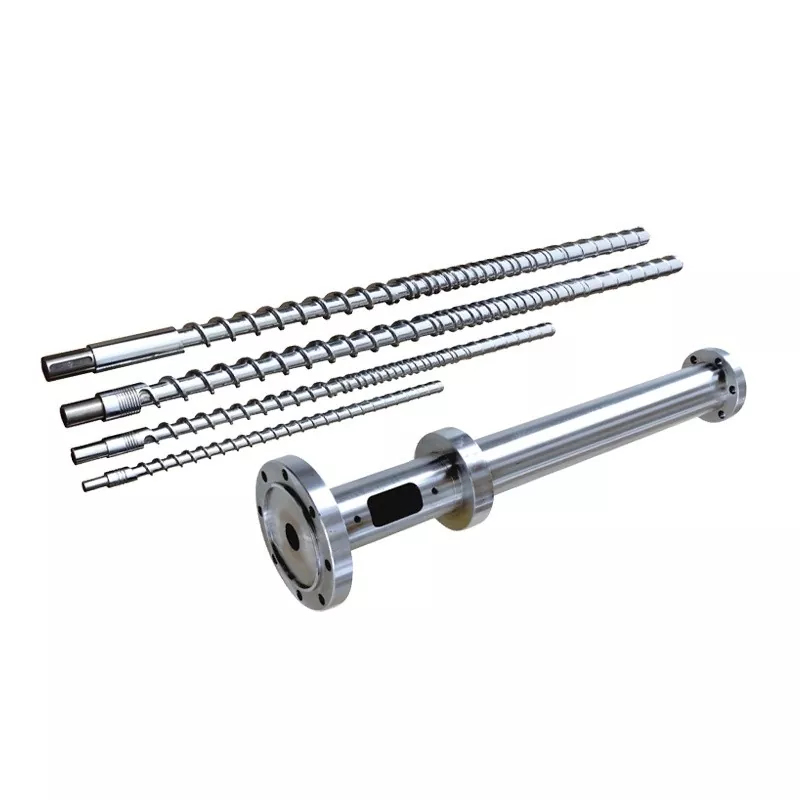
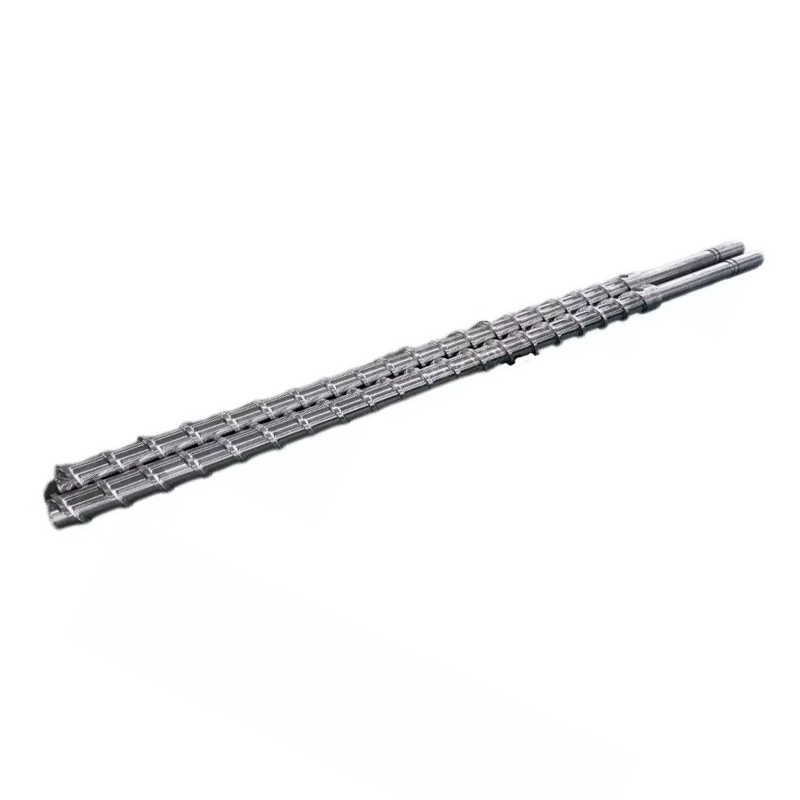
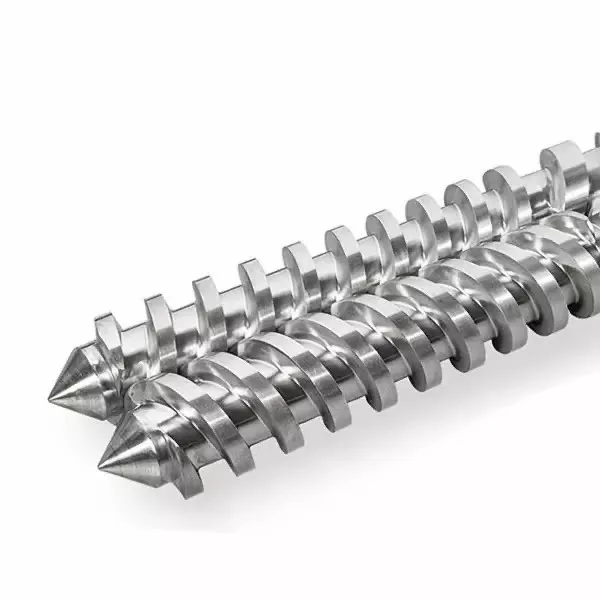
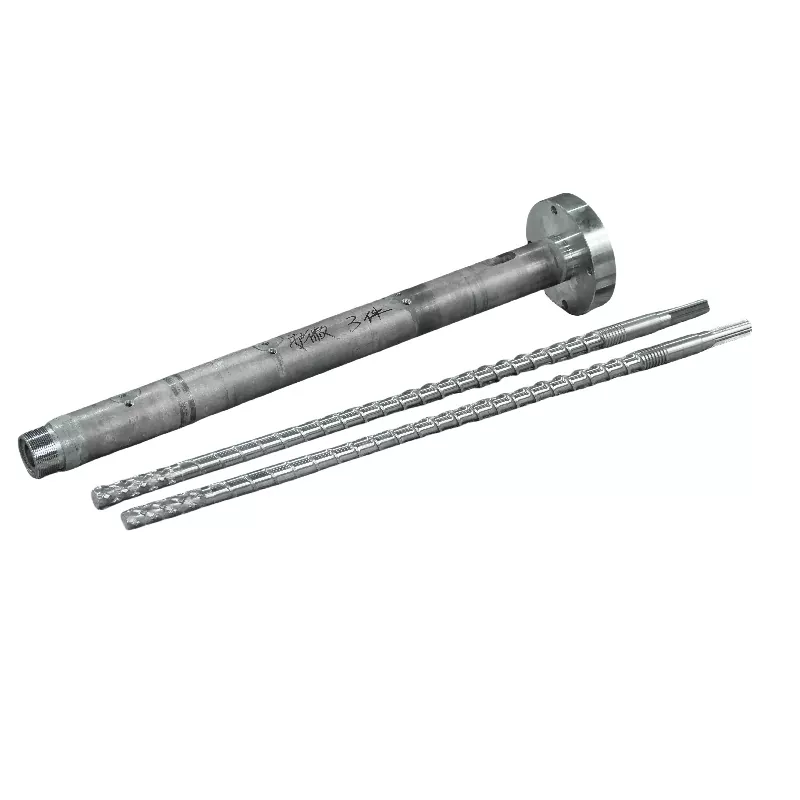
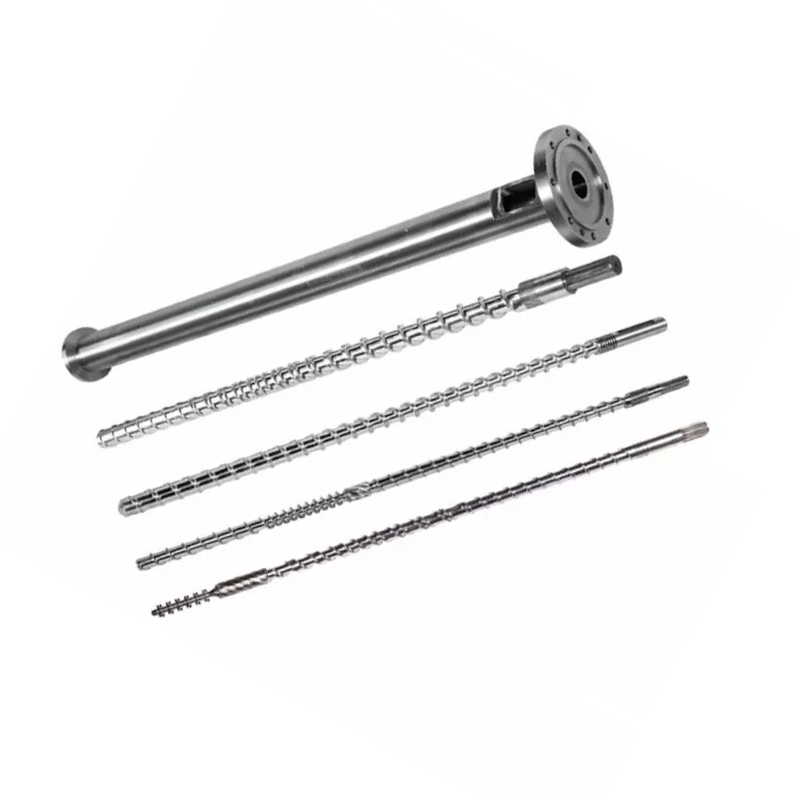
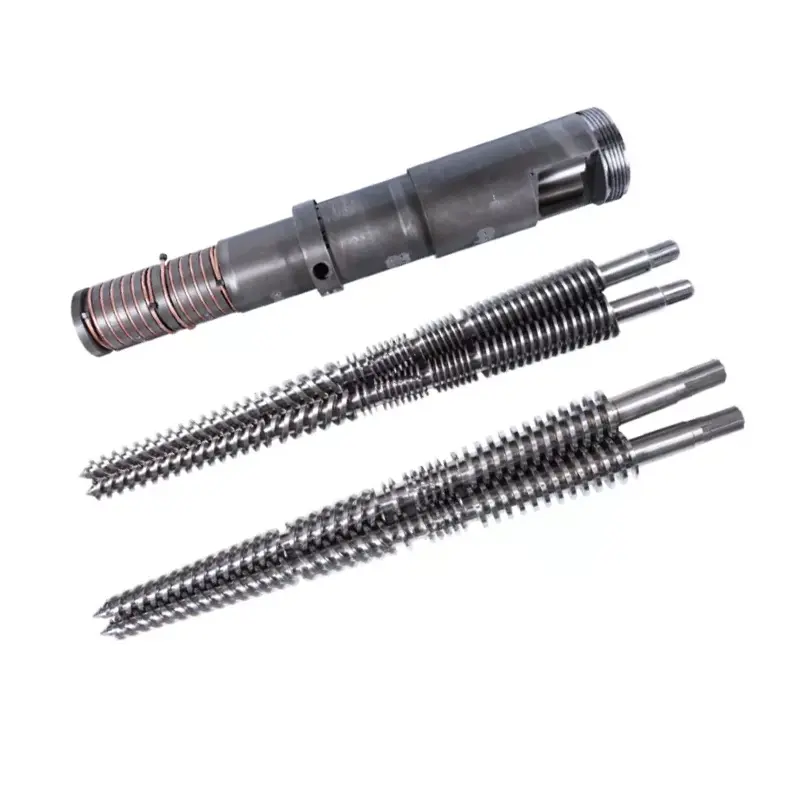
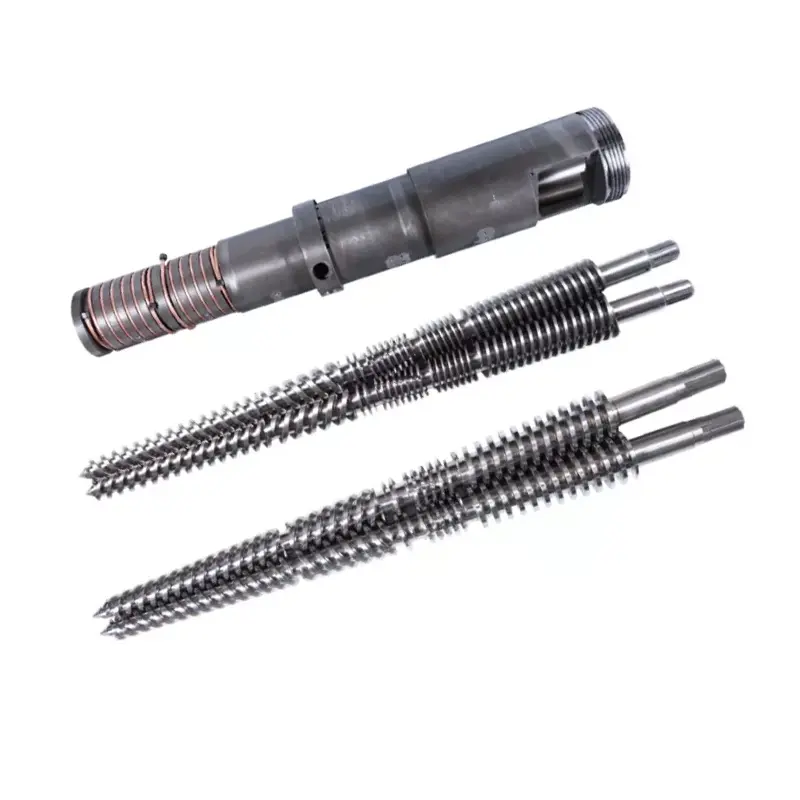
Nyob rau hauv lub tshav pob ntawm yas extrusion thiab txhaj tshuaj molding, lubib leeg ntsia hlauyog lub zog tseem ceeb ntawm tag nrho cov kab ntau lawm. Zoo-tsim thiab precision-tsim, nws tsis tsuas yog txiav txim siab kev ruaj ntseg ntawm cov khoom conveying thiab plasticizing zoo, tab sis kuj ncaj qha cuam tshuam rau qhov tseeb qhov tseeb ntawm cov khoom tiav thiab cov khoom txuas ntxiv. Tau ntsib nrog cov ntaub ntawv nyuaj uas muaj cov iav fiber ntau, calcium carbonate, pob zeb hauv av fillers, thiab corrosive additives, tswj kev hnav zoo heev thiab kev ua haujlwm ruaj khov rau qhov tseem ceeb no nyob rau hauv lub sij hawm ntev siab load, kev sib txhuam thiab kub kub tau dhau los ua kev tsom rau cov tswj cov cuab yeej thiab cov txheej txheem engineers.

single-screw

Hnav thiab Corrosion: Qhov Tseem Ceeb Ua Raws li cov ntaub ntawv tsim khoom

Cov yam ntxwv ua rau ntxov ntxov ntsia hlau nto tsis ua hauj lwm ncaj qha rau cov yam ntxwv ntawm cov khoom ua tiav. Cov ntaub ntawv sib txawv tsim cov txheej txheem kev puas tsuaj sib txawv ntawm aIb leeg ntsia hlau,xav tau kev tiv thaiv kev daws teeb meem. Cov lus hauv qab no qhia txog peb hom kev puas tsuaj thiab lawv cov teebmeem:

Khoom siv / Cov xwm txheej Main Damage Mechanism Cov nyhuv tshwj xeeb ntawm ib qho ntsia hlau
Cov iav fiber ntau, calcium carbonate, pob zeb hauv av fillers Abrasion thiab txiav los ntawm cov khoom tawv Ntsia hlau ya dav hlau ua puag ncig, conveying efficiency poob, clearance nce
PVC, EVA, TPR thiab lwm yam ntaub ntawv kub-rhiab heev Corrosive gases (piv txwv li, HCl) tso tawm ntawm qhov kub thiab txias Micro-pores thiab pitting ntawm hlau nto, lub zog degradation
High-viscosity yaj los yog cov khoom siv dua tshiab Local overheating vim siab shear stress Accelerated nto qaug zog hnav, tawg los yog spalling


Nyob rau hauv qhov tseeb ntau lawm, abrasive hnav thiab tshuaj corrosion feem ntau alternate, ntxiv accelerating lub deterioration ntawm ib tug ntsia hlau. Yog li ntawd, ib qho kev tiv thaiv tag nrho yuav tsum tau tsim los ntawm peb yam: cov khoom siv, kev kho cua sov, thiab kev tsim vaj tsev.

Txoj hauv kev tseem ceeb los txhim kho kev hnav tsis kam thiab qhov tseeb

Cov Txheej Txheem Txheej Txheem: Kev Tiv Thaiv Kev Tiv Thaiv los ntawm Kev Kho Cov Khoom Siv Hauv paus rau Hardfacing Txheej

Txhawm rau ua tiav ob qho tib si hnav tsis kam thiab siab precision, cov kws tshaj lij kev lag luam feem ntau txais yuav cov txheej txheem hauv qab no:

  • Base khoom quenching thiab tempering- Siv 38CrMoAlA alloy hlau, ua quenching thiab kub-kub tempering kom tau ib tug zoo tempered sorbite qauv, tshem tawm forging kev nyuaj siab thiab muab zoo core toughness.
  • Precision sib tsoo- Siv high-precision cylindrical thiab CNC xov grinders los xyuas kom meej geometric raug ntawm lub davhlau profile. Qhov ncaj, pitch kam rau ua, thiab nto roughness ntawm aIb leeg ntsia hlauyog tswj mus rau qib micron, txo cov yaj rov qab thiab kev sib txhuam hauv zos.
  • Nto nitriding- Siv cov pa roj los yog ion nitriding los ua ib txheej 0.3-0.6 hli dawb ntawm cov ntsia hlau saum npoo, ua tiav qhov tawv tawv ntawm HV900-1100, txhim kho kev hnav zoo heev thaum khaws cov tub ntxhais toughness.
  • Electroplating los yog electroless plating- Rau cov ntaub ntawv corrosive heev (piv txwv li, PVC, fluoroplastics), ntxiv cov tawv chromium los yog electroless npib tsib xee txheej hla lub nitrided txheej los kaw micro-pores thiab txhim kho corrosion kuj, thaum txo cov yaj adhesion.
  • Dual-alloy spray welding (PTA lossis laser cladding)- Rau cov khoom siv abrasive heev xws li iav fiber ntau, calcium carbonate, lossis cov khoom siv rov ua dua tshiab, siv cov nickel-based lossis cobalt-based alloy ntawm cov lus qhia davhlau, ua tiav hardness tshaj HRC60. Cov qauv sib xyaw no tso cai rau cov ntsia hlau kom ruaj khov plasticizing muaj peev xwm thiab meej meej nyob rau hauv high-speed extrusion thiab corrosive ib puag ncig.

Precision Machining thiab txheej txheem sib txuam: Ua kom cov khoom siv yas thiab cov khoom sib xws

High precision tsis yog tsuas yog hais txog cov ntsia hlau tus kheej qhov ntev ntev, tab sis kuj hais txog kev tswj qhov kev tshem tawm ntawm cov ntsia hlau ya dav hlau sab nraud thiab lub thoob sab hauv phab ntsa. Kev paub qhia tias tswj kev tshem tawm ntawm aIb leeg ntsia hlau thiab lub thoob tsis pub dhau 0.10-0.20 hli (nyob ntawm txoj kab uas hla) txo cov yaj to thiab ua kom cov zis tshwj xeeb. Tsis tas li ntawd, optimized geometric parameters (compression ratio, L / D ratio) matched nrog grooved chim noj bushings yuav ua tau siab shear plasticizing ntawm qis ntsia hlau speeds, txo melting kub txog li 10 ° C, yog li txhim kho cov khoom nto zoo thiab seem stability.

Tag nrho cov kev daws teeb meem rau kev ua haujlwm hnyav

Rau cov ntaub ntawv tshwj xeeb xws li ntoo-plastic composite (WPC), cov khoom siv hluav taws xob zoo heev, thiab cov khoom siv rov ua dua tshiab, cov tuam txhab ua lag luam tau hloov los ntawm kev ua haujlwm yooj yim mus rau kev pabcuam kev sib koom ua ke uas suav nrog "kev xaiv khoom - txheej txheem tsim - tom qab kho".

Piv txwv li, rau cov nylon reinforced uas muaj ntau tshaj 30% iav fiber ntau, lub hau ntswj tuaj yeem tsim nrog lub suab sib txawv thiab qhov sib txawv ntawm qhov tob, nrog kev hloov pauv ntawm lub davhlau hauv paus kom txo qis kev ntxhov siab. Ua ke nrog dual-alloy spray welding thiab daim iav polishing (surface roughness Ra ≤ 0.05 μm), qhov no yuav txo tau cov pa roj carbon deposits thiab yooj yim ntxuav.

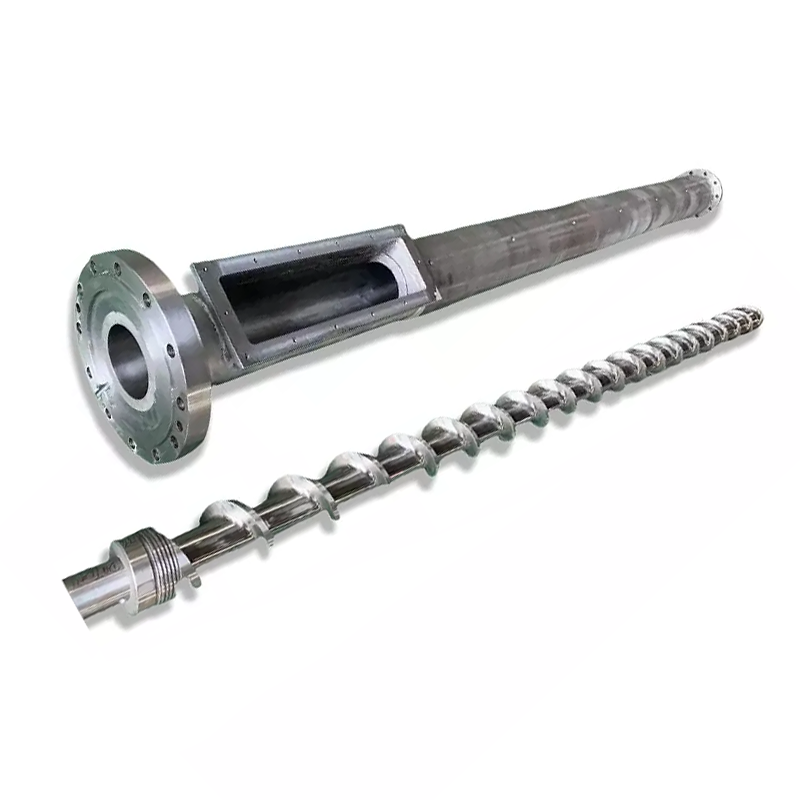
single-screw

Xaus: Lub Sij Hawm Ntev ntawm Kev nqis peev hauv Kev Ua Haujlwm Siab Zoo

Hauv cov ntsiab lus, aIb leeg ntsia hlautsim nrog precision tsim thiab ntau yam kev tiv thaiv kev kho mob tsis tau tsuas yog ho ncua nws tus kheej kev pab cuam lub neej, tab sis kuj txhim kho extrusion thiab txhaj molding zog efficiency, txo txij nkawm zaus, thiab xyuas kom meej cov khoom zoo sib xws. Thaum cov tuam txhab ua cov yas xaiv cov chaw tsim khoom xws liZhoushan Nanhaiya Yas Machinery Co., Ltd.- uas muaj cov txheej txheem ua tiav, cov khoom siv machining precision, thiab kev lag luam dav dav - lawv tau txais kev lees paub ib leeg los ntawm cov khoom siv ntsia hlau, kev kho cua sov rau txheej txheej, tso lub hauv paus ruaj khov rau kev tsim khoom mus ntev.

Cov xov xwm ntsig txog
Tso lus rau kuv
X
Peb siv cov ncuav qab zib los muab koj cov kev tshawb fawb zoo dua, txheeb xyuas qhov chaw khiav tsheb thiab kho cov ntsiab lus tus kheej. Los ntawm kev siv lub xaib no, koj pom zoo rau peb siv cov ncuav qab zib. Txoj Cai Tswjfwm Ntiag Tug
Tsis lees paubTxais