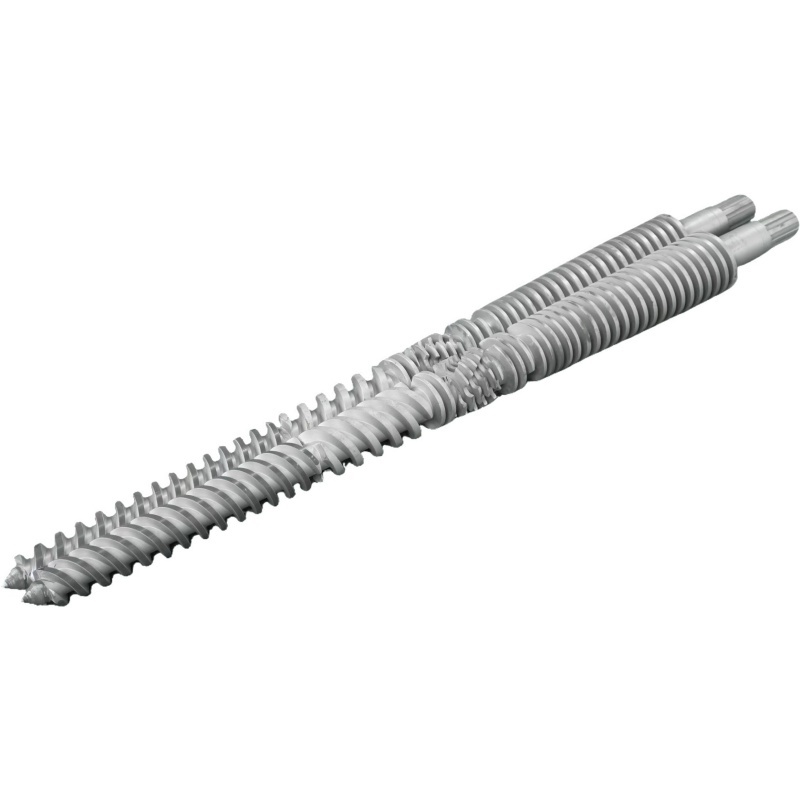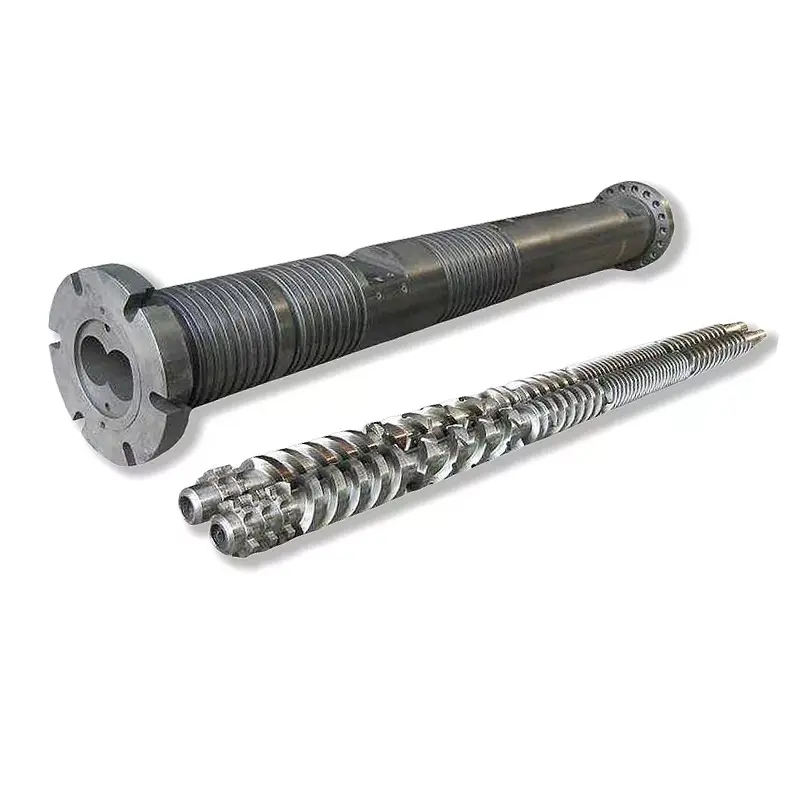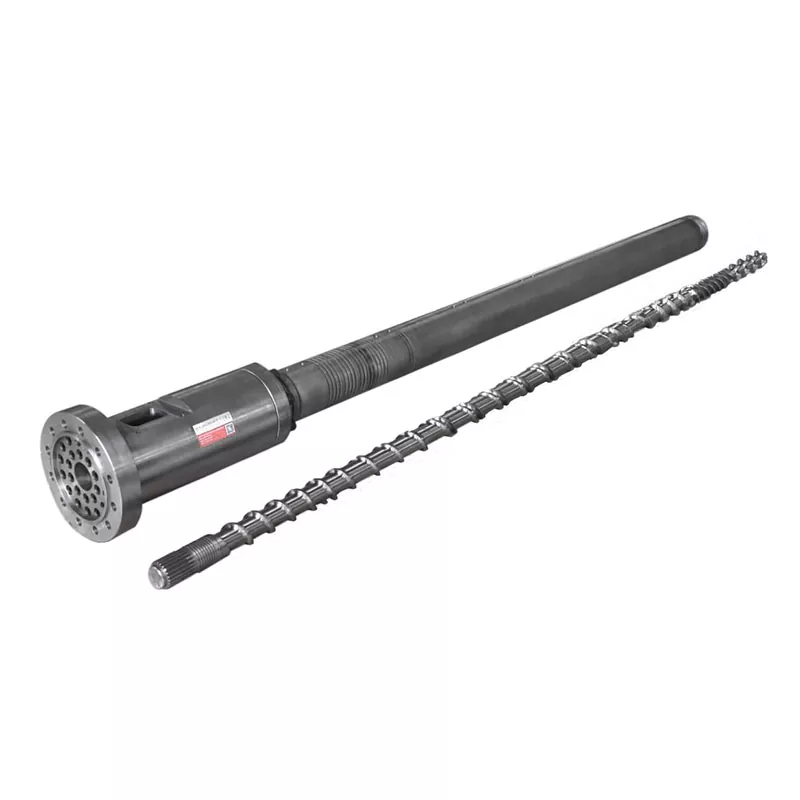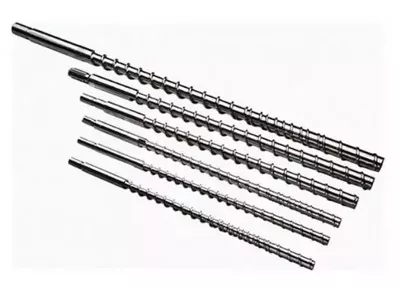
Kojtxhaj tshuaj molding ntsia hlau chimtxiav txim siab yaj zoo, txhaj tshuaj zoo ib yam, thiab lub sij hawm voj voog. Hauv qab no: yuav ua li cas xaiv cov duab geometry thiab kev kho saum npoo rau koj cov resin, yuav ua li cas tswj cov txheej txheem, thiab yuav ua li cas taug qab qhov tsis xws luag rov qab rau cov ntsia hlau, lub thoob, lossis lub nplhaib kos es tsis txhob caum nws los ntawm kev teeb tsa lub tshuab. Peb cov nitrided 38CrMoAlA txhaj cov ntsia hlau nqa 0.5-0.8 hli nitrided txheej ntawm 950-1050 HV, nplua PE, PP, PS, thiab ABS, thiab tuav iav fiber ntau txog 30%. Yav dhau los, los yog nyob rau hauv corrosive resin, lub bore yuav tsum tau hard-alloy spraying rau 62 HRC. Yog tias cov zis poob qis thiab lub voj voog ncav cuag, nyeem cov lus daws teeb meem ua ntej kov lwm qhov chaw.

Dab tsi yog Qhov Txhaj Molding Ntsia Hlau Barrel?
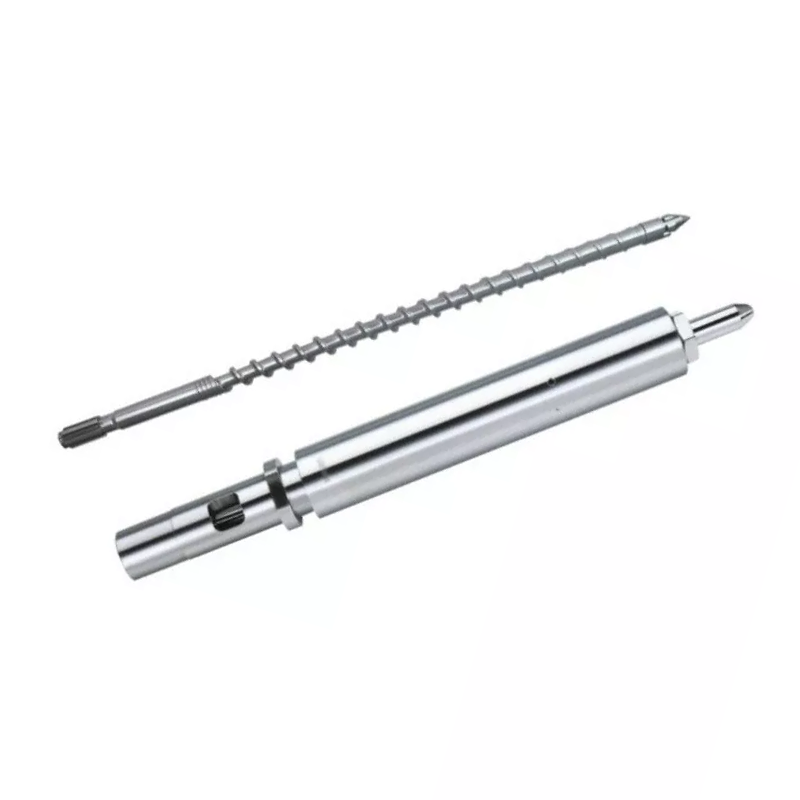
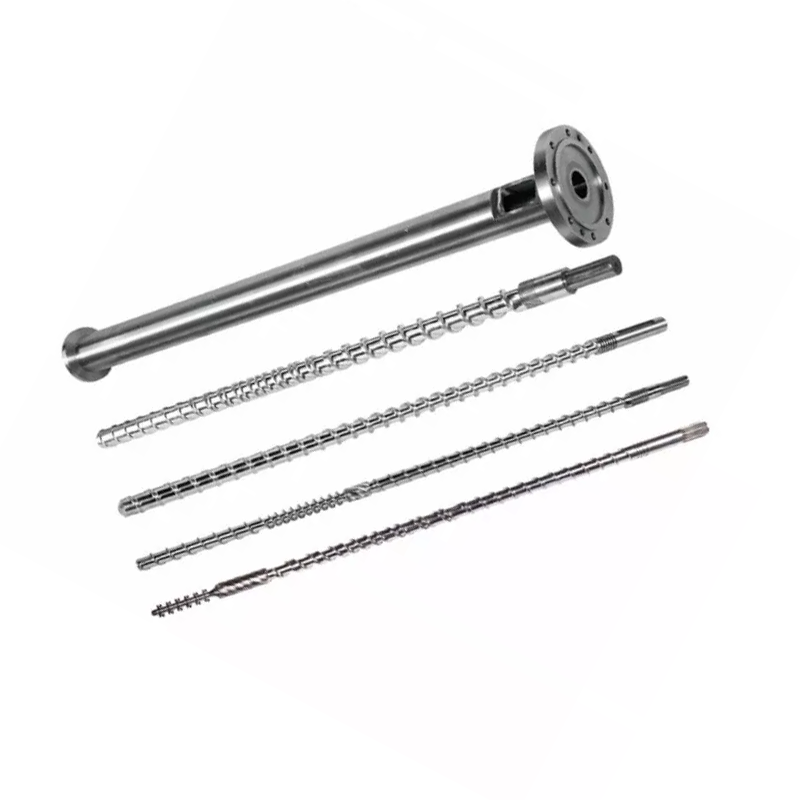
Cov ntsia hlau thiab lub thoob tsim lub plasticizing chav tsev ntawm lub tshuab txhaj tshuaj molding. Ua ke, lawv nqa cov khoom pellets los ntawm lub hopper, yaj lawv, sib tov rau hauv ib qho zoo sib xws, meter txhaj tshuaj, thiab txhaj tshuaj txhaj rau hauv pwm. Txhua feem koj lub tshuab tsim dhau los ntawm cov khub no.
Moulders hloov lub nozzles, qhib pwm, thiab kho qhov kub thiab txias rau lub lis piam ua ntej lawv saib lub tshuab yas. Qhov kev txiav txim ntawd rov qab. Thaum cov ntsia hlau lossis lub thoob hnav, tsis muaj qhov teeb tsa ntawm tus maub los coj cov txheej txheem rov qab.
Lub luag haujlwm ntawm Screw hauv Plasticization
Cov ntsia hlau ua feem ntau ntawm cov melting, thiab tsis nrog cov cua sov bands. Lub chim kub pab txhawb, tab sis tus tseem ceeb melting mechanism yogshear tshav kub: cov ntsia hlau rubs polymer tiv thaiv phab ntsa kub, thiab kev sib txhuam ua kom sov hauv cov khoom nws tus kheej. Tias yog vim li cas ntsia hlau geometry hloov kub kub txawm tias thaum koj cov ntsiab lus tsis txav.
Cov ntsia hlau kuj ntsuas qhov txhaj tshuaj. Nws rotates rau plasticize, retracts li yaj sau nyob rau hauv pem hauv ntej ntawm lub ntsis, ces nres. Qhov kev ncua deb nws yog retracted yog koj txhaj koob tshuaj. Ib qho yaj uas xau rov qab los ntawm kev ya davhlau lossis yav dhau los lub nplhaib kos ua rau qhov kev ntsuas ntawd.
Thaum kawg, cov ntsia hlau txhaj. Nws nres rotating thiab tsav mus rau pem hauv ntej zoo li lub plunger, yuam yaj los ntawm lub nozzle. Qhov no dual lub luag hauj lwm, rotating thiab reciprocating, cais ib tug txhaj tshuaj los ntawm ib tug extrusion ntsia hlau.
Lub luag hauj lwm ntawm lub chim nyob rau hauv tshav kub hloov thiab ntim
Lub thoob yog lub precision siab lub nkoj nrog ib tug rhuab bore. Nws muaj kev txhaj tshuaj siab, hloov cov cua sov los ntawm cov hlua mus rau hauv cov khoom siv polymer, thiab muab cov phab ntsa nyuaj uas cov ntsia hlau txiav cov khoom tawm tsam.
Nws bore yuav tsum nyob puag ncig, ncaj, thiab dimensionally nruj. Thaum lub bore hnav oversize, qhov clearance ntawm ntsia hlau ya davhlau thiab chim phab ntsa loj hlob. Melt ces xau rov qab hla lub davhlau es tsis txhob txav mus rau pem hauv ntej, thiab plasticizing tus nqi poob.
Lub tshuab cua sov yog zoned, feem ntau pub, compression, thiab ntsuas, txhua tus nrog nws tus kheej tswj thiab thermocouple. Lub thermocouple drifted nyob rau hauv ib cheeb tsam tuaj yeem ua noj cov khoom siv rau lub hlis thaum cov zaub nyeem ib txwm.
Yuav ua li cas ntsia hlau thiab chim ua hauj lwm ua ke raws li ib tug system
Ob ntu ua raws li tus khub sib tw, thiab tus lej uas piav qhia tus khub yogradial clearance: ib nrab ntawm qhov sib txawv ntawm lub thoob bore txoj kab uas hla thiab ntsia hlau davhlau txoj kab uas hla.
Clearance yog me me los ntawm kev tsim. Txoj cai kev lag luam ntawm tus ntiv tes xoo rau cov txheej txheem tshiab yog kwv yees li 0.001 nti ntawm kev tshem tawm ib sab rau txhua nti ntawm txoj kab uas hla. Ntawm 60 hli (txog 2.36 nti) ntsia hlau, uas tsaws ze 0.06 hli ib sab. Koj daim duab tsim yog txoj cai, thiab nws yuav tsum yog tus lej koj txheeb xyuas.
Qhov kev sib txawv me me ua haujlwm tiag tiag. Nws yuam cov polymer los shear tiv thaiv lub chim phab ntsa es tsis txhob ntog dhau los. Muab ob npaug rau kev tshem tawm thiab cov shearing tsis muaj zog, melting slows, tso zis tee, thiab lub tshuab sim kom them nyiaj rau cov cua sov nws yuav tsum tsis txhob xav tau.
Hloov ib feem ib leeg tsis tshua kho tus khub hnav. Ib lub hau ntswj tshiab hauv ib lub thoob hnav tsuas yog ib nrab ntawm qhov kev tshem tawm ploj, thiab qhov tsis sib xws hnav qhov tshiab sai dua li qhov yuav tsum tau ua.
Anatomy ntawm Txhaj Molding Ntsia Hlau
Ib tug txheej txheem txhaj ntsia hlau muab faib ua peb cheeb tsam ntxiv rau ib tug tip assembly. Txhua cheeb tsam muaj ib txoj haujlwm, thiab txhua qhov ua tsis tau raws li qhov koj tuaj yeem paub.
| Zone | Channel qhov tob | Txoj hauj lwm | Qhov kev ua tsis tiav zoo li cas |
|---|---|---|---|
| Pub | Sib sib zog nqus | Nqa cov pellets, xa lawv mus tom ntej | Kev noj zaub mov tsis zoo, kev tshaib kev nqhis, kev noj zaub mov tsis zoo, rov qab tsis zoo |
| Compression (kev hloov pauv) | Ntog | Compact thiab yaj cov polymer tiv thaiv phab ntsa chim | Unmelts, tsis zoo sib xyaw, cheeb tsam no hnav ua ntej |
| Kev ntsuas | ntiav | Homogenize thiab tso tawm ib qho sib npaug | Kev txhaj tshuaj variation, kub spikes |
| Ntsis thiab kos lub nplhaib | — | Foob tiv thaiv backflow thaum txhaj tshuaj | Kev txhaj tshuaj loj drift, txhaj tshuaj luv luv, cushion poob |
Pub Zone
Cov kab sib sib zog nqus rub cov pellets los ntawm lub caj pas hopper thiab txav mus rau pem hauv ntej raws li cov khib nyiab. Thaj chaw no tsis yaj ntau. Nws conveys.
Pub teeb meem masquerade li cov teeb meem melting. Yog hais tias pellets choj nyob rau hauv caj pas, los yog cov seem pub khiav kub heev thiab pellets soften thiab lo thaum ntxov, cov ntsia hlau starves. Lub sijhawm rov qab hloov pauv, thiab txhaj tshuaj loj raws li hauv qab no. Tshawb xyuas cov cua txias txias ua ntej koj liam qhov geometry.
Compression (Kev hloov pauv) Zone
Cov channel tau qis dua nyob rau ntu no. Qhov ntiav ntiav ua rau cov polymer tiv thaiv phab ntsa kub thiab ua rau cov cua sov uas ua rau cov yaj.
Lub compression cheeb tsam yog qhov uas hnav concentrates. Siab peaks ntawm no, thiab abrasive fillers grind hardest ntawm no. Thaum koj ntsuas cov ntsia hlau hnav, qhov no yog qhov koj pom cov lej ua ntej.
Kev ntsuas Zone
Qhov ntiav, qhov tob-txheej channel homogenize lub yaj thiab tso rau pem hauv ntej ntawm lub siab ruaj khov. Thaj chaw no txiav txim siab qhov sib luag ntawm kev txhaj tshuaj.
Metering-zone hnav tshwm sim raws li kev txhaj tshuaj sib txawv thiab nce melt kub ntawm tib qhov chaw. Cov ntsia hlau ua haujlwm hnyav dua kom txav cov khoom qub.
Ntsia Hlau Ntsis, Kos Nplhaib & Tsis Rov Qab Valve
Lub nplhaib sib dhos, qee zaum hu ua lub valve tsis rov qab, tsim nyog ntau dua li qhov nws tau txais. Nws zaum ntawm lub hau ntsia hlau thiab ua ib txoj hauj lwm: thaum lub sij hawm txhaj tshuaj nws seals, yog li yaj mus rau hauv pwm es tsis txhob rov qab hla lub ntsia hlau.
Thaum nws nres sealing, koj tau txais kev txhaj tshuaj me me, kev txhaj tshuaj luv luv, thiab lub ncoo ploj. Moulders siv sijhawm ntau lub limtiam kho qhov kev txhaj tshuaj, tuav lub sijhawm, thiab kub chasing qhov no. Tsis muaj dab tsi ua haujlwm, vim tias cov yaj tau khiav rov qab dhau los ntawm lub nplhaib hnav.
Peb lub cim taw qhia ntawm lub nplhaib kos tshwj xeeb. Cushion sib txawv los txhaj tshuaj ntau dua li nyob twj ywm. Kev txhaj tshuaj hnyav drifts thaum lub tshuab qhia txog kev rov zoo li qub. Thiab cov txheej txheem rov ua dua tam sim ntawd hloov tsis raug yam tsis muaj kev hloov pauv hauv cov resin lossis teeb tsa.
Ntsiab Ntsia Hlau Geometry Parameters
Plaub tus lej piav qhia txog kev txhaj tshuaj. Nkag siab lawv, thiab tus neeg muag khoom cov lus tso tseg tsis yog lub thawv dub.
L/D Ratio: Txhais, Formula, thiab Pom Zoo Tus Nqi los ntawm Resin
L/D ratioyog qhov ntev ua hauj lwm ntawm cov ntsia hlau muab faib los ntawm nws sab nraud txoj kab uas hla. Ib tug ntsia hlau 22 lub sij hawm ntev dua nws dav muaj L / D ntawm 22: 1. Cov mis tsuas yog L faib los ntawm D, thiab qhov sib piv nrog qhov loj me: 50 mm ntsia hlau ntawm 22: 1 muaj 1,100 mm ntev ua haujlwm.
L/D tswj ntau npaum li cas cov ntsia hlau yuav tsum yaj, sib tov, thiab homogenize. Ntev ntev muab ntau lub peev xwm melting thiab zoo sib xyaw. Shorter muab lub sijhawm nyob tsawg dua, uas tiv thaiv cov khoom kub-rhiab heev.
Txhaj screws khiav luv dua li extrusion screws. Lub hau ntswj npaj ib qho kev txhaj tshuaj ib zaug es tsis txhob siv txuas ntxiv, thiab cov khoom zaum hauv lub thoob ntawm kev txhaj tshuaj. HauvL/D ratio txhaj moldingkev xyaum, feem ntau cov cav tov poob ntawm 18: 1 thiab 25: 1, nrog 20: 1 txog 22: 1 feem ntau ntawm cov tshuab siv dav dav.
Thaum tshav kub kub-rhiab resins xws li PVC nyiam qhov kawg luv, yog li cov khoom siv sij hawm tsawg dua kub. Engineering plastics uas xav tau kom meej melting nyiam qhov ntev kawg. Peb phau ntawv qhia L / D piv suav nrog kev lag luam tawm hauv qhov tob.
Compression Ratio: Nws cuam tshuam li cas rau Shear Kub thiab Melt Quality
Compression ratiopiv cov channel qhov tob hauv cheeb tsam pub rau cov channel qhov tob hauv cheeb tsam metering. Ib tug ntsia hlau nrog ib tug pub channel peb zaug ntxaum tshaj nws metering channel muaj ib tug compression piv ntawm 3: 1.
Compression ratio teev qhov nyuaj npaum li cas cov ntsia hlau ua haujlwm cov khoom siv. Siab compression txhais tau hais tias ntau shear, mechanical tshav kub, thiab ntau aggressive melting. Lower compression kho cov polymer maj mam.
Muab nws rau cov resin, tsis yog qhov nyiam rau tus lej loj dua. Tsawg-viscosity polyolefins xav tau zoo shear kom yaj huv si. Thaum tshav kub kub-sensitive resins xws li PVC, PC, thiab POM degrade nyob rau hauv shear uas PE yuav shrug tawm. Peb phau ntawv qhia compression ratio ua haujlwm los ntawm ntau yam.
Davhlau qhov tob, Channel dav, thiab lawv qhov cuam tshuam rau cov zis
Compression ratio yog qhov sib piv, thiab ob lub screws nrog tib qhov sib piv tuaj yeem coj txawv txawv. Qhov tob tob tseem ceeb.
Ib qho kev sib sib zog nqus metering channel txav cov khoom siv ntau dua ib lub kiv puag ncig, tsa cov plasticizing tus nqi, tab sis nws sib tov tsawg dua thiab xa cov yaj tsis zoo. Ib qho kev ntsuas qhov tob tob sib xyaw ua ke zoo dua thiab muab qhov ntsuas kub zoo ib yam, ntawm qhov tso zis qis dua ib zaug.
Davhlau dav thiab helix lub kaum sab xis muaj feem xyuam rau conveying efficiency thiab shear cov khoom pom ntawm lub davhlau ya nyob twg. Cov no yog cov ntsiab lus tsim qauv uas koj tau hais los ntawm kev piav qhia koj cov txheej txheem rau tus kws tsim qauv, tsis yog tus lej koj yuav tsum xaiv los ntawm lub rooj.
Screw txoj kab uas hla thiab txhaj tshuaj loj sib raug zoo
Screw txoj kab uas hla teev lub tshuab txhaj tshuaj muaj peev xwm. Ib lub ntsia hlau loj dua qhov ntim ntau dua ib millimeter ntawm kev mus rau pem hauv ntej, yog li nws muab kev txhaj tshuaj loj dua.
Txoj cai siv tau yog ib txoj kev nplij siab, tsis yog ib qho nyuaj. Khiav ib qho kev txhaj tshuaj uas siv ib feem me me ntawm lub thoob lub peev xwm thiab cov khoom nyob rau hauv lub thoob ntev dhau lawm, cycling los ntawm tshav kub thiab degrading. Khiav ntawm yuav luag tag nrho lub peev xwm thiab koj poob lub cushion xav tau rau kev ntim khoom zoo ib yam.
Feem ntau cov molders tsom qhov chaw txhaj tshuaj nyob rau hauv nruab nrab ntawm lub thoob qhov siv tau ntau yam. Yog tias koj qhov chaw zaum sab nraum qhov band, qhov kho kom raug yog qhov sib txawv ntawm lub taub hau, tsis yog lub tshuab nyuaj.
Ntawm no yog peb cov lus tshaj tawm qhov ntev, uas qhia tau hais tias yuav ua li cas txhaj tshuaj muaj peev xwm taug qab cov ntsia hlau thiab lub thoob loj thoob plaws ntau yam peb tsim. Siv nws los nrhiav koj lub tshuab, lossis txhawm rau saib xyuas qhov kab uas tus neeg muag khoom tau hais rau koj.
| Kev txhaj tshuaj (g) | Ntsia hlau Ø × ntev (mm) | Loj Ø × Length (mm) |
|---|---|---|
| 30–90 : kuv | Φ30 × 900 | Φ85 × 860 |
| 60–125 : kuv | Φ35 × 910 | Φ85 × 860 |
| 100–150 | 38 × 935 hli | Φ95 × 900 |
| 125–160 : kuv | Φ40 × 980 | Φ95 × 910 |
| 125-300 Nws | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 Nws | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 Nws | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 Nws | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 Nws | 70 × 1790 hli | Φ160 × 1685 |
| 80–125 : kuv | 75 × 1825 hli | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 : kuv | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 Nws | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 Nws | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 Nws | Φ170 × 3415 | Φ317 × 3380 |
Ob yam uas yuav tsum nyeem tawm ntawm nws. Kev txhaj tshuaj muaj peev xwm nce nrog txoj kab uas hla, raws li physics xav tau. Thiab lub thoob sab nraud txoj kab uas hla loj hlob nrog nws, uas yog vim li cas ib tug loj ntsia hlau tsis yog ib tug dawb upgrade: nws yog ib tug txawv tshuab loj chav kawm ntawv.
Hom Txhaj Moulding Screws: Yam Koj Xav Tau?
Tsib tsev neeg ntsia hlau npog yuav luag txhua daim ntawv thov txhaj tshuaj. Txoj cai yog nyob ntawm koj cov resin thiab yam koj xav tau.
| Ntsia hlau hom | Nws ua li cas | Zoo tshaj rau | Tsis muaj zog |
|---|---|---|---|
| Lub hom phiaj dav dav (GP) | Ib lub davhlau, peb cheeb tsam txheem | PE, PP, PS, ABS, feem ntau cov khoom resins | Kev sib haum xeeb geometry; tawm tsam nrog xav tau resins |
| Barrier | Lub davhlau thib ob cais lub txaj khoom ntawm lub pas dej yaj | Zoo melting, ntau dua tso zis, unmelt-rhiab qhov chaw | Tus nqi ntau dua; overkill ntawm yooj yim resins |
| Mixing / compounding | Ntxiv Maddock lossis tus pin sib xyaw seem | Xim masterbatch, sau cov tebchaw, streak-rhiab qhov chaw | Ntxiv shear; tsis ncaj ncees lawm rau tshav kub-sensitive resins |
| Vented (ob theem) | Decompression cheeb tsam ntxiv rau qhov chaw nres nkoj rub tawm volatiles | Hygroscopic resins qhov chaw ziab yog impractical | nyuaj; qhov cua tuaj yeem drool yog tias tsis sib haum |
| PVC tshwj xeeb | Tsawg compression, polished nto, tsis muaj qhov chaw tuag | Rigid thiab yoog raws PVC | Lub hom phiaj-ua; tsis yog lub hom phiaj dav dav |
Lub Hom Phiaj General (GP) Ntsia Hlau: Feem ntau, Qhov Zoo Tshaj Rau?
GP ntsia hlau yog kev sib haum xeeb, thiab ib qho zoo. Nws khiav PE, PP, PS, thiab ABS tau txais, uas npog feem ntau cov khoom molding. Lub tshuab tsim khoom xa tuaj raws li tus qauv vim nws yog qhov kev nyab xeeb tshaj plaws thaum lawv tsis paub tias koj yuav khiav dab tsi.
Kev sib haum xeeb raug nqi koj thaum cov resin tau txais kev thov. Ib tug GP ntsia hlau rau iav-filled nylon hnav ceev. Ib tug GP ntsia hlau rau nruj PVC degrades cov khoom. Ib tug GP ntsia hlau thawb rau siab tshaj plaws tso zis ntawm ib tug nyias-phab ntsa ib feem muab unmelts. Thaum ib qho ntawm cov piav qhia txog koj cov txheej txheem, lub hom phiaj-ua cov ntsia hlau them rau nws tus kheej hauv seem ib leeg.
Barrier Screw: Zoo dua Melt sib cais thiab homogeneity
Ib tug barrier ntsia hlau ntxiv ib tug thib ob davhlau los ntawm lub melting cheeb tsam. Lub davhlau ntawd lub cev cais cov khoom pellets ntxiv los ntawm cov yaj uas twb tau tsim lawm, thiab ua kom cov khib nyiab nias tiv thaiv phab ntsa kub uas lawv tseem yaj.
Yog tsis muaj kev thaiv, cov khoom siv zais hauv lub pas dej ua ke, insulated los ntawm phab ntsa, thiab tuaj yeem muaj sia nyob mus rau lub nozzle li unmelts. Nrog rau ib qho, melting tiav ntau dua thiab zoo ib yam.
Kev them nyiaj yog zoo dua yaj uniformity ntawm tib los yog ntau dua cov zis, uas qhia tau hais tias tsawg dua unmelts, nruj txhaj tshuaj tswj, thiab ib tug dav txheej txheem qhov rais. Moulders khiav nyias-phab ntsa ntim, qhov chaw kho qhov muag, lossis txhua yam uas tsis muaj qhov tsis zoo yuav tsum nug ib lub npe.
Mixing / Compounding Screw: Rau cov khoom ntim thiab xim Masterbatch
Kev sib xyaw screws ntxiv ib qho kev sib xyaw ua ke, feem ntau nyob ze ntawm lub taub. Maddock (fluted) seem yuam yaj los ntawm qhov khoob khoob, rhuav tshem cov khoom tsis sib xws los ntawm shear. Pin mixers phua thiab recombine ntws, faib xim thiab muab tub lim.
Siv ib qho thaum xim streaking yog ib qho teeb meem zoo, thaum masterbatch dispersion teeb meem, los yog thaum muab tub lim faib tsav ib feem ntawm kev ua haujlwm. Qhov kev lag luam tawm yog ntxiv shear, uas ua rau cov khoom sib xyaw ua qhov kev xaiv tsis ncaj ncees rau cov khoom siv hluav taws xob uas twb muaj lawm ze rau lawv qhov kev txwv tsis pub dhau.
Vented / Degassing Ntsia Hlau: Rau Hygroscopic Resins
Ib tug vented ntsia hlau khiav ob theem. Thawj theem melts, ces cov channel tob zuj zus sai sai, xa me nyuam rov lub siab mus rau zero ntawm lub qhov chaw nres nkoj txiav rau hauv chim. Moisture thiab volatiles khiav tawm muaj, feem ntau nyob rau hauv lub tshuab nqus tsev. Qhov thib ob theem ces repressurizes yaj rau txhaj.
Qhov no ua haujlwm rau hygroscopic resins qhov chaw ziab tsis zoo lossis tsis ntseeg. Nws kuj muaj kev pheej hmoo: yog tias ob theem tsis sib haum, yaj thawb tawm ntawm qhov chaw nres nkoj tsis siv roj. Lub vented ntsia hlau thiab lub vented chim yuav tsum tau tsim ua ke, uas yog vim li cas lawv tau teev raws li ib tug teeb thiab tsis retrofitted casually.
PVC-Specific Screw Design: Vim li cas Standard Screws Fail nrog PVC
Rigid PVC rau txim rau tus qauv ntsia hlau hauv ob txoj hauv kev ib zaug. Nws degrades nyob rau hauv shear, tso hydrogen chloride, uas tom qab ntawd corrodes cov hlau nws zaum tawm tsam. Kev puas tsuaj pib ua ntej tus neeg teb xov tooj pom qhov tsis xws luag.
PVC ntsia hlau teb ob qho kev hem thawj. Tsawg compression ua rau shear maj mam. Polished nto thiab ib tug tuag-spot-dawb geometry nres cov khoom los ntawm stagnating thiab ua noj. Lub teeb yuav luag ib txwm xav tau kev tiv thaiv corrosion hauv kev kho saum npoo, tsis tsuas yog hnav tsis kam. PebPVC ntsia hlau chim phau ntawv qhianpog cov chemistry, thiab pebconical twin ntsia hlau chimpab PVC rau ntawm extrusion sab.
Yuav Ua Li Cas Xaiv Txoj Cai Screw Barrel rau Koj Resin
Resin xaiv tsav txhua qhov kev txiav txim siab ntawm nplooj ntawv: geometry, steel, thiab nto. Nyeem lub rooj, tom qab ntawd nyeem cov ntawv hauv qab no, vim tias cov ntawv muaj cov lus ceeb toom.
| Resin | Hom L/D | Hom compression piv | Ntsia hlau hom | Cov ntawv tshwj xeeb |
|---|---|---|---|---|
| PP / PE | 20:1–22:1 | 2.5:1–3.5:1 | GP los yog barrier | Kev zam txim. Xav tau qhov zoo shear kom yaj kom huv si |
| PS / HIPS | 20:1–22:1 | 1.8:1–2.5:1 | GP | Tsawg viscosity, melts yooj yim. Maj mam sib xyaw ntawm HIPS |
| ABS | 20:1-24:1-20 | 2.0:1–2.5:1 | GP los yog barrier | Amorphous. Saib shear tshav kub, streaks qhia tau yooj yim |
| PC thiab engineering plastics | 22:1–25:1 | 2.0:1–2.5:1 | Barrier lossis GP, qis shear | Kub yaj kub, qhov rais nqaim. Ntev L / D, maj mam compression |
| PVC tawv | 18:1–20:1 | 1.6:1–2.5:1 | PVC tshwj xeeb | Corrosion kuj tsis yog xaiv tau. Lub sijhawm nyob luv luv |
| PVC hloov tau | 18:1–20:1 | 2.0:1–2.8:1 | PVC tshwj xeeb | Kev zam txim ntau dua nruj, tseem corrosive |
| PET (preform) | 20:1-24:1-20 | Tsawg, meej metering | Lub hom phiaj tsim PET | Qhuav nws los yog degrade nws. Tsawg shear, tsawg qhov chaw nyob, polished nto |
| POM (acetal) | 20:1–22:1 | 2.5:1–3.5:1 | GP, qis shear | Degrades sharply yog tias overheated. Precise kub tswj |
| iav-filled / abrasive | Rau lub hauv paus resin | Rau lub hauv paus resin | Base hom + tawv tawv | Geometry ua raws li lub hauv paus cob. Covntoyog dab tsi hloov: mus bimetallic |
Yuav siv lub rooj no li cas:cov no yog cov ntawv tshaj tawm thiab cov ntsiab lus pib, tsis yog cov lus qhia tshwj xeeb. Koj lub tshuab, koj qib, koj qhov, thiab koj cov khoom tso tawm hloov cov lej. Tus tsim qauv ntsia hlau lees paub qhov kawg geometry tawm tsam koj cov txheej txheem tiag tiag. Tsis txhob xaj los ntawm lub rooj sib tham yam tsis muaj qhov kev sib tham.
PP thiab PE: Semi-crystalline, Nruab Nrab Shear
Polyolefins yog cov ntaub ntawv yooj yim. Lawv zam kev txiav, yaj hla lub qhov rais dav, thiab zam txim rau GP ntsia hlau. Nruab nrab mus rau siab dua compression ua haujlwm zoo, vim tias cov viscosity qis no xav tau cov shear zoo kom yaj kom huv si dua li tsis dhau ntawm ib nrab-molten.
Thawb cov zis nyuaj rau ntawm cov phab ntsa nyias, thiab cov ntsia hlau barrier khwv tau nws cov nqi los ntawm kev xa cov yaj ntau dua ntawm tib qhov ceev.
ABS thiab PS: Amorphous, Saib Cov Cuab Yeej Cuab Yeej
Amorphous resins soften tshaj qhov ntau yam tsis yog melting ntawm ib tug ntse taw tes. PS khiav ntawm qis compression vim nws melts yooj yim heev. ABS xav tau kev saib xyuas ntau dua: nws qhia streaks thiab splay thaum nws degrades, thiab shear heat feem ntau yog vim li cas.
Yog tias ABS qhov chaw streak thiab koj cov ntsiab lus zoo, xav tias shear ua ntej koj xav tias lub tshuab ziab khaub ncaws. Ib qho kev sib xyaw ua kom nruj ntawm qhov kub-sensitive amorphous resin tsim nws tus kheej qhov tsis xws luag.
PC thiab Engineering Plastics: Kub Kub, Ntev L / D
PC, nylon, PBT, thiab lawv cov txheeb ze melts siab thiab degrade ze tshaj qhov ntawd. Lawv xav tau kev sib xyaw ua ke, uas sib cav rau L / D ntev dua, tab sis lawv kuj rau txim rau lub sijhawm nyob, uas sib cav tawm tsam tuav cov yaj hauv lub thoob loj.
Qhov kev daws teeb meem ntev dua L / D nrog maj mam compression thiab txhaj tshuaj kom raug. Tau txais qhov txhaj tshuaj me me tsis ncaj ncees lawm ntawm PC thiab cov khoom siv los ntawm cov cua sov kom txog thaum nws yellows, txawm tias cov ntsia hlau zoo npaum li cas.
PVC Rigid thiab Flexible: Corrosion Resistance Critical
Txhua yam saum toj no hais txog PVC siv rau kev xaiv. Rigid PVC zaum ntawm qhov kawg ntawm ob qho tib si L / D thiab compression, vim lub sij hawm thiab shear yog ob leeg yeeb ncuab. Kev kho saum npoo yuav tsum tiv thaiv corrosion, tsis yog kev puas tsuaj nkaus xwb, thiab qhov ntawd hloov cov kev xaiv alloy hauv ib lub thoob bimetallic.
PET thiab POM: Tsawg Shear, Precise Temperature Control
PET yog hygroscopic. Dej nyob rau hauv lub yaj hydrolyzes cov polymer chains, tee intrinsic viscosity, thiab tawm preforms nkig thiab hazy thaum lub tshuab zoo li nws khiav zoo. Qhuav cov resin kom zoo, khiav qis shear, ua kom qhov chaw nyob luv luv, thiab qhia meej polished nto kom cov deposits tsis tsim.
POM tolerates zoo tib yam compression tab sis degrades sharply thaum overheated, thiab nws cov khoom degradation yog txaus ntshai. Kev tswj qhov kub thiab txias ntawm lub sijhawm nyob hauv kev qhuab qhia tseem ceeb tshaj qhov ntse geometry.
Iav-Filled thiab Abrasive Materials: 30% Kab
Ntawm no yog txoj cai clearest ntawm nplooj ntawv, thiab nws yog tus lej, tsis yog kev xav.Cov iav fiber ntau txog 30%: nitrided 38CrMoAlA teeb tuav nws.Peb tsim thiab ntsuas peb cov kev txhaj tshuaj nitrided rau raws nraim qhov ntawd, quenched thiab tempered, ces roj-nitrided mus rau 0.5-0.8 hli rooj plaub ntawm 950-1050 HV.
Tshaj li 30% iav, los yog nrog cov ntxhia ntxiv thiab cov nplaim hluav taws kub nyhiab rau saum, qhov chaw yuav tsum tau hloov.Cov ntaub ntawv nitrided yog ib txheej diffusion, thiab cov khoom siv abrasive txiav los ntawm nws sai dua li cov hlau hauv qab tsim nyog.
Thaum ntawd yog abimetallic ntsia hlau thoobnres ua ib qho kev hloov kho tshiab thiab dhau los ua qhov tseeb tshwj xeeb: cov hlau tawv tawv tau txau tag nrho lub voj voog nyob ib puag ncig ntawm qhov chaw hnav khaub ncaws, noj sab hauv hardness rau 62 HRC. Lub geometry tseem ua raws li lub hauv paus cob. Tsuas yog qhov chaw hloov pauv. Pebbimetallic vs nitrided phau ntawv qhiaua haujlwm los ntawm tus nqi logic.
Hom Barrel, Khoom siv, thiab kev kho deg
Lub thoob tsis poob dramatically. Nws qhib, ntsiag to, thiab siv koj cov zis nrog nws. Cov khoom thiab qhov chaw txiav txim siab ntev npaum li cas.
Standard Nitrided Steel Barrel: Daim ntawv thov thiab txwv
Nitriding diffuses nitrogen rau hauv cov hlau nto, tsim cov ntaub ntawv nyuaj. Peb roj-nitride peb 38CrMoAlA txhaj cov ntsia hlau ntawm 500-560 ° C, ua ib txheej nitrided 0.5-0.8 hli tuab ntawm 950-1050 HV. Qhov ntawd nce hnav tsis kam los ntawm 30-40% dhau ntawm cov hlau tsis kho.
Lub hauv paus hlau yog quenched thiab tempered ua ntej, uas nqa shear hnav tsis kam los ntawm 50% ntawm nws tus kheej. Ua ke, ob kauj ruam no muab lub neej ua haujlwm ntawm kwv yees li 10,000-20,000 teev ntawm cov khoom uas tsis muaj corrosive xws li PE thiab PP.
Nws txwv yog qhov tob ntawm rooj plaub. Thaum abrasion txiav los ntawm txheej nitrided, lub softer core hauv qab hnav sai. Peb ntsuas peb cov kev txhaj tshuaj nitrided rau iav-fibre-reinforced compounds txog li 30% (PA ntxiv rau iav fiber, piv txwv li). Saum toj no, los yog ntawm corrosive resins, cov ntaub ntawv nitrided yog outmatched thiab nto yuav tsum tau hloov.
Bimetallic chim: Kev tsim kho, nqi, thiab thaum nws them tawm
Ib lub thoob bimetallic khaws cov hlau alloy-steel lub cev thiab fuses ib qho kev sib cais coj mus rau hauv lub bore. Ntawm peb cov thoob peb tshuaj tsuag cov tawv tawv nyob ib ncig ntawm lub voj voog tag nrho ntawm qhov chaw hnav khaub ncaws, nqa qhov nyuaj sab hauv mus rau 62 HRC.
Qhov ntawd yog lwm hom kev tiv thaiv los ntawm nitriding. Cov ntaub ntawv nitrided yog ib txheej diffusion ntsuas hauv feem ntawm ib millimeters. Ib qho tshuaj tsuag los yog fused alloy bore yog ib txheej ntawm cov hlau sib txawv, thiab abrasive muab tub lim yuav tsum tau los ntawm tag nrho nws.
Cov hlau yog xaiv rau kev hem thawj. Carbide nplua nuj thiab tungsten-carbide qhov chaw tiv thaiv kev puas tsuaj los ntawm iav thiab pob zeb hauv av. Nickel-bearing alloys tiv thaiv corrosion los ntawm PVC thiab nplaim-retardant compounds. Xaiv qhov tsis ncaj ncees lawm alloy thiab koj tau them rau ib lub thoob bimetallic uas daws qhov teeb meem tsis ncaj ncees lawm.
Nws them tawm thaum twg koj cov khoom noj yog abrasive lossis corrosive. Tus lej lej yog qhov yooj yim: yog tias lub teeb bimetallic kav ntev li ob peb lub sijhawm ntev npaum li cov nitrided ib qho ntawm koj cov khoom siv, tus nqi yuav khoom siab dua faib rau tus nqi qis dua ib xyoos, ua ntej koj suav cov seem thiab poob qis koj zam.
Segmented vs Monolithic chim: Flexibility vs Precision
Monolithic (ib thooj) chim yog machined los ntawm ib lub cev. Nws tuav qhov ncaj thiab concentricity zoo tshaj plaws, thiab nws yog tus qauv rau kev txhaj tshuaj molding, qhov precision drives txhaj tshuaj sib xws.
Segmented chim bolt ua ke los ntawm cov ntu, uas tso cai rau ib ntu hnav kom hloov tsis tau khawb tag nrho lub thoob, thiab tso cai rau qhov chaw nres nkoj kom txav tau yooj yim. Kev lag luam yog kev sib raug zoo: txhua qhov kev sib koom ua ke yog lub sijhawm rau kev sib raug zoo, thiab cov tshuab txhaj tshuaj tsis muaj kev zam txim tsawg dua li kev sib xyaw ua ke extruders.
Base Steel thiab Surface Options uas zaum ntawm nws
38CrMoAlAyog lub hauv paus steel peb tshuab peb txhaj screws los ntawm, thiab nws yog kev lag luam lub neej ntawd vim li cas. Nws cov chromium-molybdenum-aluminium chemistry yog tsim los rau nitriding: cov txhuas ntawv nyuaj, ruaj khov nitrides nyob rau hauv rooj plaub thaum lub hauv paus tseem tawv.
Lub hauv paus steel nqa cov khoom siv thauj khoom. Qhov saum npoo ntawm nws yuav siv sij hawm hnav, thiab qhov ntawd yog qhov kev xaiv tiag tiag. Raws li ib tugntsia hlau chim manufacturerspeb muab tag nrho saum npoo av, thiab txhua tus teb ib qho kev hem thawj sib txawv:
- Nitriding- 0.5-0.8 hli txheej ntawm 950-1050 HV. Ntxuav resins, iav fiber ntau txog 30%.
- Bimetallic surfacing- tawv alloy fused nyob ib ncig ntawm lub bore qhov chaw hnav, tho rau 62 HRC. Abrasive thiab corrosive luag hauj lwm.
- Tungsten carbide txau- rau cov mob hnyav tshaj plaws.
- Chrome plating- smooth, tso tawm-phooj ywg nto. Pab nrog kev hloov xim thiab nplaum, tsis muaj kev puas tsuaj hnyav.
- Stainless hlau- thaum corrosion kuj los yog khoom purity ua rau qhov yuav tsum tau es tsis hnav.
Peb cov ntawv qhia cov khoom siv ntsia hlau sib piv cov hauv paus steels tag nrho.
Kev kho deg piv
| Khoom siv / kho | Hardness | Hnav tsis kam | Corrosion kuj | Zoo tshaj rau |
|---|---|---|---|---|
| 38CrMoAlA, nitrided hmoov | 950-1050 HV, 0.5-0.8 hli txheej | Zoo | Nruab nrab | PE, PP, PS, ABS; iav fiber ntau txog 30%. Kev lag luam default |
| Bimetallic surfacing | Npog rau 62 HRC | Zoo heev | Zoo | Iav-sau saum toj 30%, ntxhia-sau, regrind, abrasive lub luag haujlwm |
| Tungsten carbide txau | Siab heev | Zoo heev | Zoo | Qhov nyuaj tshaj plaws puas |
| Nickel-base alloy surfacing | Xaiv ib formulation | Zoo | Zoo heev | PVC, fluoropolymer, nplaim retardants |
| Hard chrome plating | Nyuaj, nyias heev | Nruab nrab | Zoo | Kev tso tawm du, hloov xim yooj yim dua, tiv thaiv nplaum |
| Stainless hlau | Rau qib | Nruab nrab | Zoo heev | Corrosion lossis purity-coj daim ntawv thov |
Qhia qhov chaw rau cov khoom qias neeg tshaj plaws ntawm txoj kab yuav khiav, tsis yog qhov huv. Kev qhia tshwj xeeb rau cov ntaub ntawv huv yog txoj hauv kev uas cov txheej txheem tshiab tuag ntxov.
Kev Kho: Yuav Ua Li Cas Kom Tau Txhua Lub Sij Hawm Lub Teeb tuaj yeem muab
Kev saib xyuas tsis thim rov qab hnav. Nws txwv koj los ntawm kev ntxiv cov khaub ncaws uas zam tsis tau rau saum cov yam tsis muaj kev zam, thiab nws muab cov ntaub ntawv rau koj los npaj cov kev hloov pauv es tsis txhob ua rau nws.
Daim Ntawv Teev Kev Ntsuam Xyuas Txhua Hnub
| Ntau zaus | Yuav kuaj li cas | Vim li cas |
|---|---|---|
| Txhua zaus | Melt kub vs li qub, lub sij hawm rov qab, cushion sib xws, lub cev muaj zog load | Cov drift ua ntej qhov teeb meem tshwm sim |
| Txhua yam khoom lossis xim hloov | Ntxuav tag nrho; tshuaj xyuas cov xim dub los yog cov khoom degraded | Specks txhais tau tias qhov chaw tuag los yog degradation nyob qhov twg |
| Txhua hli | Txheeb xyuas cov thermocouples thiab cov cua kub cua sov; check feed-cua txias | Ib tug drifted sensor cooks cov khoom rau lub hlis unnoticed |
| Thaum twg cov ntsia hlau tawm | Ntsuas ya davhlau OD thiab chim bore ID ntawm qhov chaw cim; tshuaj xyuas lub nplhaib | Cov ntsia hlau twb tawm lawm. Kaum feeb ntawm kev ntsuas yog cov ntaub ntawv pub dawb |
| Yam tsawg kawg ib xyoos (abrasive lossis corrosive lub luag haujlwm) | Kev npaj rub tawm: kev ntsuas kev hnav tag nrho, kuaj xyuas kev sib tw, sau cov ntawv nyeem | Sau, PVC, thiab regrind lub luag hauj lwm hnav tau nrawm dua li cov khoom siv huv |
Cov txheej txheem ntxuav kom zoo thaum hloov cov resins lossis xim
Tshem tawm ua ntej txhua qhov nres thiab txhua qhov kev hloov pauv, yam tsis muaj kev zam rau hnub tsis khoom. Cov khoom uas cia txias rau hauv lub thoob degrades, ci rau ntawm qhov chaw, thiab rov qab los tom qab raws li dub specks nyob rau hauv tus neeg siv khoom.
Siv cov khoom lag luam purging compound rau kev hloov xim, rau kev kaw, thiab ua ntej hloov mus rau lub tshav kub-sensitive polymer. Virgin PE los yog PP ua haujlwm niaj hnub hloov ntawm cov ntaub ntawv sib xws. Cov khoom kub kub xws li PC thiab PMMA tuav ntawm qhov nyuaj thiab xav tau kev lim dej ntau dua.
Purge ua ntej kaw, tsis yog ua ntej pib. Qhov koj tso rau hauv lub thawv txias dhau los ua qhov teeb meem koj sib ntaus ntawm qhov pib tom ntej.
Yuav Ua Li Cas Ntsuas Screw-rau-Barrel Clearance
Qhov no yog qhov ntsuas uas hloov kev xav mus rau qhov tseeb, thiab feem ntau cov khw hla nws.
- Rub thiab ntxuav cov ntsia hlau.Kub, nrog tooj dag lossis tooj liab cov cuab yeej. Tsis txhob steel scrapers, uas txiav qhov chaw kho qhov ntsia hlau nyob ntawm.
- Kos qhov ntsuas txoj haujlwmraws li kev ua haujlwm ntev: pub, hloov pauv, thiab ntsuas qhov tsawg kawg nkaus.
- Ntsuas ya davhlau ODnrog rau sab nraud micrometer ntawm txhua txoj hauj lwm, nyeem ntawv ntawm ob peb lub ntsiab lus nyob ib ncig ntawm lub voj voog kom ntes tsis sib xws.
- Ntsuas lub taub hau IDnrog ib tug bore gauge ntawm qhov chaw thiab qhov tob.
- Xam cov radial clearance:rho tawm davhlau OD los ntawm bore ID thiab faib los ntawm ob.
- Muab piv rau cov duab tsimthiab sau txhua qhov kev nyeem nrog hnub thiab teev khiav.
Txhais qhov tshwm sim tawm tsam thawj qhov kev tshem tawm, tsis tawm tsam tus lej universal. Txoj cai hauv khw muaj txiaj ntsig: thaum kev tshem tawm tau nce mus txog kwv yees li ob zaug ntawm tus nqi tsim, lossis thaum cov khoom lag luam tau poob qis ntawm tib lub ntsia hlau ceev, pib npaj qhov hloov. Peb phau ntawv qhia kev ntsuas cov kauj ruam-los-kauj ruam npog cov txheej txheem kom ntxaws.
Ntxuav Teem caij thiab Purging Compound Hom
Muab qhov sib xyaw ua ke rau txoj haujlwm. Mechanical (tsis muaj abrasive) tshem tawm cov viscosity siab. Cov tshuaj pururges tua cov khoom degraded thiab carbon. Foaming pururges nthuav mus txog qhov chaw tuag uas laminar ntws nco.
Sib sib zog nqus-huv ncua nyob ntawm seb cov resin. High-temperature polymers tsim carbon sai dua thiab xav tau ntau zaus purging tob. Txawm koj khiav dab tsi, khaws lub sijhawm ntawm lub sijhawm es tsis tos cov specks dub los teem sijhawm rau koj.
Thaum Yuav Kho vs Thaum Yuav Hloov
Sib piv tus nqi ib xyoos ntawm kev pabcuam, tsis yog ob tus nqi cim npe. Kev tsim kho dua tshiab uas raug nqi ib nrab li ntau tab sis rov qab ib feem peb ntawm xyoo yog qhov kev xaiv kim hauv kev zais.
Kho leans txoj caithaum hnav yog qhov loj me thiab nruab nrab, lub hauv paus hlau yog suab, qhov no yog thawj qhov kev tsim kho dua tshiab, thiab cov geometry tseem haum rau koj cov resin.
Hloov leans txoj caithaum corrosion tau pitted sib sib zog nqus, thaum cov ntsia hlau twb tau rebuilt ua ntej, thaum koj cov ntaub ntawv hloov thiab cov qub geometry tsis haum, los yog thaum lub teeb yog ib tug loj loj uas nws hloov nqi zaum ze rau lub kho quote.
Peb kho vs hloov phau ntawv qhia lays tawm tag nrho cov lus txiav txim.
Kev cia thiab tuav ntawm Spare Screw Barrels
Ib qho khoom seem tsuas yog siv tau yog tias nws ncaj thiab huv si thaum koj xav tau. Khaws cov screws horizontally nrog kev txhawb nqa raws qhov ntev, tsis txhob leaning ntawm lub ntsis. Txheej lawv tiv thaiv xeb, khaws lawv npog, thiab khaws cov ntawv spec thiab ntsuas cov duab hardness nrog ib feem.
Lub spare-set rotation zoomuaj nqis tshaj li tus nqi nrawm, thiab yuav luag tsis muaj tus neeg muag khoom yuav qhia koj qhov no. Yuav qhov hloov ua ntej qhov teeb tsa tam sim no ua tsis tiav. Khiav cov txheej txheem tshiab, xa cov qub rau kev tsim kho dua tshiab thaum tsim khoom txuas ntxiv, thiab khaws cov txheej txheem rov ua dua tshiab ntawm lub txee raws li cov khoom seem.
Tam sim no koj muaj kev sib hloov nrog xoom lub sijhawm tsis tau npaj tseg, thiab txhua qhov kev hloov pauv yav tom ntej tshwm sim ntawm koj lub sijhawm tsis yog thaum 2 teev sawv ntxov hnub Saturday. Lub tswv yim raug nqi ib txheej ntawm cov peev txheej ua haujlwm thiab them rov qab nws thawj zaug qhov kev puas tsuaj tsis tshwm sim.
Puas yog Tus Txheej Txheem lossis Lub Tshuab? Ib Qhov Rooj Txiav Txim
Ntawm no yog ntu tsis muaj tus neeg sib tw sau, thiab nws yuav txuag koj lub sijhawm ntau dua li cov lus qhia no ua ke.
Thaum muaj qhov tsis xws luag tshwm sim, feem ntau pawg mus txog rau lub tshuab teeb tsa. Kub, rov qab siab, txhaj tshuaj ceev, tuav lub sijhawm. Tej zaum qhov ntawd yog lawm. Tab sis thaum lub plasticizing chav tsev yog hnav, tsis muaj kev teeb tsa rov qab cov txheej txheem, thiab lub lis piam ploj mus rau hauv kev tshawb nrhiav uas tsis tuaj yeem ua tiav.
Khiav lub rooj vag no ua ntej koj kov lwm qhov chaw.
1. Puas muaj dab tsi hloov?Tshiab resin ntau, xim tshiab, tshiab regrind piv, tshiab pwm, ib tug teem ib tug kho? Yog tias muaj, caum qhov kev hloov pauv. Qhov no yog qhov teeb meem txheej txheem kom txog thaum muaj pov thawj lwm yam.
2. Puas yog qhov teeb meem tshwm sim tam sim ntawd, lossis nkag mus rau ntau lub lis piam?Sudden cov ntsiab lus ntawm kev hloov pauv lossis cov khoom tawg. Maj mam cov ntsiab lus ntawm hnav. Hnav tsis tuaj thaum hmo ntuj.
3. Puas yog lub cushion zoo sib xws los txhaj tshuaj?Lub cushion tsis sib haum yog lub nplhaib hais lus. Tshawb xyuas nws ua ntej lwm yam.
4. Cov zis tau poob ntawm tib lub ntsia hlau nrawm, lossis lub sijhawm rov qab tau ncav cuag?Ob qho tib si taw tes ntawm kev tshem tawm, txhais tau tias ntsia hlau los yog lub thoob hnav. Kev teeb tsa tsis tuaj yeem rov qab tshem tawm ploj.
5. Puas yog melt kub nce ntawm qhov tsis hloov pauv?Cov ntsia hlau yog tsim cov cua sov ntxiv, feem ntau vim tias nws ua haujlwm hnyav dua tiv thaiv kev hnav.
6. Puas yog cov specks dub rov qab los tom qab txhua txhua tu?Cov khoom yog nyob rau hauv qhov chaw tuag. Ntawm cov txheej txheem qub, qhov chaw tuag feem ntau hnav tshem tawm harboring degraded yaj.
Peb lossis ntau dua "yog" cov lus teb rau cov lus nug 3 txog 6 txhais tau hais tias lub tshuab qhia koj lub tshuab plasticizing yog hnav. Tso tseg. Rub lub ntsia hlau thiab ntsuas nws.
Kev ntsuas yuav siv sij hawm ib teev. Chasing ib tug neeg kho tshuab tsis xws luag los ntawm qhov chaw yuav siv sij hawm lub lis piam, thiab nws yeej tsis converges, vim hais tias cov lus teb yeej tsis nyob rau hauv lub maub los.
Kev daws teeb meem Phau Ntawv Qhia nrog Hauv paus-Cause Table
Txhua qhov teeb meem hauv qab no tuaj yeem yog los ntawm cov txheej txheem lossis los ntawm kev siv tshuab. Lub rooj npe lubntsia hlau thiab chimhauv paus ua rau, vim hais tias yog ib nrab ntawm txhua tus neeg tawm tawm.
| Teeb meem | Cov tsos mob | Ntsia Hlau / chim hauv paus ua rau | Kho qhov kev txiav txim |
|---|---|---|---|
| Dub streaks / hlawv cov cim | Tsaus specks los yog streaks nyob rau hauv ib feem; zuj zus tom qab nres | Cov khoom degraded lodged nyob rau hauv hnav clearance los yog qhov chaw tuag; qhab nia bore; puas ntsia hlau nto | Kev tshem tawm tob. Yog hais tias specks rov qab, rub thiab tshuaj xyuas. Tshawb xyuas cov qhab nia thiab hnav tshem tawm. Hloov yog tias lub teeb yog harboring khoom |
| Kev txhaj tshuaj tsis sib haum / txhaj tshuaj luv luv | Tua hnyav drifts; cushion sib txawv txhaj tshuaj | Kos lub nplhaib tsis sealing(feem ntau); hnav ya davhlau cia yaj ntws rov qab; chim bore oversize | Tshawb xyuas lub nplhaib ua ntej. Ces ntsuas clearance. Kev teeb tsa yuav tsis txhim kho qhov xau tsis rov qab valve |
| Melt kub spiking | Qhov tseeb yaj qhov kub siab tshaj qhov teev; khoom discoloring | Ntau dhau shear los ntawm tsis ncaj ncees lawm compression piv; hnav clearance ua rau cov ntsia hlau ua hauj lwm nyuaj; drifted thermocouple | Txheeb xyuas cov thermocouples. Xyuas cov ntsia hlau ceev thiab rov qab siab. Yog hais tias geometry tsis ncaj ncees lawm rau cov resin, cov ntsia hlau yog kho |
| Rov qab qeeb / ntev plasticizing | Lub sij hawm rov qab stretches; lub sij hawm voj voog loj hlob | Hnav clearance txo cov twj tso kua mis efficiency; pub seem qhov teeb meem; yuam kev geometry rau cov cob | Txheeb xyuas qhov txias txias thiab pellet pub ua ntej. Tom qab ntawd ntsuas clearance tiv thaiv daim duab |
| Nce lub cev muaj zog load / rov qab siab | Lub cev muaj zog amps nce ntawm qhov tso zis tas li; torque tswb | ntsia hlau dragging nyob rau hauv lub bore (misalignment, bent ntsia hlau); ntau shear; degraded cov ntaub ntawv hauv tsev tsis kam | Txheeb xyuas qhov sib dhos thiab ntsia hlau ncaj. Ib tug bent ntsia hlau hnav ib sab ntawm lub bore thiab yuav ua kom puas lub thoob tshiab thiab |
| Khoom degradation / discoloration | Yellowing, splay, brittleness, tsw | Lub sij hawm nyob ntev dhau lawm (steev me me rau lub thoob); shear txhoj puab heev; tuag qhov chaw tuav khoom | Txheeb xyuas qhov loj me rau lub thoob-muaj peev xwm piv. Txo shear. Nyob rau hauv tshav kub-rhiab resins, ib tug qis-compression ntsia hlau tej zaum yuav tsuas yog kho tiag tiag |
| Unmelts / khoom particles nyob rau hauv ib feem | Cov tawv nqaij tawv; Lens zoo li tsis xws luag; qhov chaw tsis muaj zog | Tsis txaus melting muaj peev xwm: L / D luv luv, compression tsis ncaj ncees lawm, tso zis thawb dhau qhov ntsia hlau tuaj yeem yaj, lossis hnav tshem tawm | Txo cov zis los yog hloov kho mus rau ib qho kev thaiv qhov ntsia hlau. Yog hais tias lub teeb yog hnav, tsis muaj qhov chaw recovers lub melting |
| Xim streaking / tsis zoo dispersion | Xim tsis sib xws; masterbatch tsis tawg | Tsis muaj qhov sib xyaw; hnav ntsia hlau sib tov tsis zoo; yuam kev ntsia hlau rau ib tug sau los yog xim compound | Qhia txog qhov sib xyaw ua ke (Maddock lossis tus pin). Paub meej tias cov ntsia hlau tsis yog tsuas yog hnav tawm ua ntej |
Dub Streaks lossis Burn Marks
Degraded polymer yog qhov chaw nyob qhov twg thiab rhuav tshem hauv daim. Cov chaw nkaum classic yog hnav clearance, ib tug qhab nia bore, lub nplhaib check puas, thiab txhua qhov chaw tuag qhov twg ntws stagnates.
Ua ntej ntxuav. Yog hais tias cov specks rov qab los tom qab kev ntxuav kom huv si, cov khoom tsis yog tsuas yog residue. Nws tau raug tsim los ntawm ib qho chaw hauv koj lub tshuab, thiab koj yuav tsum rub lub hau ntswj thiab nrhiav nws.
Kev txhaj tshuaj tsis sib xws lossis txhaj tshuaj luv luv
Xyuas lub nplhaib ua ntej koj kov qhov chaw. Thaum lub valve tsis rov qab nres sealing, yaj tawm rov qab thaum txhaj, thiab txhaj tshuaj lub tshuab xav tias nws ntsuas tsis yog txhaj tshuaj pwm tau txais.
Qhov khoom plig yog lub cushion. Cov txheej txheem sib xws tuav lub cushion ruaj khov. Thaum lub cushion wanders tua mus tua, yaj yog mus qhov twg nws yuav tsum tsis txhob.
Melt Temperature Spiking los yog siab dhau
Ntsuas qhov tseeb yaj nrog ib qho kev sojntsuam es tsis ntseeg cov teeb tsa. Yog tias cov yaj tiag tiag khiav zoo tshaj cov cheeb tsam, cov cua sov ntxiv yog los ntawm kev txiav, tsis yog los ntawm cov hlua.
Shear tshav kub nce thaum compression yog nruj heev rau cov resin, thaum ntsia hlau ceev yog siab dhau lawm, thaum rov qab siab dhau heev lawm, thiab thaum ib tug hnav ntsia hlau yuav tsum tau ua hauj lwm nyuaj rau txav tib yam khoom.
Slow Screw Recovery / Ntev Plasticizing Lub Sij Hawm
Pib ntawm lub hopper. Bridging pellets, ib qho overheated feed caj pas, thiab tsis txaus pub txias tag nrho cov tshaib plab thiab ncab rov qab, thiab tsis muaj ib qho ntawm lawv yog cov ntsia hlau tsis xws luag.
Yog tias pub zaub mov noj qab haus huv thiab rov qab los tseem qeeb, ntsuas qhov tshem tawm. Ib lub ntsia hlau uas tau poob nws qhov kev ua tau zoo rau kev hnav yuav siv sij hawm ntev dua los sau tib qho kev txhaj tshuaj, thiab lub sijhawm voj voog qhia txog nws.
Rising Motor Load lossis Back Pressure
Kev nce amps ntawm qhov tso zis tas li txhais tau hais tias ib yam dab tsi tawm tsam. Ib qho ntsia hlau ntsia hlau rub rau hauv lub bore yog qhov xwm txheej txaus ntshai: nws hnav ib sab ntawm lub thoob, thiab cov ntsia hlau tshiab ntsia tawm tsam qhov kev tsis sib haum xeeb hnav ib yam ntawm tib lub sijhawm.
Txheeb xyuas qhov ncaj thiab qhov sib npaug ua ntej koj xaj dab tsi. Ib sab bore hnav yog tus ntiv tes.
Khoom Degradation los yog Discoloration
Ob qho ua rau muaj zog: cov khoom siv kub dhau, lossis nws tau kub ntev dhau. Qhov thib ob yog ib tug neeg nco.
Ib qho kev txhaj tshuaj me me heev rau lub thoob nplooj yaj zaum ntawm lub voj voog tom qab lub voj voog, ua noj maj mam kom txog thaum nws daj. Tsis muaj ntsia hlau tsim kho qhov kev txhaj tshuaj tsis zoo hauv lub thoob loj. Kho cov ntsia hlau txoj kab uas hla, lossis txav txoj haujlwm mus rau lub tshuab me me.
Yuav Thov Li Cas Hloov Ntsia Hlau Barrel
Tsis muaj tus neeg sib tw npog qhov no, thiab nws yog ib feem ntawm cov neeg yuav khoom xav tau tiag tiag. Txawm hais tias koj xaj los ntawm OEM lossis los ntawm kev ywj pheejntsia hlau chim Hoobkas, tib cov ntaub ntawv drives cov quote.
Dimensions thiab Specifications koj yuav tsum muab
- Tshuab hom thiab qauv.Daim duab kos npe yog txaus kom paub meej tias qhov mounting thiab tsav-kawg qhov ntev.
- Screw txoj kab uas hla thiab L / D piv,los ntawm kev kos duab lossis ntsuas ncaj qha.
- Cov resin, nrog cov ntsiab lus muab tub lim.Qhov no tsav lub hauv paus hlau thiab kev kho deg ntau dua li lwm yam hauv daim ntawv.
- Kev txhaj tshuaj loj thiab lub hom phiaj lub voj voog,yog li cov geometry tuaj yeem ua kom zoo dua tsis yog theej.
- Ib daim duab, lossis ib qho qauv hnav.Ob leeg ua haujlwm. Ib qho hnav tuaj yeem ntsuas tau thiab tag nrho geometry reconstructed.
- Dab tsi ua rau lub sijhawm dhau los.Xa cov qauv hnav nrog rau ib feem. Smooth dimension poob hais tias puas. Pitting hais tias corrosion. Ib sab hnav hais tias kev sib haum xeeb, uas lub hau ntswj tshiab yuav tsis kho.
Cov khoom kawg ntawd yog tus neeg yuav khoom tsis nco qab, thiab nws yog ib qho uas txwv tsis pub koj yuav daim ntawv ncaj ncees ntawm kev ua tsis tiav.
OEM-Match vs Custom Design: Pros thiab Cons
Kev sib tw OEMreproduces tus thawj geometry. Nws yog txoj cai hu thaum tus thawj ntsia hlau haum koj cov txheej txheem thiab tsuas hnav tawm. Predictable, verifiable tiv thaiv daim duab, tsis muaj txheej txheem revalidation.
Kev cai tsimHloov cov geometry kom haum rau qhov koj tau khiav niaj hnub no. Nws yog txoj cai hu thaum tus txheej txheem txav mus thiab cov ntsia hlau tsis tau: koj ntxiv regrind, hloov mus rau qib puv, hloov cov hom phiaj tso zis, lossis cov ntsia hlau qub yeej tsis ua rau koj cov resin zoo.
Kev txiav txim ib qho kev sib tw OEM thaum cov txheej txheem tau hloov pauv rov tsim cov teeb meem hauv cov hlau tshiab. Ordering tus tsim kev cai thaum tus thawj yog zoo ntxiv nqi thiab revalidation tsis muaj dab tsi. Tus qauv hnav qhia koj tias koj nyob hauv qhov xwm txheej twg.
Yuav Ua Li Cas Kom Tau Txais Los ntawm Tuam Tshoj
Lub sij hawm txhuas nyob ntawm qhov geometry, kev kho saum npoo, thiab seb puas muaj cov duab kos. Nug nws hauv kev sau ntawv nrog koj qhov kev tsocai, thiab nug seb lub moos pib li cas: kev pom zoo ntawm daim duab, lossis daim ntawv xaj khoom. Lawv tsis yog tib hnub, thiab qhov sib txawv feem ntau yog ib lub lim tiam.
Peb yam tsim nyog pinned ua ntej koj cog lus:
- Thaum tsim khoom pib.Rov qab-engineering ib qho piv txwv hnav ntxiv sijhawm ua ntej ib lub nti txiav. Ib daim duab tshem tawm cov kauj ruam ntawd.
- Qhov kev kho saum npoo dab tsi ntxiv.Bimetallic surfacing thiab carbide txau yog cais cov txheej txheem nrog lawv tus kheej kab.
- Hiav txwv freight, cais.Nws tsis yog nyob rau hauv lub sij hawm tsim khoom, thiab nws yog tus naj npawb uas surprises thawj zaug buyers.
Peb tus kheej quoting yog pob tshab los ntawm kev tsim: peb muab tus nqi kwv yees npog cov khoom, kev xa khoom, thiab kev saib xyuas tsis tu ncua, yog li tsis muaj dab tsi los nrhiav tom qab. Koj tau txais cov lus hais hauv 12 teev.
Npaj nyob ib ncig ntawm lub sij hawm txhuas nrog cov khoom seem sib hloov tau piav qhia ua ntej. Ib txheej tau txiav txim los ntawm lub nkoj coj los ntawm koj lub sijhawm. Ib txheej tau txiav txim los ntawm lub nkoj tawg tawm tsam lub moos, los ntawm huab cua, ntawm tus nqi tsis muaj leej twg nyiam piav qhia.
Kev lees paub zoo thiab cov ntsiab lus tshuaj xyuas
Cov no yog cov tshev uas cais tus neeg xa khoom tiag tiag los ntawm tus pheej yig. Nug lawv ua ntej koj tso qhov kev txiav txim, thiab xyuas lawv thaum lub teeb tuaj txog:
- Sab nraud txoj kab uas hla ntawm ntau lub ntsiab lus raws txhua lub davhlau
- Cov kab uas hla thiab cylindricity
- Nto hardness li antsuas tus nqi(HV lossis HRC), tsis yog phau ntawv teev npe
- Nitrided case qhov tob, los yog alloy txheej qhov tob ntawm ib tug bimetallic bore
- Concentricity thiab straightness
- Nto roughness (Ra)
- Base steel qib, paub tseeb
Lub hardness thiab rooj plaub qhov tob yog ob qho tseem ceeb tshaj plaws, thiab ob qho tib si feem ntau ntsiag to downgraded. Ib txheej nitrided ntawm 950–1050 HV thiab 0.5–0.8 mm sib sib zog nqus yog qhov tshwj xeeb uas koj tuaj yeem tuav tus neeg muag khoom. "Nitrided" ntawm nws tus kheej tsis yog.
Yog hais tias ib nqe lus nqes qis qis dua lwm tus, nug seb cov hlau yog dab tsi thiab qhov kev kho mob tob npaum li cas. Qhov ntawd yog yuav luag ib txwm nyob qhov twg qhov sib txawv zais, thiab koj them rov qab rau hauv kev hnav thaum ntxov.
Peb tag nrho cov kev taug kev taug kev zaum nyob rau hauv cov kev cai ntsia hlau chim daim ntawv qhia.
Xav tau ib tug hloov los yog kev cai txhaj tshuaj ntsia hlau chim? Xa koj lub tshuab qauv, kos duab, lossis qauv hnav. Peb hais hauv 12 teev.
Tau txais Screw Barrel QuoteCov lus nug nquag
Q: Ntev npaum li cas txhaj tshuaj molding ntsia hlau thoob kav?
A: Ntawm cov khoom uas tsis yog corrosive xws li PE thiab PP, peb cov nitrided 38CrMoAlA txhaj cov ntsia hlau khiav roughly 10,000-20,000 teev. Cov iav-filled compounds, PVC, thiab hnyav regrind txiav qhov ntawd, thiab deb npaum li cas nyob ntawm cov ntsiab lus muab tub lim thiab cov zis. Tsis txhob khiav lub moos thiab kev cia siab: ntsuas. Tshawb xyuas davhlau OD thiab bore ID tiv thaiv kev tsim kos duab tsawg kawg ib xyoos ib zaug ntawm lub luag haujlwm abrasive, thiab teev cov qauv. Qhov sib txawv, tsis yog ib lub sijhawm teev, qhia koj thaum twg yuav xaj cov khoom tom ntej.
Q: Dab tsi yog tus qauv kev tshem tawm ntawm lub taub hau thiab lub thoob?
A: Tsis muaj ib daim duab, vim hais tias tshem tawm cov nplais nrog lub taub hau. Txoj cai kev lag luam ntawm tus ntiv tes xoo rau cov txheej txheem tshiab yog kwv yees li 0.001 nti ntawm radial clearance ib sab rau txhua nti ntawm txoj kab uas hla, yog li 60 hli ntsia hlau tsaws ze ntawm 0.06 hli ib sab. Koj daim duab tsim yog txoj cai. Raws li kev txwv kev pabcuam, thaum ntsuas kev tshem tawm tau nce mus txog kwv yees li ob zaug ntawm tus nqi tsim, lossis cov khoom tawm tau poob qis ntawm tib lub ntsia hlau ceev, npaj qhov hloov.
Q: Kuv puas tuaj yeem siv ib lub ntsia hlau rau ntau qhov sib txawv?
A: Hauv ib tsev neeg, yog. Lub hom phiaj dav dav siv PE, PP, PS, thiab ABS tau txais txiaj ntsig, uas yog vim li cas cov neeg tsim tshuab xa khoom raws li tus qauv. Hauv tsev neeg, tsis muaj. Lub GP ntsia hlau ntawm nruj PVC degrades cov khoom thiab corrodes cov hlau. Ib tug GP ntsia hlau ntawm iav-filled nylon hnav sai sai. Thiab cov ntsia hlau loj rau ib lub ntim ntim tsis tuaj yeem ua haujlwm uas siv ib feem me me ntawm lub thoob yam tsis tau ua cov khoom siv. Yog tias koj cov resins hla cov qhov khoob no, koj xav tau ntau tshaj ib tus ntsia hlau, lossis ib lub ntsia hlau tsim rau cov ntaub ntawv nyuaj tshaj plaws.
Q: Kuv tuaj yeem qhia tau li cas yog tias kuv qhov kev txhaj tshuaj molding ntsia hlau hnav?
A: Lub tshuab qhia koj ua ntej, thiab lub micrometer lees paub nws. Saib xyuas cov khoom tso tawm ntawm tib lub hau ntswj ceev, rov qab lub sij hawm ncab, yaj kub nce toj ntawm qhov tsis hloov pauv, cov specks dub uas rov qab los tom qab ntxuav, thiab txhaj tshuaj loj drifting. Ib qho ntawm cov no tsuas yog rub tus ntsia hlau. Tom qab ntawd ntsuas lub davhlau OD nrog lub micrometer thiab bore ID nrog lub ntsuas qhov ntsuas, ntawm cov haujlwm sib tw, thiab sib piv cov radial clearance tiv thaiv daim duab. Cov tsos mob qhia; ntsuas kev paub meej.
Q: Dab tsi yog bimetallic ntsia hlau chim thiab thaum twg kuv xav tau ib?
A: Ib lub thoob bimetallic khaws cov alloy-steel lub cev thiab fuses ib qho nyuaj hnav alloy rau hauv bore. Ntawm peb cov thoob peb tshuaj tsuag tawv tawv tag nrho lub voj voog nyob ib ncig ntawm qhov chaw hnav khaub ncaws, nqa qhov nyuaj sab hauv mus rau 62 HRC. Cov kab yog yooj yim los kos:iav fiber ntau txog 30% khiav zoo ntawm nitrided 38CrMoAlA teeb. Tshaj li 30% iav, nrog cov ntxhia los yog cov nplaim hluav taws kub, los yog ntawm cov corrosive resin, mus rau bimetallic. Cov ntaub ntawv nitrided yog 0.5-0.8 mm diffusion txheej, thiab hnyav muab tub lim hla nws ntev ua ntej cov hlau hauv qab tiav.
Q: Puas yog cov ntsia hlau tsim cuam tshuam rau qhov zoo hauv kev txhaj tshuaj molding?
A: ncaj qha, thiab ntau dua li cov txheej txheem txheej txheem. Screw geometry txiav txim siab npaum li cas cov khoom melts tag nrho, qhov sib xws ntawm qhov kub thiab txias npaum li cas, cov xim zoo npaum li cas thiab muab tso rau qhov sib cais, thiab qhov kev txhaj tshuaj zoo npaum li cas. Unmelts, streaks, splay, degradation, thiab txhaj tshuaj variation tag nrho cov kab rov qab mus rau cov ntsia hlau tsim los yog ntsia hlau hnav tsawg kawg yog feem ntau raws li lawv taug qab mus rau tus maub los. Thaum muaj qhov tsis xws luag tiv thaiv txhua qhov kev hloov pauv koj ua, qhov geometry lossis hnav feem ntau yog vim li cas.
Q: Dab tsi yog qhov txawv ntawm cov ntsia hlau txhaj tshuaj thiab cov ntsia hlau extrusion?
A: Ib qho extrusion ntsia hlau tig tsis tu ncua thiab twj tso kua mis rau pem hauv ntej yam tsis nres. Ib qho kev txhaj tshuaj zawv plaub hau ua ob txoj haujlwm: nws tig mus rau yas txhaj tshuaj, tom qab ntawd nres rotating thiab tsav mus rau pem hauv ntej zoo li lub plunger txhaj tshuaj. Qhov kev ua haujlwm zoo li no yog vim li cas cov ntsia hlau txhaj tshuaj nqa lub nplhaib ntawm lub taub hau, thiab vim li cas lawv khiav luv L / D piv, feem ntau 18: 1 txog 25: 1, dua li cov ntsia hlau extrusion. Cov ntaub ntawv tseem zaum hauv qhov txhaj tshuaj ntawm qhov txhaj tshuaj, uas ua rau lub sijhawm nyob thiab qhov kev txhaj tshuaj tseem ceeb heev.
Q: Cov chaw tsim khoom lag luam puas tuaj yeem luam kuv cov ntsia hlau yam tsis muaj duab kos?
A: Yog. Nkoj cov khoom hnav thiab cov geometry tuaj yeem ntsuas thiab rov tsim dua: txoj kab uas hla, qhov sib piv, qhov tob, thiab qhov haum qhov ntev ntawm qhov kawg tsav. Peb tuav cov yas txhaj tshuaj rau ± 0.001 hli. Ib qho kev ceeb toom tsim nyog hais tias: ib lub tsho hnav ntsuas me dua li nws tawm ntawm lub Hoobkas, yog li qhov kev hloov pauv yuav tsum tau ua rau lub hom phiaj tsim thawj es tsis yog rau qhov hnav qhov ntev. Xa cov qauv hnav nrog rau ib feem, thiab cov ntsia hlau tshiab tau teev tseg rau qhov tsis ua haujlwm es tsis txhob txais nws.
Xaus
Peb lub tswv yim nqa tag nrho cov lus qhia.
Kev xaiv ua raws li cov resin.Geometry (L / D, compression ratio, ntsia hlau hom) phim li cas koj cov polymer melts. Kev kho deg zoo sib xws li koj cov khoom noj qias neeg npaum li cas. Ntxuav cov resins khiav zoo siab ntawm nitrided 38CrMoAlA. Abrasive thiab corrosive feeds xav tau ib tug bimetallic bore, thiab hais txog cov ntaub ntawv huv si yog feem ntau txoj kev uas ib tug tshiab set tuag ntxov.
Kev saib xyuas yuav xyoo, thiab cov ntaub ntawv yuav kev npaj.Tshem tawm ua ntej txhua qhov nres, ntxuav nrog tooj dag es tsis yog hlau, thiab ntsuas qhov kev tshem tawm txhua zaus thaum lub hau ntswj tawm. Ib lub log hloov pauv "yog nws hnav?" mus rau "thaum twg nws yuav hla txoj kab?", uas yog qhov txawv ntawm qhov kev npaj hloov pauv thiab kaw.
Tshawb xyuas lub tshuab ua ntej koj qhib cov txheej txheem.Thaum cov zis poob, lub voj voog ncab, lub cushion wanders, los yog specks rov qab los tom qab ntxuav, lub plasticizing unit yog tham. Kev teeb tsa tsis tuaj yeem rov qab tshem tawm ploj lossis rov ua dua lub nplhaib uas hnav. Rub lub ntsia hlau thiab ntsuas nws.
Nanhaiya tau tsim cov ntsia hlau thiab cov thoob rau ntau tshaj nees nkaum xyoo thiab pab 500+ cov neeg siv khoom thoob ntiaj teb. Peb cov ntsia hlau txhaj tshuaj yog machined los ntawm 38CrMoAlA, quenched thiab tempered, ces roj-nitrided ntawm 500-560 ° C mus rau ib tug 0.5-0.8 hli rooj plaub ntawm 950-1050 HV, tuav rau ib tug kam rau ua ntawm ± 0.001 hli, thiab rated rau 20,00 rosive cov xuab moos. Qhov twg cov khoom noj hnyav dua, peb txau cov hlau hnyav tag nrho ntawm lub voj voog nyob ib puag ncig ntawm qhov chaw hnav khaub ncaws thiab coj lub hardness sab hauv mus rau 62 HRC.
Ua ntej koj txiav txim, peb cov engineers ua hauj lwm los ntawm qhov tsis nrog koj: txoj kab uas hla, nam piv, ntsia hlau channel qhov tob, thiab cov khoom xaiv ntawm 38CrMoAlA thiab ib tug duplex alloy. Qhov kev sib tham yog pub dawb, thiab cov lus hais hauv qab no suav nrog cov khoom lag luam, kev xa khoom, thiab cov nqi kho mob, yog li tsis muaj dab tsi tshwm sim tom qab ntawd tsis nyob hauv nplooj ntawv.
Tom qab xa khoom, peb cov kws tshaj lij txhawb nqa kev teeb tsa thiab kev ua haujlwm, kev lav phib xaub rau kev cog lus (feem ntau yog ib mus rau ob xyoos), thiab txhua qhov teeb meem tom qab muag tau txais cov lus teb hauv 24 teev thiab kev daws teeb meem hauv 48 teev.
Xa peb koj lub tshuab qauv, resin, thiab qhov teeb meem koj tab tom sim daws. Koj yuav muaj cov lus qhia tshwj xeeb thiab nqe lus hauv kaum ob teev.
Qhia rau peb koj lub tshuab, koj cov resin, thiab dab tsi tshwm sim dhau los. Peb yuav qhia meej lub teeb uas kho nws, tsis yog ib qho uas rov ua dua.
Hu rau Nanhaiya kom muaj lus hais