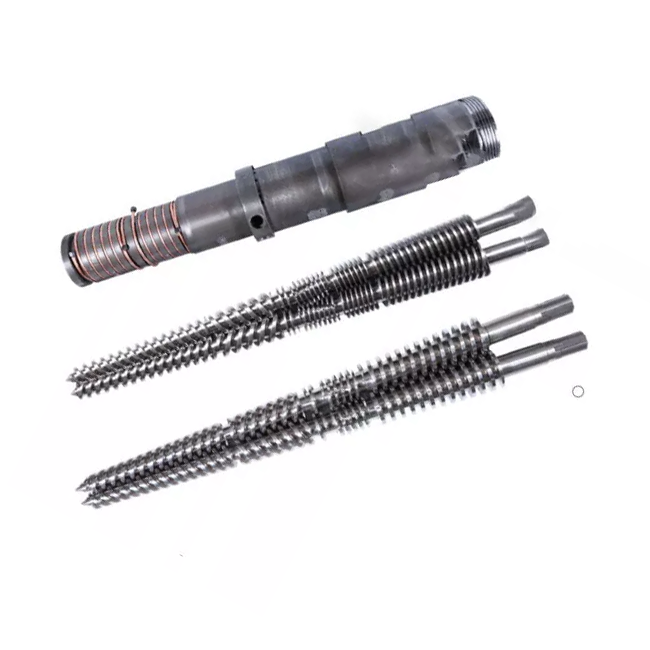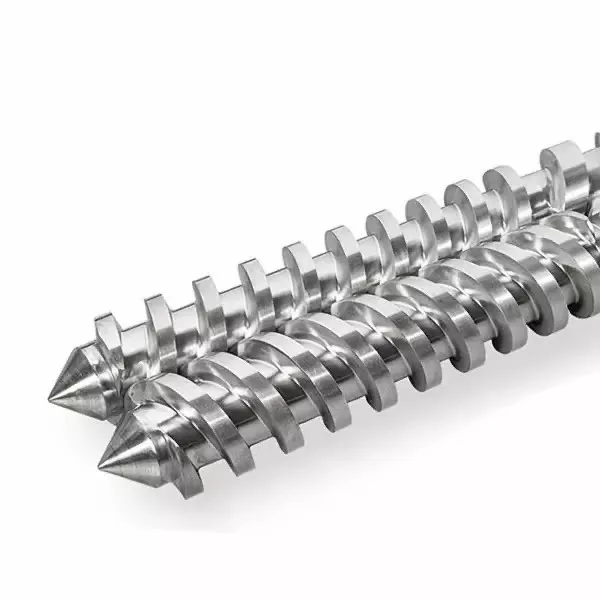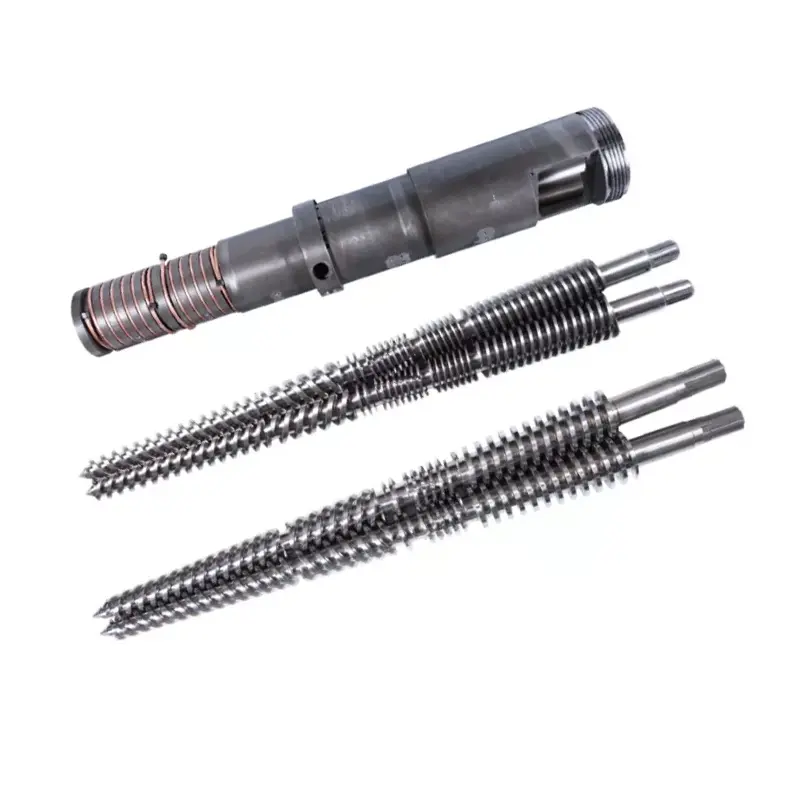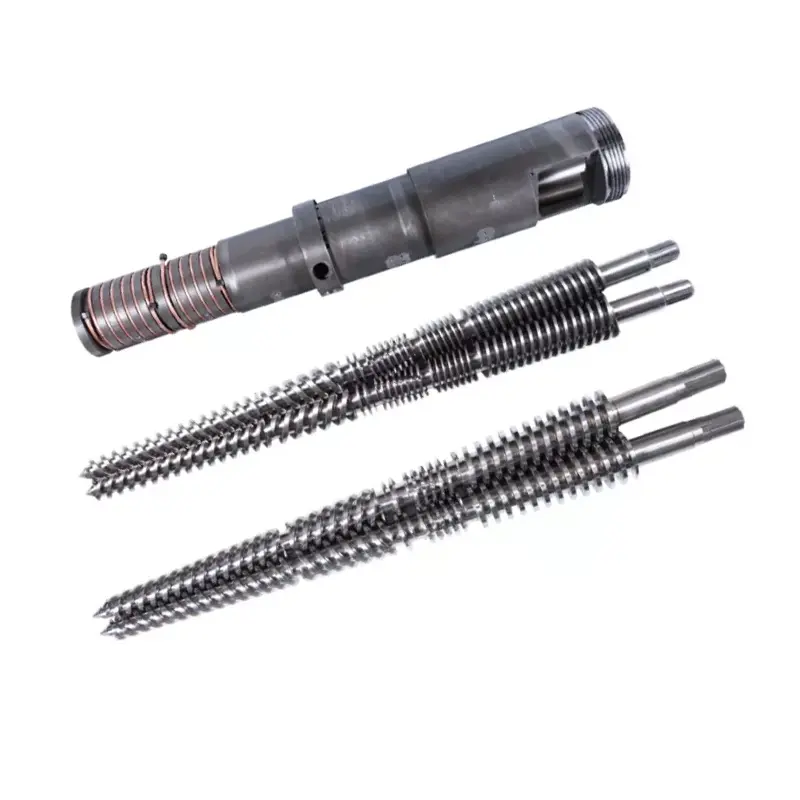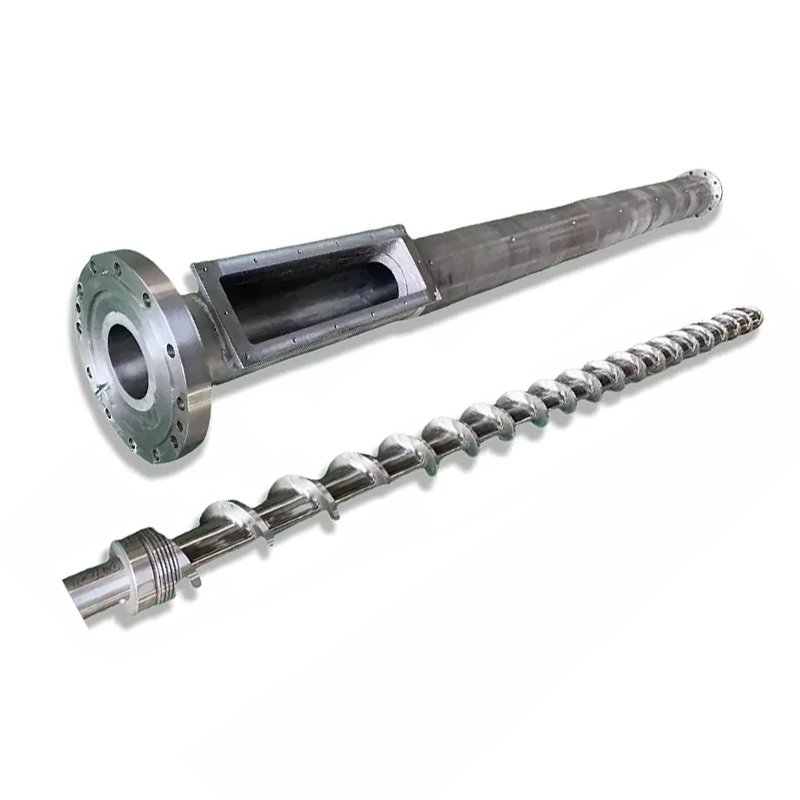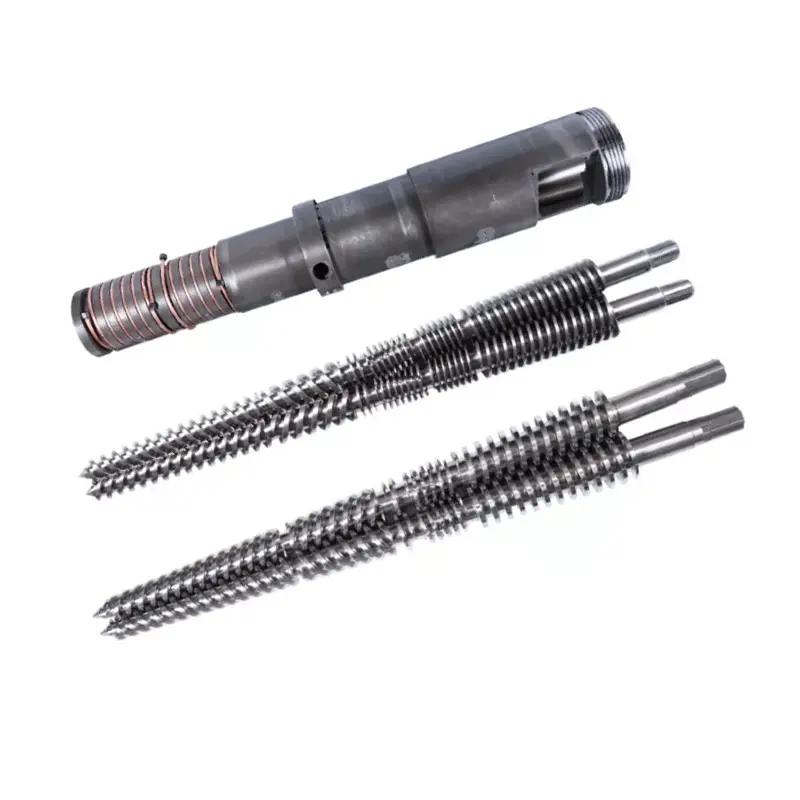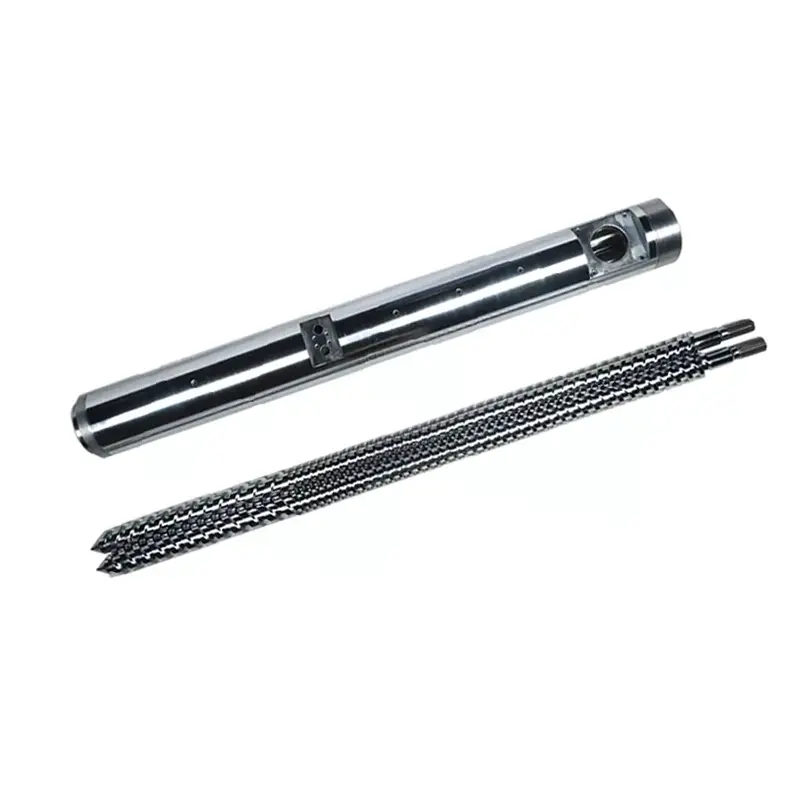
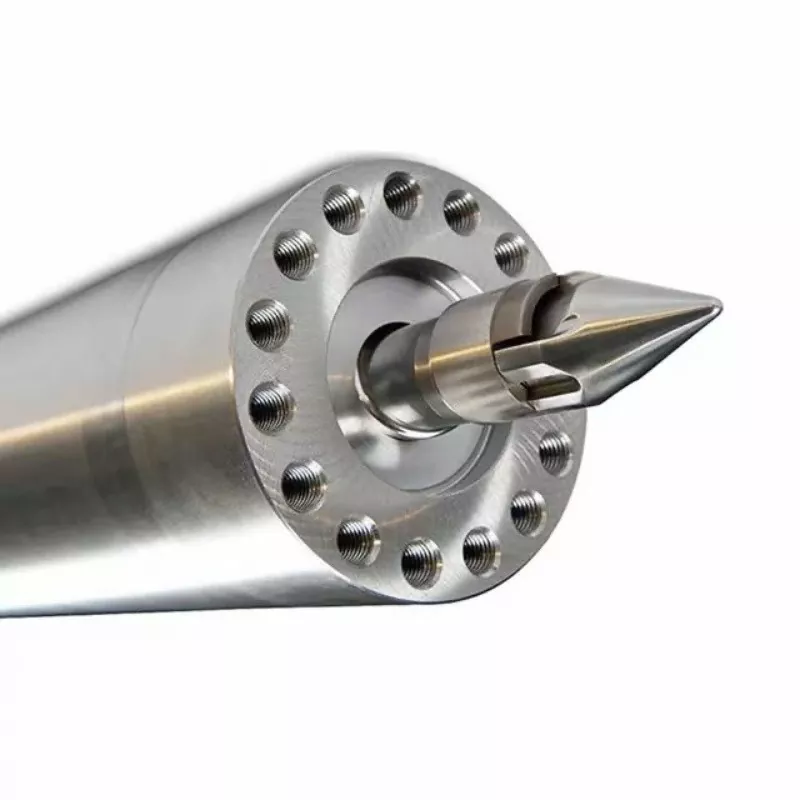
Nanhaiya siv "mutant" rau qhov nrawm nrawm, hloov pauv compression ntsia hlau. Nws txoj kev hloov luv luv melts crystalline cov ntaub ntawv sai sai. Cov ntsia hlau maj mam nthuav dav compression ntau dua ntawm cov ntsia hlau ntev, uas haum rau txoj hauv kev yooj yim. Resin tsev neeg yog qhov pib. Qhov tseeb qib, txhaj tshuaj siv, cov ntaub ntawv rov qab, yaj zoo thiab hnav lub luag haujlwm txiav txim siab qhov kev txiav txim.


Teb ceev
Xaiv ib qho mutant lossis abrupt txhaj tshuaj molding ntsia hlau ua qhov chaw pib rau cov ntaub ntawv crystalline lossis semi-crystalline uas tau txais txiaj ntsig los ntawm kev nrawm nrawm thiab yaj. Nanhaiya teev PE, PP, PA, POM thiab PTFE. Nws cov mutant compression seem occupies txog 5% mus rau 15% ntawm tag nrho cov ntsia hlau ntev.
Xaiv cov ntsia hlau maj mam ua qhov chaw pib rau cov khoom siv amorphous lossis cov khoom siv cua sov uas xav tau kev hloov pauv yooj yim. Nanhaiya teev nruj PVC, PS, PC, PSU thiab ABS. Nws maj mam compression seem feem ntau nyob ntawm 40% mus rau 60% ntawm tag nrho ntev, nrog txog 50% piav raws li ib txwm. Txheeb xyuas qhov kev xaiv nrog cov qib tiag tiag, muab tub lim, noo noo, siv tshuaj tua kab, lub sijhawm rov qab, yaj mob thiab molded-ib feem txais.
Nanhaiya txhais li cas los ntawm mutant thiab maj mam
Lo lus "mutant" nyob rau hauv peb cov khoom nplooj ntawv tsis txhais hais tias ib tug kho los yog hloov cov ntsia hlau. Nws piav qhia txog kev nrawm nrawm nrawm, qee zaum hu ua tus qauv hloov pauv. Ib tug sib sib zog nqus pub channel hloov mus rau ib tug ntiav metering channel hla ib tug luv luv compression seem.
Ib tug gradual ntsia hlau ua rau tib lub dav dav hloov nyob rau hauv ib tug ntev npaum li cas. Nws cov channel qhov tob txo qis tsis tu ncua, yog li cov khoom pom compression thiab shear tsim ntau dua cov ntsia hlau ntev.
| Geometry | Nanhaiya compression-section ntau yam | Channel-qhov tob hloov | Plasticizing cim |
|---|---|---|---|
| Mutant los yog abrupt | Txog 5% mus rau 15% ntawm tag nrho cov ntsia hlau ntev | Qhov txawv, luv luv ntawm qhov tob mus rau qhov ntiav | Fast compaction thiab khaus shear hla ib ncua deb |
| Maj mam | Txog 40% txog 60%, nrog kwv yees li 50% feem ntau | Kev qeeb qeeb, tsis tu ncua los ntawm kev hloov mus ntev | Gentler zog hloov dua siab tshiab thiab nce shear |
Peb lub Hoobkas saib:ob lub screws tuaj yeem muaj tib txoj kab uas hla, tag nrho ntev thiab tsav kev sib txuas thaum coj txawv txawv hauv lub thoob. Tias yog vim li cas cov qauv hnav thiab lub tshuab qauv tsis qhia peb seb cov txheej txheem qub yuav tsum tau theej.
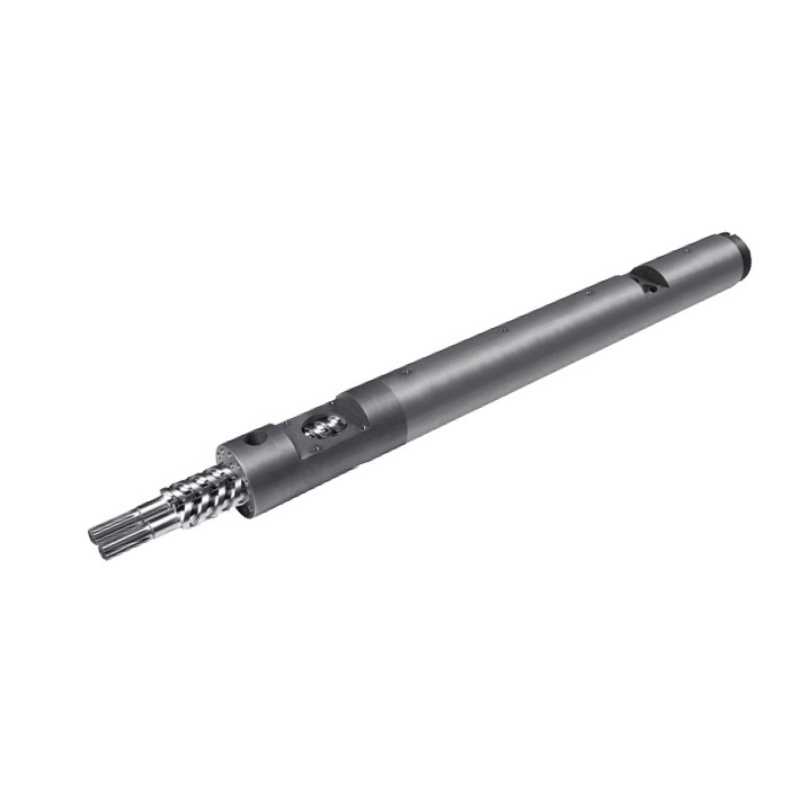
CovNanhaiya txhaj molding ntsia hlau qebmuaj ob hom. Rau cov ntsia hlau dav, chim thiab cov txheej txheem xaiv resin, siv pebtxhaj tshuaj molding ntsia hlau chim xaiv phau ntawv qhia.
Mutant vs gradual txhaj molding ntsia hlau ntawm ib nrais muag
Cov ntaub ntawv teev npe hauv qab no yog cov kev taw qhia xaiv, tsis yog hloov pauv rau cov ntaub ntawv cob qhia. Filled PA tuaj yeem muab hnav ntau dua rau hauv tib lub geometry. Recycled PP tuaj yeem pub thiab rov zoo sib txawv ntawm PP nkauj xwb. Nplaim-retarded ABS tuaj yeem nqaim lub qhov rais thermal piv nrog cov qib tsis tau ua tiav.
| Kev txiav txim siab teb | Mutant los yog ntswj ntsia hlau | Maj mam ntsia hlau |
|---|---|---|
| Compression seem | Luv luv, li ntawm 5% mus rau 15% ntawm cov ntsia hlau ntev | Ntev, li ntawm 40% mus rau 60% ntawm cov ntsia hlau ntev |
| Channel profile | Qhov tob hloov sai sai ntawm qhov kev hloov pauv | Qhov tob txo qis tsis tu ncua los ntawm kev hloov pauv |
| Lub zog nkag | Ntau concentrated compression thiab shear | Lub zog tawm tswv yim tsim tawm ntev dua |
| Melting cwj pwm | Fast plasticizing rau cov ntaub ntawv haum rau qhov profile sai | Gentler plasticizing rau cov ntaub ntawv uas xav tau txoj kev smoother |
| Nanhaiya resin piv txwv | PE, PP, PA, POM thiab PTFE | Rigid PVC, PS, PC, PSU thiab ABS |
| Paub kev lag luam tawm | Thaum pib yaj yuav xav tau kev ua haujlwm ntau dua ntawm qhov kub thiab txias | Kev hloov mus ntev yuav tsis xa rov qab sai tshaj plaws rau txhua qib crystalline |
| Cov txheej txheem kuaj xyuas | Rov qab siab, ntsia hlau ceev, rov qab, yaj variation thiab degradation | Rov qab, qhov chaw nyob, thermal keeb kwm, sib tov thiab ib feem zoo |
| Yog vim li cas xaiv | "Peb xav tau lub voj voog nrawm dua" yam tsis muaj yaj thiab cov ntaub ntawv ib feem | "Cov khoom siv yog kub rhiab heev" yam tsis muaj qib thiab qhov rais kub |
Nanhaiya's mutant khoom nplooj ntawv teev 15% mus rau 30% ntau dua plasticizing efficiency dua ib tug maj mam ntsia hlau rau cov piav qhia crystalline-yas dej. Qhov kev sib piv ntawd yuav muaj txiaj ntsig zoo rau tus neeg yuav khoom tsuas yog thaum cov resin, txhaj tshuaj, rov qab txhais, ntsia hlau ceev, rov qab siab thiab lees txais cov mob yaj. Peb yuav muab cov xwm txheej ntawd tso rau hauv qhov kev sim ua ntej muab qhov feem pua hauv kev lav yuav khoom.
Txoj cai xaiv luv luv:siv cov qauv polymer los xaiv thawj geometry los ntsuas. Siv cov ntaub ntawv pov thawj tsim khoom kom pom zoo. Yog hais tias ib tug ntsia hlau shortens rov qab tab sis tsim qhov kub thiab txias variation, dub specks, splay los yog txhaj koob tshuaj tivthaiv drift, nws tsis tau txhim kho cov txheej txheem.

Xaiv los ntawm cov khoom siv tiag tiag, tsis yog ib lub npe polymer
Lub npe resin tau txais kev sib tham pib. Nws tsis tiav daim duab. Cov qib, viscosity siv, kev txhawb zog, nplaim hluav taws, xim, cov ntsiab lus siv dua thiab cov dej noo tuaj yeem hloov pauv plasticizing, hnav thiab rov qab.
TS EN ISO 1133-1: 2022 Kev ntsuas MFR thiab MVR ntawm qhov ntsuas kub thiab thauj khoom Nws kuj tseem sau tseg tias cov kev ntsuam xyuas no siv cov nqi qis dua ntau dua li kev ua haujlwm ib txwm muaj thiab feem ntau yog cov cuab yeej tswj tau zoo. Xa tus nqi thiab kuaj mob, tab sis tsis txhob nug tus kws tsim cov ntsia hlau los kwv yees tag nrho lub voj voog ntawm MFR ib leeg.
Crystalline pib taw tes
Rau PE, PP, PA, POM thiab PTFE, Nanhaiya pib nrog cov mutant profile. Tom qab ntawd peb xyuas cov qib pes tsawg, kev coj tus cwj pwm melting, muab tub lim, noo noo thiab lub tshuab cov ntaub ntawv rov qab.
Amorphous pib point
Rau nruj PVC, PS, PC, PSU thiab ABS, Nanhaiya pib nrog cov gradual profile. Qhov kev hloov mus ntev txhawb txoj kev zoo ntawm plasticizing, tab sis qhov tseeb thermal qhov rais tseem los ntawm cov khoom siv.
Mixed ntau lawm
Yog tias ib lub tshuab khiav ob pawg, sau cov khoom sib faib thiab qhov teeb meem nyuaj tshaj plaws rau txhua qib. Lub hom phiaj dav dav tuaj yeem siv tau, tab sis nws yuav tsum tau pom zoo raws li kev sib haum xeeb.
| Khoom teb | xa dab tsi | Vim li cas nws tseem ceeb rau qhov profile |
|---|---|---|
| Yog leejtwg tiag | Tus neeg muab khoom, qib kev lag luam, tsev neeg polymer thiab cov kev pom zoo hloov pauv | Cov qib sib txawv hauv ib lub ntsiab lus tuaj yeem muaj qhov sib txawv viscosity thiab thermal cwj pwm |
| Flow reference | MFR lossis MVR tus nqi, qhov kub thiab txias, thauj khoom thiab cov qauv qauv | Tso cai tswj kev sib piv ntawm ntau ntau thiab cov neeg sib tw qib |
| Kev txhawb zog | iav, carbon lossis ntxhia hom thiab qhov hnyav feem pua | Kev hloov pauv hnav, lub zog tawm tswv yim, kev sib xyaw thiab kev xaiv ntawm qhov system |
| Recycled feem | Qhov feem pua, qhov chaw, batch variation thiab paug | Nws tuaj yeem hloov pauv cov khoom noj sib xws, keeb kwm degradation thiab rov qab los |
| Cov tshuaj ntxiv | nplaim retardant, pigment, stabilizer, lubricant thiab masterbatch | tuaj yeem hloov corrosion, dispersion thiab thermal rhiab heev |
| Cov ntsiab lus dej | Qhov tshwm sim, txoj kev, lub tshuab ziab khaub ncaws thiab cov khoom siv | Cais cov teeb meem ntsia hlau los ntawm kev ya raws los yog kev degradation |
| Qhov rai khoom | Pom zoo yaj, pwm thiab ziab tej yam kev mob | Tsim lub qhov rais tso cai rau cov ntsia hlau tshiab |
TS EN ISO 15512: 2019 npog cov txheej txheem dej rau cov yas thiab tshwj xeeb suav nrog PA, PC, PP, PE, PTFE thiab PVC ntawm cov ntaub ntawv tsim nyog rau ib qho ntawm nws txoj kev. Siv cov txheej txheem uas yuav tsum tau ua los ntawm cov resin los yog qhov system zoo. Lub tshuab ziab khaub ncaws los ntawm nws tus kheej tsis yog qhov tshwm sim noo noo.
Qhov kuv nug ua ntej xaiv qhov profile:qib twg tswj koj qhov tsis lees paub? Lub tshuab yuav khiav PP feem ntau ntawm ib lub lim tiam, tab sis qhov nyuaj iav-filled PA txoj hauj lwm tuaj yeem txiav txim siab qhov txheej txheem saum npoo thiab lub qhov rais rov qab siv tau. Kev sib faib khoom tseem ceeb, thiab yog li qhov xav tau tshaj plaws.
Yuav ua li cas cov compression profile hloov plasticizing
Thaum cov ntsia hlau rov qab, pellets nkag mus rau hauv seem pub thaum lub hau ntswj tig rov qab. Channel qhov tob, chim kub, kev sib txhuam, rov qab siab thiab ceev ceev txiav txim seb cov khoom ntawd compacts, melts thiab sib tov ua ntej txhaj tshuaj tom ntej.
Lub mutant ntsia hlau concentrates ntau ntawm qhov kev hloov pauv hauv ib cheeb tsam luv. Qhov no tuaj yeem ua kom plasticizing kom haum rau qib crystalline. Qhov kev siv tib yam tuaj yeem tawm ntau qhov sib txawv ntawm qhov kub thiab txias yog tias ntsia hlau ceev thiab rov qab siab raug thawb yam tsis tau kuaj xyuas cov yaj.
Cov ntsia hlau maj mam siv ntev dua rau kev hloov pauv. Cov khoom pom qhov txo qis hauv qhov tob, uas ua rau cov qib amorphous thiab kub-rhiab heev rau txoj kev maj mam. Nws tsis zam lub sijhawm nyob ntev, ziab tsis zoo, lub thoob loj loj lossis siab rov qab ntau dhau.
| Txheej txheem kev soj ntsuam | Nws txhais li cas | Yuav kuaj dab tsi ua ntej hloov cov ntsia hlau |
|---|---|---|
| Rov qab tau qeeb tab sis qhov zoo yog qhov ruaj khov | Cov ntsia hlau tej zaum yuav muaj peev xwm plasticizing tsawg, los yog lub voj voog yuav raug teeb tsa kom zoo | Kev txhaj tshuaj tiag tiag, lub sijhawm txias, ntsia hlau nrawm, rov qab siab, tso zis tso cua sov thiab tsav tsheb |
| Kev rov qab sai sai tab sis yaj hloov pauv nce | Lub zog yuav nkag mus sai dhau los yog kev sib xyaw ua tsis tiav | Melt-temperature method, ntsia hlau ceev, rov qab siab, txhaj tshuaj variation thiab tsis xws luag |
| Dub specks nce tom qab hloov ceev | Shear tshav kub, chaw nyob, deposits los yog hnav tej zaum yuav koom nrog | Cov ntaub ntawv keeb kwm, tshem tawm qhov tshwm sim, teeb tsa, qhov tseeb yaj, ntsia hlau thiab lub thoob qhov xwm txheej |
| Splay tshwm rau PA lossis PC | Cov dej noo, degradation, roj lossis plasticizing tej yam kev mob tuaj yeem koom nrog | Ntsuas cov ntsiab lus dej, cov ntaub ntawv kom qhuav, qhov chaw nyob, decompression thiab yaj mob |
| Cushion los yog tua hnyav drifts | Lub valve tsis rov qab, tshem tawm, pub khoom sib xws lossis plasticizing yuav tsis ruaj khov | Screw tip, chim bore, rov qab qauv, pub thiab txheej txheem repeatability |
| Lub cev muaj zog load nce tom qab ntxiv muab tub lim | Lub compound hloov torque thiab hnav lub luag haujlwm | Filler qib, lub zog tiag tiag, ntsia hlau nrawm, rov qab siab thiab qhov system nto |
Tsis txhob siv lub zog rov qab los kho qhov tsis ncaj ncees lawm geometry indefinitely.Lub siab rov qab tuaj yeem txhim kho kev sib xyaw thiab kev npaj yaj, tab sis nws kuj ntxiv kev ua haujlwm, lub sijhawm rov qab thiab cua sov. Sau qhov teeb tsa thiab tshwm sim. Yog tias qhov kev pom zoo ntawm lub qhov rais ua qhov nqaim dhau lawm, tshuaj xyuas cov ntsia hlau profile.
Thaum rov qab yog qhov kev tsis txaus siab tseem ceeb, ua raws li pebtxhaj tshuaj molding ntsia hlau rov qab diagnosticua ntej xaj kom hloov. Nplooj ntawv ntawd cais cov khoom, teeb tsa, tsav, hnav thiab ntsia hlau-muaj peev xwm ua rau.
Match ntsia hlau txoj kab uas hla thiab chim loj rau qhov txhaj tshuaj tiag tiag
Compression profile tsis kho qhov loj los yog undersized plasticizing unit. Nanhaiya cov lus qhia txog kev txhaj tshuaj tam sim no siv 35% mus rau 70% ntawm qhov siab tshaj plaws txhaj tshuaj raws li kev ua haujlwm rau qhov kev txhaj tshuaj tiag tiag. Siv lub tshuab tsim cov kev pom zoo suav nrog, cov khoom siv ntom ntom thiab cov ntaub ntawv tag nrho plasticizing-unit ua ntej siv qhov ntau.
Cov nplooj ntawv cov khoom lag luam luam tawm tib 23 hom ntsia hlau thiab lub thoob ua ke rau ob qho tib si mutant thiab maj mam geometries. Cov no yog cov ntaub ntawv siv ntau yam. Ib qho kev hloov pauv tseem xav tau txhua qhov sib cuam tshuam, thaj chaw, xov, lub xub pwg nyom thiab lub thoob qhov ntev ntawm daim duab pom zoo.
| Luam tawm tus nqi txhaj tshuaj | Ntsia hlau txoj kab uas hla × ntev | Lub taub hau taub × ntev |
|---|---|---|
| 30 a 90g | Φ30 × 900 hli | Φ85 × 860 hli |
| 60 mus rau 125 g | Φ35 × 910 hli | Φ85 × 860 hli |
| 100 mus rau 150 g | Φ38 × 935 hli | Φ95 × 900 hli |
| 125-160 g | Φ40 × 980 hli | Φ95 × 910 hli |
| 125-300 g | Φ42 × 1,030 hli | Φ105 × 1,110 hli |
| 250 mus rau 400 g | Φ45 × 1,210 hli | Φ115 × 1,165 hli |
| 300 mus rau 500 g | Φ50 × 1,300 hli | Φ125 × 1,260 hli |
| 450-600 g | Φ55 × 1,335 hli | Φ130 × 1,320 hli |
| 500 mus rau 700 g | Φ56 × 1,350 hli | Φ130 × 1,350 hli |
| 500 mus rau 700 g | Φ60 × 1,380 hli | Φ140 × 1,350 hli |
| 650-800 g | Φ65 × 1,415 hli | Φ150 × 1,420 hli |
| 700-1,000 g | Φ70 × 1,790 hli | Φ160 × 1,685 hli |
| 80 rau 125 g | Φ75 × 1,825 hli | Φ170 × 1,725 hli |
| 100 mus rau 150 g | Φ80 × 2,000 hli | Φ180 × 1,805 hli |
| 125 mus rau 200 g | Φ85 × 2,300 hli | Φ190 × 1,900 hli |
| 200 mus rau 300 g | Φ90 × 2,700 hli | Φ210 × 2,000 hli |
| 250 mus rau 500 g | Φ100 × 2,600 hli | Φ230 × 2,405 hli |
| 300 mus rau 600 g | Φ110 × 2,600 hli | Φ256 × 2,590 hli |
| 400-1,000 g | Φ120 × 2,800 hli | Φ256 × 2,800 hli |
| 600 mus rau 800 g | Φ130 × 3,010 hli | Φ256 × 2,970 hli |
| 800-1,000 g | Φ145 × 3,010 hli | Φ256 × 3,200 hli |
| 1,000-1,500 g | Φ160 × 3,500 hli | Φ270 × 3,200 hli |
| 1,300-2,500 g | Φ170 × 3,415 hli | Φ317 × 3,380 hli |
Peb lub Hoobkas saib:lub rooj pab txheeb xyuas Nanhaiya cov khoom lag luam luam tawm. Nws tsis qhia koj qhov kev hloov pauv. Tib qhov nominal txhaj tshuaj tuaj yeem tshwm sim nrog cov tshuab sib txawv, cov kev xav ntawm resin-density, cov lus qhia ntsia hlau thiab kev sib tshuam. Peb tso cov duab kos los ntawm kev ntsuas thiab pom zoo cov ntaub ntawv tshuab.
Lub taub hau ntsia hlau tswj cov yaj sealing thaum txhaj tshuaj, yog li xyuas nws nrog lub ntsiab ntsia hlau. Pebtxhaj tshuaj molding ntsia hlau taub xaiv qhianpog daim tshev-ring mus ncig, lub rooj zaum, xov, lub xub pwg nyom, yaj hla thiab hnav pov thawj.
Txiav txim rov qab ceev thiab yaj zoo hauv tib qhov kev sim
Ib lub hau ntswj tuaj yeem ua kom tiav rov qab ua ntej txias kawg thiab tseem npaj cov yaj tsis zoo. Ib tus ntsia hlau thib ob tuaj yeem rov qab tau qeeb dua tab sis tuav tau zoo dua txhaj tshuaj rov ua dua. Kev txiav txim siab yuav xav tau ob lub voj voog cov ntaub ntawv thiab cov khoom siv zoo.
TS EN ISO 294-1: 2017 Cov ntsiab cai dav dav rau kev txhaj tshuaj-moulding cov txheej txheem rov ua dua tshiab thiab kev qhia zoo ib yam ntawm cov txheej txheem tseem ceeb rau cov qauv kuaj. Koj qhov chaw tsim khoom muaj nws tus kheej pwm thiab kev lees paub, tab sis tib txoj kev qhuab qhia siv: kho cov khoom thiab qhia txog cov txheej txheem molding.
| Kuaj teb | Cov ntaub ntawv | Qhov tshwm sim qhia tus neeg yuav khoom li cas |
|---|---|---|
| Lub sijhawm rov qab los | Pib thiab nres txhais, nruab nrab thiab variation | Seb plasticizing haum rau lub voj voog qhov rai muaj |
| Ntsia hlau ceev | Qhov tseeb rpm profile, tsis tsuas yog qhov chaw siab tshaj plaws | Yuav ceev npaum li cas cov ntsia hlau nto ua haujlwm cov khoom siv |
| Rov qab siab | Kev teeb tsa, qhov tseeb teb thiab chav tsev | Qhov kev tiv thaiv siv los ua kom yaj npaj |
| Melt kub | Qhov chaw, txoj kev, nruab nrab thiab variation | Seb puas rov qab sai dua hloov thermal mob |
| Cushion thiab tua | Cushion, txhaj tshuaj hnyav thiab variation tshaj lub voj voog uas tau hais tseg | Seb lub plasticizing thiab non-return system tseem rov ua dua |
| Tsav tsheb thauj khoom | Lub zog tiag tiag, tam sim no lossis torque los ntawm kev rov qab los | Seb tus tshiab profile nce txhua yam dej num |
| Qhov tshwm sim | Dimensions, tsos, tsis xws luag thiab yuav tsum tau kev ntsuam xyuas | Seb lub melt ua ib feem txais |
| Hloov pauv | Tshem tawm kom muaj nuj nqis, sijhawm thiab tsis lees txais suav qhov muaj feem cuam tshuam | Seb qhov profile haum rau ntau yam khoom lossis xim ntau lawm |
TS EN ISO 294-4: 2018 Kev txiav txim siab molding thiab post-moulding shrinkage ntawm kev txhaj tshuaj molded thermoplastic kuaj qauv Kev tsim-ib feem qhov ntev tseem ua raws li cov duab kos thiab cov phiaj xwm zoo, tab sis shrinkage yuav tsum tsis txhob raug kho raws li qhov tshwm sim ntawm cov ntsia hlau nkaus xwb. Khoom siv, pwm, ntws kev taw qhia, tuav cov xwm txheej thiab txias kuj tseem ceeb.


Kuv qhov kev yuav khoom:Kuv tsis muab piv rau ob lub screws ntawm lawv qhov chaw ceev tshaj plaws. Kuv muab piv rau lawv ntawm qhov chaw uas tau txais qhov chaw. Tom qab ntawd kuv saib cov npoo rov qab, qhov kub thiab txias, hloov pauv, thauj khoom thiab seem.
Xaiv qhov chaw tom qab qhov kev taw qhia geometry yog qhov tseeb
Ob nplooj ntawv khoom Nanhaiya siv 38CrMoAlA ua lub hauv paus hlau thiab cov npe tempering, precision machining thiab nitriding hauv kev tsim khoom. Hnav-nrhiav ntsia hlau thiab lub thoob qhov chaw tuaj yeem tau txais kev tiv thaiv nickel-tungsten alloy.
Cov khoom lag luam cov ntaub ntawv hauv qab no yog ib txwm rau cov nplooj ntawv mutant thiab maj mam. Lawv piav txog Nanhaiya qhov kev tsim kho ntau yam. Cov lus hais thiab kos duab yuav tsum hais tias qhov kev kho mob twg siv rau cov ntsia hlau xaj, lub thoob, lossis qhov chaw xaiv hnav.
| Tshaj tawm teb | Nanhaiya tus nqi | Kev siv khoom |
|---|---|---|
| Cov khoom siv hauv paus | 38CrMoAlA | Sau cov qib steel thiab cov ntaub ntawv pov thawj xav tau |
| Quenching hardness | HB260 to 290 | Lub xeev qhov chaw, txoj kev thiab qhov kev lees paub ntau rau cov khoom siv |
| Nitriding hardness | HV900 to 1100 | Khaws txoj kev Vickers thiab sim qhov chaw nrog tus nqi |
| Nitriding qhov tob | 0.5-0.8 hli | Txhais lub hauv paus tob thiab soj ntsuam pov thawj |
| Nitriding brittleness | Qib 1 lossis qis dua | Txheeb xyuas txoj kev tswj hwm thiab tshaj tawm qhov xav tau |
| Nto roughness | Rau 0.4 | Muab qhov xav tau ntawm qhov chaw ua haujlwm raug |
| Kev ncaj | 0.015 hli | Txhais lub datum, ntev hauv paus thiab ntsuas txoj kev ntawm daim duab |
| Alloy hardness | HRC55 to 62 | Lub Xeev Rockwell nplai, qhov chaw thiab qhov chaw tiav lawm |
| Alloy qhov tob | 0.8-2.0 hli | Txhais qhov kev pab cuam thiab seb qhov tob yog ua ntej lossis tom qab qhov kawg tiav |
Ib tug huv, unfilled resin thiab ib khob-filled los yog carbon-filled qib tsis tsim tib lub luag hauj lwm coj. Nanhaiya txhaj tshuaj muaj xws li txhawb PA thiab carbon-fiber-reinforced PC daim ntaub ntawv. Lub xeev muab tub lim hom thiab feem pua, tom qab ntawd pom zoo cov ntsia hlau thiab lub thoob qhov chaw ua ke.
Tsis txhob cia hardness hloov geometry.Cov txiaj ntsig HRC lossis HV hais tias tsis muaj dab tsi txog lub taub hau taub hau, qhov profile compression, txheej txheej, qhov ncaj los yog lub thoob tam sim no. Ib qho nyuaj ntsia hlau nrog qhov tsis ncaj ncees lawm profile lossis clearance tseem yog qhov tsis ncaj ncees lawm.
Cov nplooj ntawv cov khoom sau npe ib mus rau ob xyoos lav nyob ntawm cov khoom siv-ntxiv piv. Paub meej txog qhov tseeb resin, muab tub lim ntau yam, kev khiav hauj lwm muaj peev xwm, kev tiv thaiv npog, kev cais tawm thiab kev kho mob hauv daim ntawv cog lus. Cov ntawv tshaj tawm yuav tsum tsis txhob hloov mus rau hauv kab lus universal warranty.
Cov ntaub ntawv pov thawj tsim khoom yuav tsum ua raws li daim duab pom zoo
Ob lub geometries xav tau qhov sib txawv ntawm qhov sib txawv ntawm qhov sib txawv, tab sis ob qho tib si nyob ntawm kev tswj xyuas steel, kev siv tshuab, kev kho cua sov, kev ua tiav thiab kev soj ntsuam zaum kawg. Nanhaiya cov khoom siv nplooj ntawv teev CNC pom qhov yuam kev ntawm lossis qis dua 0.1 hli, CNC lathes rau workpieces mus txog 6 m, drilling thiab milling qhov tseeb ntawm 0.02 hli, thiab tsib-axis machining rau kev ya davhlau thiab cov qauv tshwj xeeb.
Cov tshuab muaj peev xwm txhawb kev tsim khoom. Lawv tsis teeb qhov kev txiav txim siab ntawm lawv tus kheej. Daim duab pom zoo xav tau datums, qhov ntev, kam rau ua, tshuaj xyuas txoj hauv kev thiab cov xwm txheej mating chim.
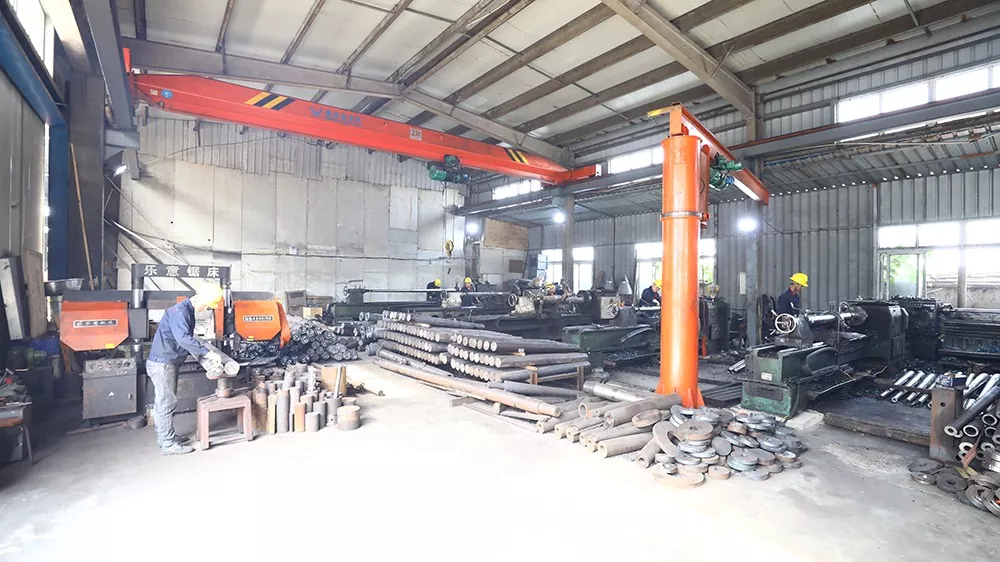


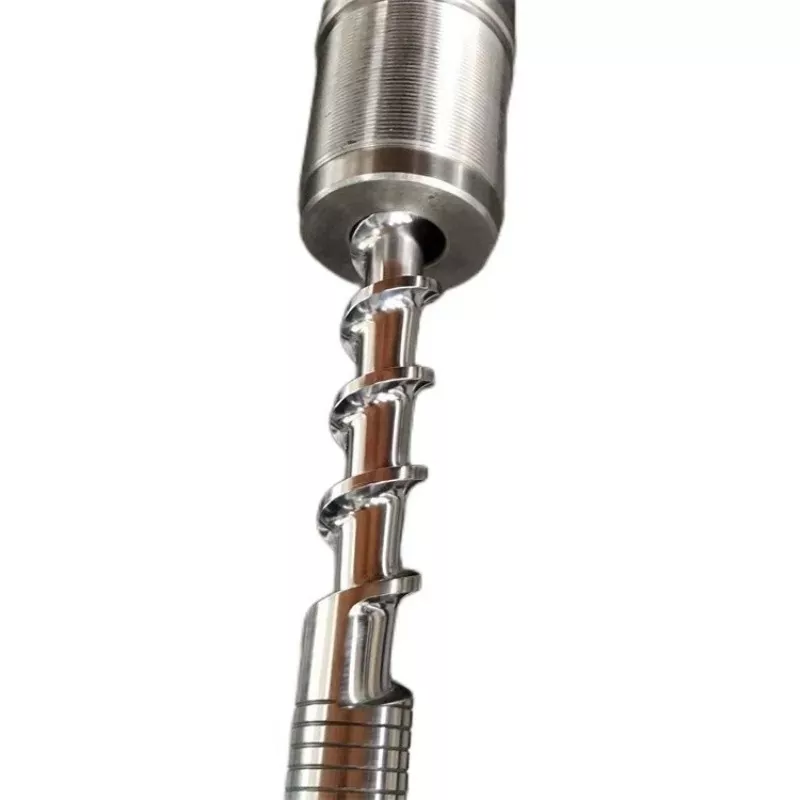

Peb lub Hoobkas txoj haujlwm:tsis pom zoo kom maj mam los yog mutant ntsia hlau los ntawm cov duab khoom dav dav. Pom zoo thaj tsam ntev, channel qhov tob, kev hloov pauv, kev sib tshuam thiab cov ntsiab lus tshuaj xyuas ntawm daim duab. Daim duab ua pov thawj pom. Daim duab tswj tau ib feem.
Rau tag nrho cov khoom ua ntu zus, saibyuav ua li cas screws thiab chim. CovNanhaiya cov khoom siv nplooj ntawvqhia tau hais tias lub Hoobkas thiab cov khoom siv machining siv rau cov ntsia hlau thiab lub thoob ua haujlwm.
RFQ daim ntawv teev npe rau mutant thiab maj mam txhaj molding screws
Ib qho zoo RFQ cia peb cais lub tshuab haum los ntawm cov txheej txheem rov tsim dua. Kos cov ntaub ntawv tsis paub tias tsis paub. Yog hais tias lub qub ntsia hlau yeej tsis tau ua ib feem, hais kom meej yog li lub Hoobkas tsis kho nws raws li ib tug geometry siv.
- Tshuab tsim, qauv, serial thiab version
- Pom zoo ntsia hlau, chim, taub thiab nozzle drawings
- Tshiab ntsia hlau OD thiab chim ID hnav ntsuas
- Tsav kev sib txuas, thrust ntsej muag thiab axial datums
- Txhua resin txiag thiab qib pes tsawg
- Crystalline, amorphous los yog cov npe khoom sib xyaw
- MFR lossis MVR nrog ntsuas kub thiab thauj khoom
- Filler, fiber ntau, cov ntsiab lus rov ua dua tshiab thiab cov khoom ntxiv
- Dej-cov ntsiab lus tshwm sim thiab txheej txheem ziab
- Qhov tseeb txhaj tshuaj hnyav los ntawm cov khoom
- Tshuab siab tshaj plaws txhaj tshuaj muaj peev xwm thiab ceev hauv paus
- Lub sijhawm voj voog, lub sijhawm txias thiab lub sijhawm rov qab los
- Ntsia hlau ceev thiab rov qab-siab profile
- Barrel setpoints thiab ntsuas kub yaj
- Lub cev muaj zog load lossis plasticizing torque yog muaj
- Cushion thiab txhaj tshuaj hnyav variation
- Ntu qhov ntev, qhov tsis xws luag thiab cov ntaub ntawv tsis lees paub
- Tam sim no ntsia hlau profile thiab paub cov teeb meem
- Cov ntaub ntawv yuav tsum tau thiab cov ntaub ntawv tshuaj xyuas
- Quantity, lo lus uas peb thiab yuav tsum tau tus me nyuam hnub
- Kev them nyiaj yug installation thiab commissioning
- Daim ntawv cog lus warranty thiab kev kho yuav tsum
| Yog tus neeg yuav khoom hais | Nanhaiya tseem xav tau dab tsi |
|---|---|
| "Lub tshuab yog 500-tuj xovxwm" | Plasticizing-unit version, ntsia hlau thiab chim qhov ntev, txhaj tshuaj siv thiab cob |
| "Peb molding nylon" | Cov tsev neeg PA tiag tiag thiab qib, noo noo, iav feem pua, txhaj tshuaj thiab qhov tsis xws luag |
| "Rov qab yog qeeb heev" | Cycle, txias, rov qab txhais, ceev, rov qab siab, kub thiab load |
| "Copy lub qub ntsia hlau" | Cov ntaub ntawv pov thawj tias qhov qub profile tau ntsib qhov zoo thiab lub voj voog, ntxiv rau daim duab qub |
| "Ua rau nws bimetallic" | Hnav mechanism, puas cheeb tsam, chim nto, txheej txheej thiab tshuaj xyuas txoj kev npaj |
| "Peb xav tau cov ntsia hlau ceev tshaj plaws" | Txais yaj, ib feem zoo thiab tshuab-lub luag hauj lwm txwv ntawm lub hom phiaj voj voog |
Nanhaiya uatxheej txheem kev pabcuampib nrog cov khoom siv, tshuab thiab muaj peev xwm kuaj xyuas, ua raws li qhov sib piv xws li txoj kab uas hla, L / D, zawj qhov tob thiab cov khoom siv. Lub vev xaib tseem teev cov kev taw qhia kev teeb tsa, kev daws teeb meem, kev txhawb nqa kev saib xyuas, 24-teev cov lus teb thiab kev daws teeb meem hauv 48 teev. Muab qhov kev txhawb nqa tshwj xeeb thiab cov ntsiab lus lav rau hauv daim ntawv cog lus.
Kuaj cov ntsia hlau tshiab tiv thaiv cov txheej txheem qub qub
Tsim cov phiaj xwm lees paub ua ntej cov ntsia hlau tsim. Siv tib yam resin ntau qhov uas ua tau thiab sau cov ntsia hlau qub nyob rau hauv qhov chaw ruaj khov, paub txog qhov xwm txheej. Yog tias cov ntsia hlau qub hnav dhau los tsim cov hauv paus tseem ceeb, hais tias thiab siv lub hom phiaj tsim khoom tau pom zoo.
- Kho cov khoom siv kuaj.Sau qib, ntau, kev npaj, MFR lossis MVR mob, muab tub lim, ya raws thiab ziab.
- Txhais lub xeev lub tshuab.Txheeb xyuas cov ntsia hlau, chim, taub hau, lub taub hau, pwm, lub rhaub thiab lub tshuab tsav.
- Teeb cov ntsiab lus sib piv.Siv cov ntsia hlau pom zoo ceev, rov qab siab, txhaj tshuaj, cushion, chim profile thiab lub voj voog txias.
- Tos rau tus txheej txheem ruaj khov.Pom zoo tus naj npawb ntawm cov voj voog thiab qhov tshwm sim uas rov pib lub sijhawm ruaj khov.
- Khaws cov ntaub ntawv synchronized.Cov ntaub ntawv rov qab, melt kub, load, cushion, txhaj tshuaj hnyav thiab ib feem tau tshwm sim nyob rau tib lub voj voog.
- Thov txwv.Nres lossis tsis kam lees qhov taw tes thaum kub, tsav tsheb thauj khoom, degradation, qhov ntev lossis lwm yam kev pom zoo txav tawm sab nraum nws lub qhov rais.
- Txuag lub hauv paus tau txais.Khaws cov chaw, qhov nruab nrab, qhov sib txawv, cov qauv thiab cov ntaub ntawv tshuaj xyuas cov khoom rau kev saib xyuas yav tom ntej.
| Yam khoom txais | Muaj txiaj ntsig kis mob |
|---|---|
| Mechanical haum | Tag nrho cov kev sib tshuam, kev txav mus los thiab kev tshem tawm ua ke nrog kev pom zoo kos duab thiab tshuab |
| Rov qab | Plasticizing tiav nyob rau hauv qhov pom zoo lub voj voog qhov rais yam tsis muaj tsav overload |
| Melt mob | Kub thiab pom zoo melting nyob rau hauv qhov kev pom zoo |
| Rov ua dua | Cushion, txhaj tshuaj hnyav thiab cov txiaj ntsig ib feem tuav qhov kev pom zoo sib txawv |
| Qhov zoo | Dimensions, tsos thiab yuav tsum tau xeem raws li ib feem specification |
| Deg mob | Tsis muaj qhov txawv txav, kev sib cuag, txheej puas lossis cov khoom dai tom qab kuaj |
| Cov ntaub ntawv | Kev kos duab, cov khoom siv, kev kho mob thiab cov ntaub ntawv tshuaj xyuas zoo sib xws rau tus kheej xa |
Kev xaiv tsuas yog ua tiav tom qab molding:qhov tseeb profile yog ib qho uas npaj ib qho kev lees txais yaj hauv lub voj voog thaum tuav lub tsav, kub thiab hnav lub luag haujlwm hauv kev tswj. Qhov luv compression seem tsis tuaj yeem nrawm dua hauv kev tsim khoom muaj txiaj ntsig. Qhov ntev dua tsis tau txais kev nyab xeeb dua.
Cov lus nug uas nquag nug
Dab tsi yog mutant txhaj molding ntsia hlau?
Ntawm Nanhaiya cov khoom nplooj ntawv, mutant txhais tau hais tias qhov kev hloov pauv sai sai lossis hloov pauv qhov profile. Nws seem compression nyob li ntawm 5% mus rau 15% ntawm tag nrho cov ntsia hlau ntev, thiab channel qhov tob hloov ceev ceev ntawm qhov sib sib zog nqus feed seem thiab qhov ntiav metering seem. Qhov kev hloov pauv luv luv ua rau muaj kev sib zog hnyav thiab shear hla ib qho luv luv.
Dab tsi yog qhov txawv ntawm mutant thiab maj mam txhaj tshuaj molding screws?
Qhov sib txawv tseem ceeb yog li cas channel qhov tob hloov los ntawm ntu compression. Lub mutant ntsia hlau ua rau qhov hloov pauv li ntawm 5% mus rau 15% ntawm tag nrho qhov ntev. Ib tug gradual ntsia hlau siv ib tug ntev, tsis tu ncua hloov, feem ntau 40% mus rau 60% ntawm tag nrho ntev ntawm Nanhaiya nplooj ntawv. Qhov no hloov tus nqi melting, shear keeb kwm, rov qab tus cwj pwm thiab yaj-kub uniformity.
Dab tsi resins yog pib cov ntsiab lus rau mutant txhaj molding ntsia hlau?
Nanhaiya teev PE, PP, PA, POM thiab PTFE raws li daim ntawv thov rau kev hloov pauv vim tias cov no yog cov khoom siv crystalline lossis semi-crystalline nrog kev hloov pauv ntau dua. Cov qib pes tsawg, viscosity, muab tub lim, noo noo, kev siv tshuaj tua kab, lub voj voog thiab qhov kev xav tau zoo tseem xav tau kev tshuaj xyuas ua ntej geometry tau pom zoo.
Dab tsi resins pib cov ntsiab lus rau gradual txhaj molding ntsia hlau?
Nanhaiya teev nruj PVC, PS, PC, PSU thiab ABS rau nws maj mam tsim. Qhov ntev compression seem muab ib tug smoother hloov nyob rau hauv qhov tob channel thiab ib tug softer plasticizing txoj kev. Cov khoom siv cob qhia cov ntaub ntawv ua tiav, qhov yuav tsum tau muaj dej noo, pob khoom ntxiv, ib feem zoo thiab lub voj voog tseem tswj tau qhov kev xaiv zaum kawg.
Puas yog ib qho kev txhaj tshuaj molding ntsia hlau khiav ob qho tib si crystalline thiab amorphous resins?
Lub hom phiaj dav dav geometry tuaj yeem ua ntau yam resins, tab sis nws yog kev sib haum xeeb. Sau txhua qib kev pom zoo thiab cov khoom sib faib ntawm txhua tus. Tom qab ntawd sib piv lub sijhawm rov qab los, qhov kub thiab txias, kev txhaj tshuaj rov ua dua, xim lossis degradation txaus ntshai thiab hnav. Cov ntsia hlau tshwj xeeb yog yooj yim dua los ua pov thawj thaum ib qho khoom xav tau tswj xyuas qhov zoo lossis lub sijhawm voj voog.
Puas yog cov ntsia hlau rov qab sai dua ua pov thawj tias cov ntsia hlau mutant zoo dua?
Tsis yog. Lub sij hawm rov qab tseem ceeb tsuas yog tias cov ntsia hlau tiav plasticizing hauv lub voj voog thiab cov yaj tseem zoo ib yam. Sib piv lub sijhawm rov qab los nrog qhov kub thiab txias, rov qab siab, ntsia hlau ceev, cushion, kev txhaj tshuaj hnyav hloov pauv, pom qhov tsis xws luag thiab qhov tshwm sim. Kev rov qab sai dua uas ua rau muaj kev puas tsuaj lossis kev hloov pauv tsis yog kev txhim kho.
Yuav ua li cas cov ntaub ntawv yuav tsum tau xa mus rau ib tug mutant los yog gradual ntsia hlau hais?
Xa lub tshuab qauv thiab cov qauv, kev pom zoo ntsia hlau thiab lub thoob kos duab, ntsia hlau taub thiab tsav cuam tshuam, txhua qib resin, MFR lossis MVR kuaj mob, muab tub lim thiab rov siv dua cov ntsiab lus, noo noo thiab ziab cov ntaub ntawv, txhaj tshuaj hnyav, lub peev xwm txhaj tshuaj ntau tshaj, lub voj voog thiab lub sijhawm rov qab, ntsia hlau ceev, rov qab siab, qhov kub thiab txias profile, tsis xws luag, hnav daim ntawv qhia thiab yuav tsum tau txais cov ntaub ntawv lees paub.
Yam khoom thiab cov ntaub ntawv saum npoo dab tsi Nanhaiya luam tawm rau cov ntsia hlau no?
Nanhaiya teev 38CrMoAlA steel, HB260 txog 290 quenching hardness, HV900 txog 1100 nitriding hardness, 0.5 mus rau 0.8 mm nitriding qhov tob, nitriding brittleness ntawm qib 1 los yog qis dua, Ra0.4 nto roughness, 0.015 mm rau hardness, H. 2.0mm alloy qhov tob. Qhov kev txiav txim yuav tsum txheeb xyuas cov txiaj ntsig twg siv rau cov kev tsim kho uas tau xaiv thiab yuav raug tshuaj xyuas li cas.
Cov peev txheej tau txheeb xyuas cov lus qhia no
- Nanhaiya: Mutant Txhaj Molding Ntsia Hlau
- Nanhaiya: Maj mam txhaj Molding Ntsia Hlau
- Nanhaiya: Txhaj Molding Screw qeb
- Nanhaiya: Cov khoom siv ntau lawm
- Nanhaiya: Kev Pabcuam
- TS EN ISO 294-1: 2017 Kev txhaj tshuaj molding ntawm cov qauv ntsuas thermoplastic, cov ntsiab cai dav dav
- TS EN ISO 294-4: 2018 Kev txiav txim siab ntawm molding shrinkage
- ISO 1133-1: 2022 Kev txiav txim siab ntawm MFR thiab MVR
- ISO 15512: 2019 Kev txiav txim siab ntawm cov ntsiab lus dej
- TS EN ISO 10350-1: 2025 Cov ntaub ntawv sib piv cov ntsiab lus ib leeg rau cov ntaub ntawv molding
Nanhaiya khoom geometry, daim ntawv thov, dimensional-ntau, khoom, nto, Hoobkas thiab cov ntaub ntawv kev pab cuam los ntawm lub tuam txhab nyob website. Cov nplooj ntawv ISO tau siv rau qhov muaj npe ntawm kev xeem npe thiab cov qauv ntaub ntawv. Cov lus hais, kos duab, cov ntaub ntawv cob qhia cov khoom siv thiab cov phiaj xwm lees paub tswj qhov project kawg.