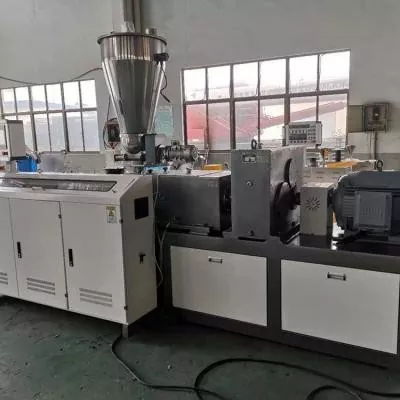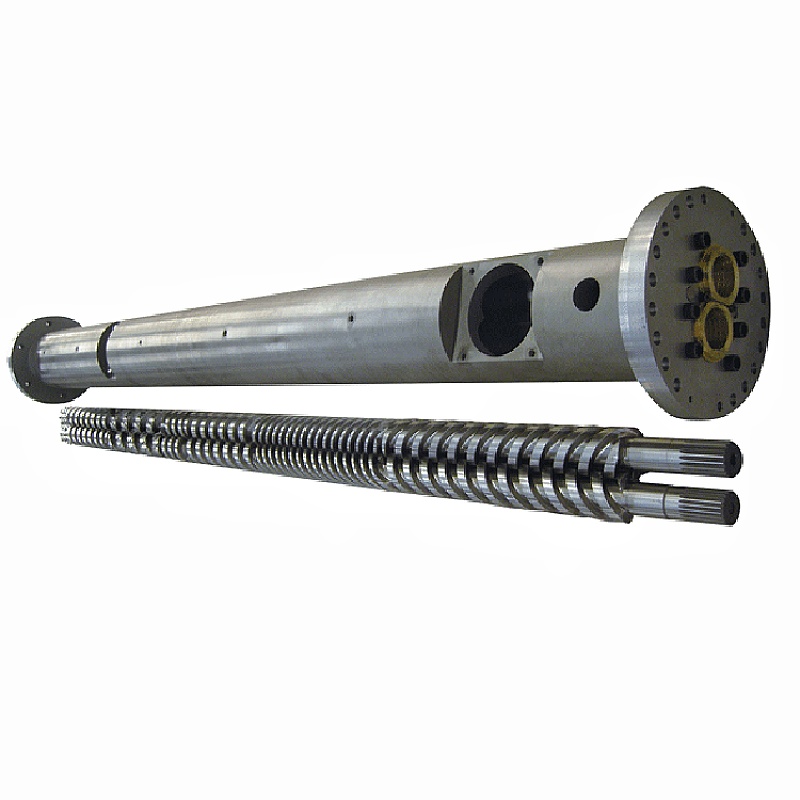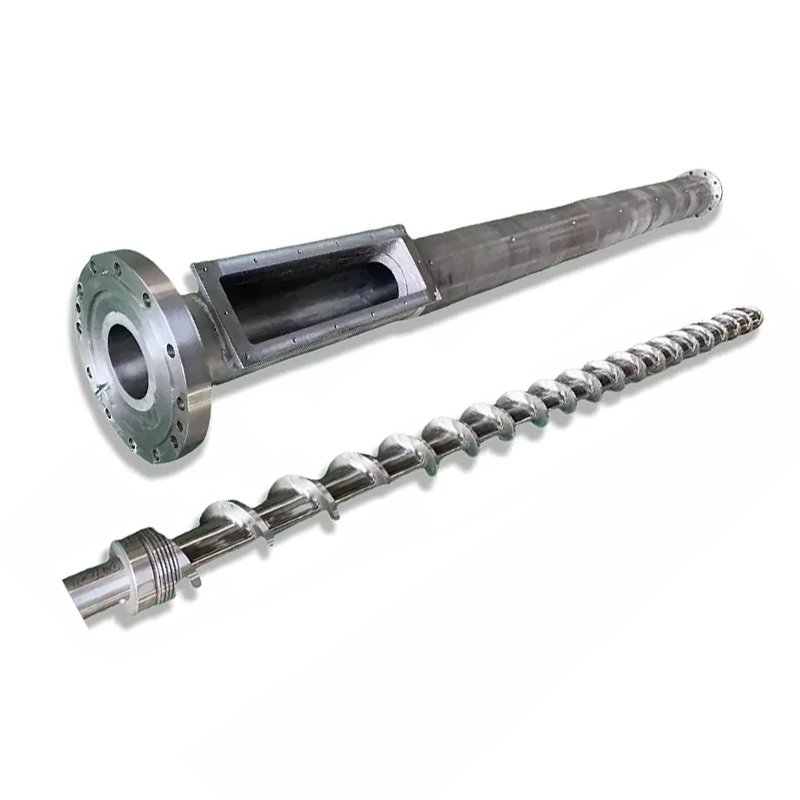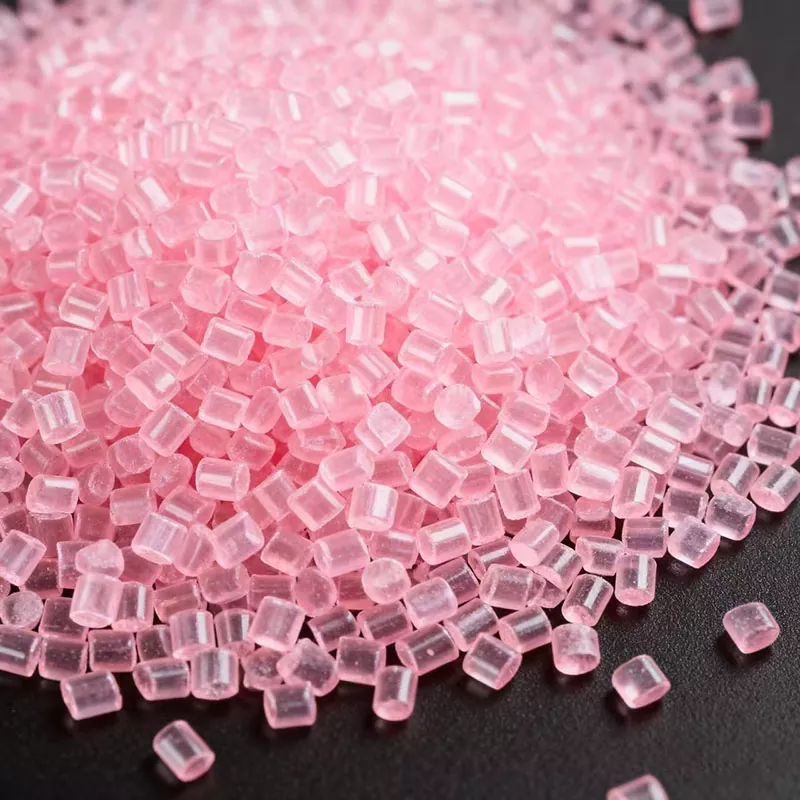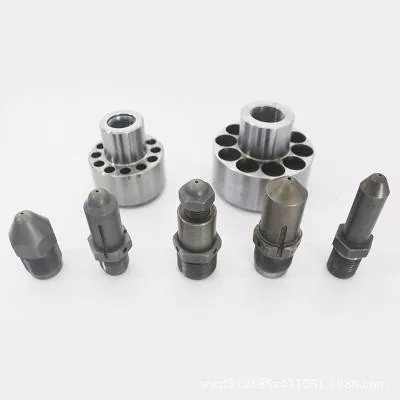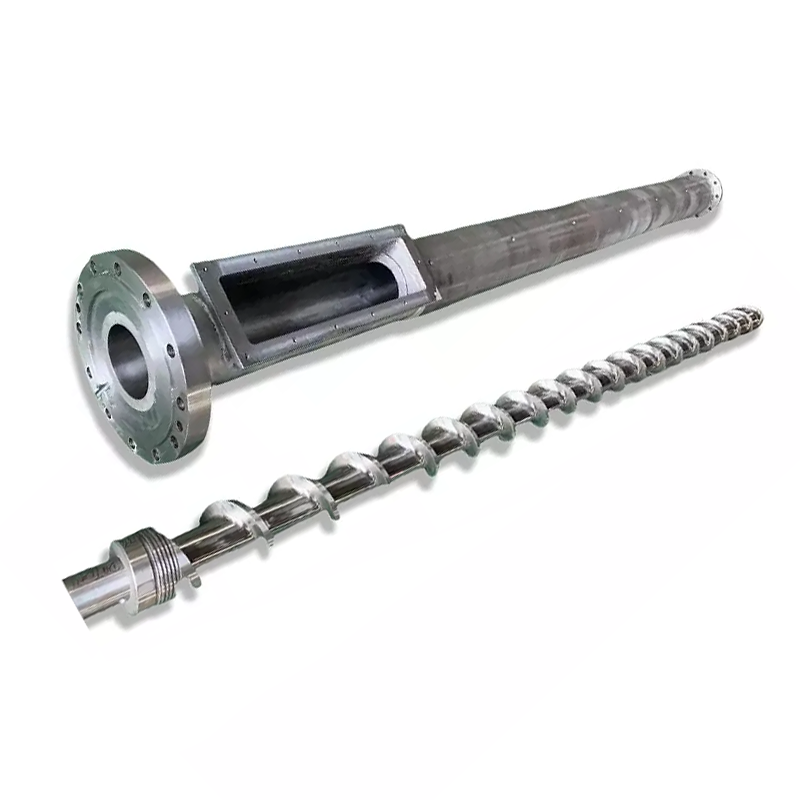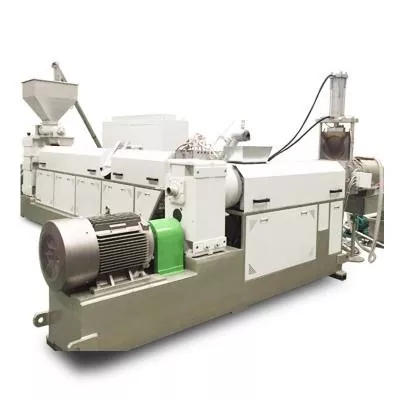
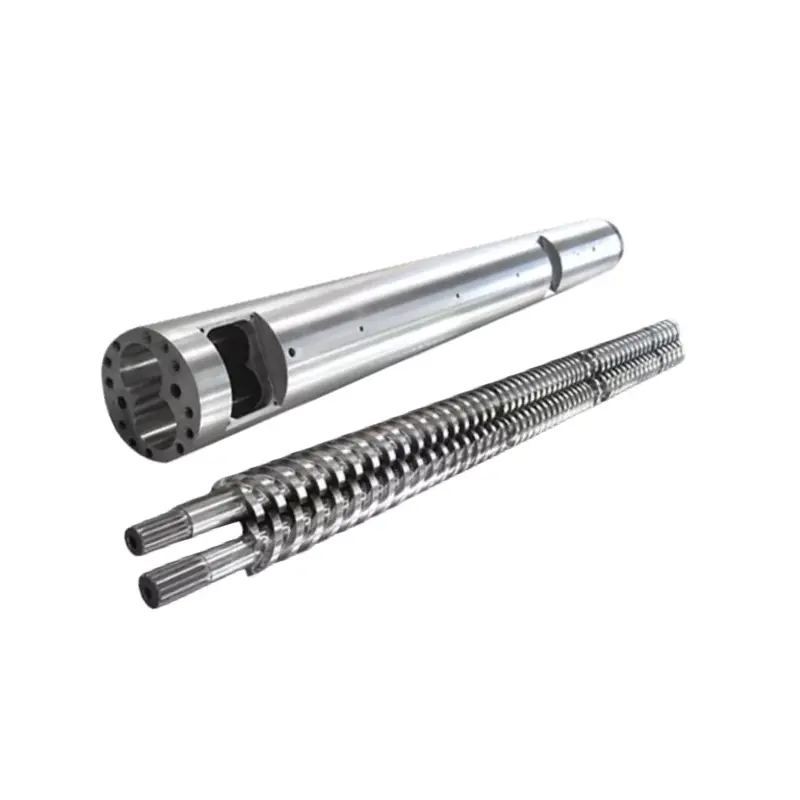
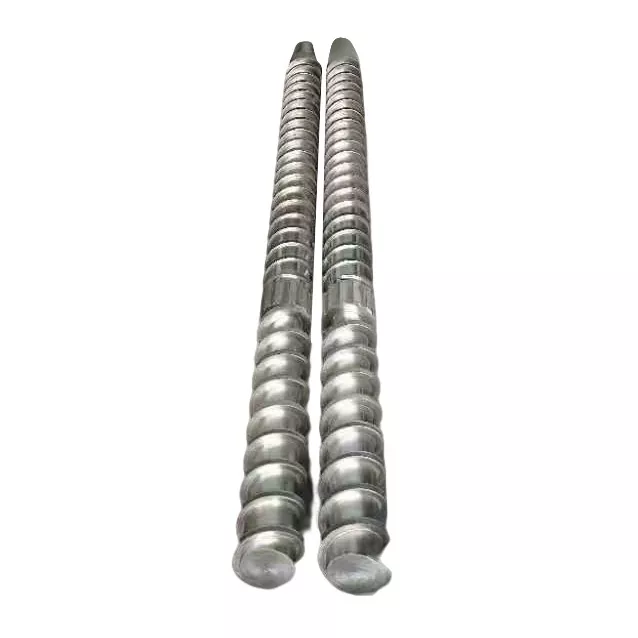
Ib tug granulation ntsia hlau khub yuav tsum phim cov khoom nkag mus rau hauv lub hopper, lub extruder nws haum thiab cov pellet koj yuav tsum tau muag los yog siv. Txoj kab uas hla ib leeg tsis tuaj yeem qhia lub Hoobkas qhov chaw sib tov, yuav ua li cas tiv thaiv kev ya davhlau los yog yuav ua li cas rau sab laug thiab txoj cai screws yuav tsum haum rau lub thoob.
Teb ceev
Yuav kom cov granulation parallel ntxaib ntsia hlau, qhia meej cov khoom noj khoom haus thiab lub hom phiaj pellet, lub tshuab kev sib hloov thiab cov ntsia hlau-pair geometry, thaj chaw ua haujlwm, lub thoob haum thiab yuav tsum tau hnav kev tsim kho.Nanhaiya's granulation khoom nploojnpe 38CrMoAlA, kev kho cua sov, nitriding, chrome thiab bimetal siv qhov tseem ceeb, nrog rau cov khoom siv kev cai thiab kev xaiv rau cov nkauj xwb thiab siv cov thermoplastics. Xaiv ib qho kev tsim kho rau thaj chaw txiav txim es tsis yog kho txhua tus nqi saum npoo raws li qhov tshwj xeeb ntawm txhua qhov ntsia hlau.
Qhov kev txiav txim tiav thaum nws tseem txheeb xyuas cov ntaub ntawv tshuaj xyuas thiab kev sim ntawm daim ntawv qhia ntau lawm. Kev khiav luv luv nrog ib qho yooj yim resin tsis ua pov thawj tias lub hau ntswj yuav ua rau cov pellet xav tau los ntawm cov khoom siv rov ua dua tshiab.
Qhov no yog kev txiav txim siab ntawm tus khub, tsis yog kab lus xaiv
Yog tias koj tseem txiav txim siab seb cov txheej txheem xav tau ib qho ntsia hlau lossis ob, pib nrog pebib qho piv rau ntxaib ntsia hlau pelletizing kab qhia. Nplooj ntawv no xav tias cov kab twb siv cov ntsia hlau sib npaug sib npaug thiab cov neeg yuav khoom xav tau ib khub tshiab, kev tsim kho sib txawv lossis cov lus qhia zoo dua rau kev yuav khoom tom ntej.
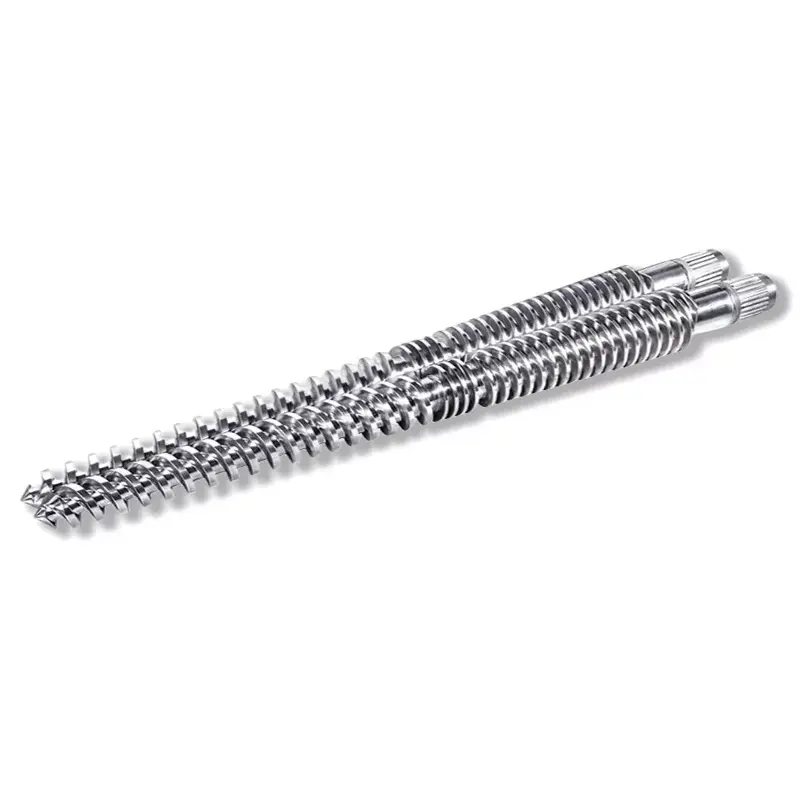
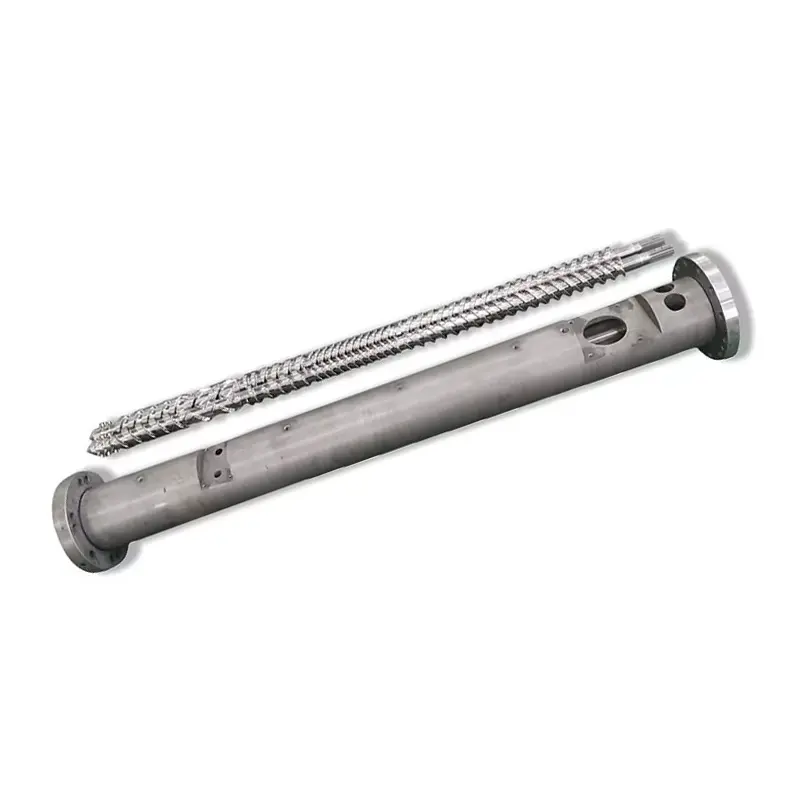
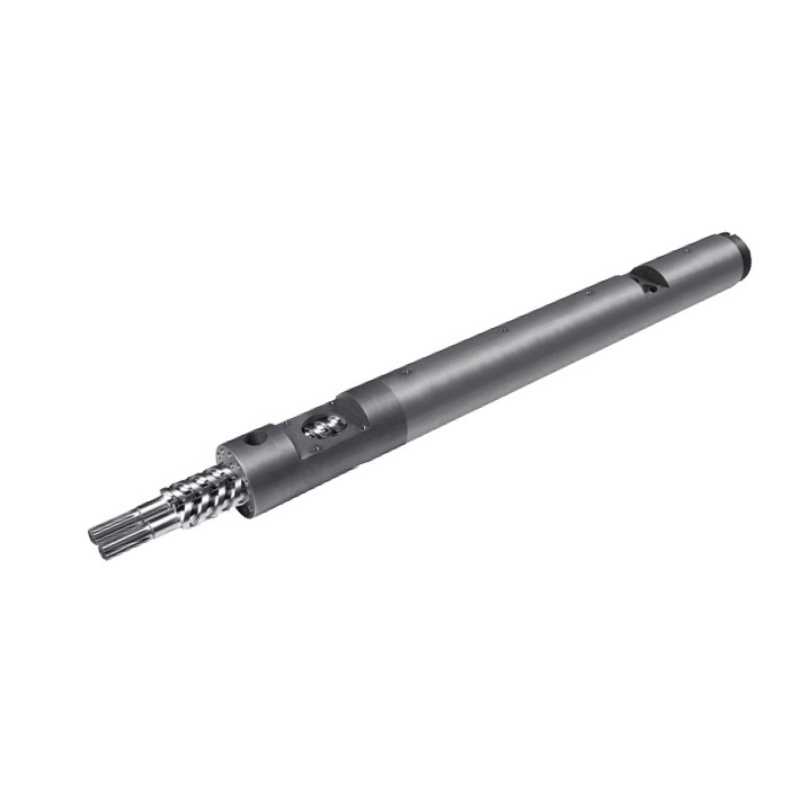
Nanhaiya teev nwsgranulation parallel ntxaib ntsia hlaurau PVC, PE thiab lwm yam thermoplastics. Cov khoom nthuav dav kuj npe PP thiab LDPE pellet ntau lawm thiab hais tias cov qib steel thiab kev teeb tsa tuaj yeem hloov kho rau cov nkauj xwb lossis cov khoom siv rov ua dua tshiab. Cov no yog cov khoom siv. Lawv tsis tsim ib lub davhlau tsim tsim nyog rau txhua qhov sib xyaw PVC, ntxuav PE zaj duab xis, cov ntxhia pob zeb ua tiav masterbatch thiab sib xyaw regrind.
Los ntawm peb lub Hoobkas rooj:thaum kuv pom "twin screws rau recycling" ntawm ib qho kev nug, kuv thawj lo lus nug yog dab tsi yog rov siv dua. Ntxuav, txheeb PE pellets thiab plua plav, ntim PVC sib xyaw tsim sib txawv conveying, venting thiab hnav ua haujlwm. Yog tias cov ntaub ntawv nthuav dav ploj lawm, cov lus pom zoo ntawm cov ntsia hlau yog ntxov ntxov.
Piav seb dab tsi nkag mus thiab dab tsi yuav tsum tawm ntawm kab
Cov ntsia hlau yog ib feem ntawm kev hloov pauv. Rau kev hloov pauv, qhia ob qhov kawg: cov khoom tuaj thiab cov pellet uas tau txais. "Cov zis ruaj khov" yog qhov tsis meej heev tshwj tsis yog tias nws raug khi rau hauv daim ntawv qhia, ntsuas qhov rais khiav haujlwm thiab cov lus qhia pellet.
| RFQ teb | Cov ntsiab lus tseem ceeb xa tuaj | Vim li cas nws hloov qhov kev txiav txim siab ntsia hlau |
|---|---|---|
| Polymer thiab formulation | PE, PP, PVC lossis lwm qib; sib tov ratio; muab tub lim, pigment, stabilizer thiab regrind sib koom | Teem melting, sib tov, puas thiab kub txwv |
| Pub lub cev | Pellet, flake, hmoov los yog agglomerate; bulk density thiab typical size kis | Hloov kev pub mis sib xws ua ntej txhua qhov sib xyaw ua haujlwm tuaj yeem ua haujlwm |
| Cov kab mob thiab cov khoom tsis haum | Moisture, residual print, nplua, txawv teb chaws hais thiab tsw hom phiaj | Txiav txim siab qhov xav tau ntawm kev npaj, qhov cua thiab pom |
| Pellet xav tau | Xim, paug, qhov ntev, ntsuas ntws, noo noo thiab kev siv qis qis | Txhais qhov kev sim yuav tsum ua pov thawj tshaj li ib teev dhau los |
| Kev ua haujlwm keeb kwm | Cov zaub mov zoo thiab tsis zoo, cov zis tawm, ntsia hlau nrawm, thauj khoom, siab, kub thiab tsis lees paub | Sib cais qhov teeb meem geometry los ntawm cov khoom siv lossis cov teeb meem tswj kab |
Yog tias tus neeg yuav khoom tau tshaj tawm cov dej ntws, xa qhov ntsuas kub thiab thauj khoom siv rau kev kuaj.ISO 1133-1: 2022txhais tau tias MFR thiab MVR nyob rau hauv tej yam kev mob; Nws sau tseg tias MVR yog qhov tseem ceeb tshwj xeeb tshaj yog thaum sib piv cov ntsiab lus sib txawv. Cov txheej txheem shear tus nqi qis dua li cov kev ua haujlwm ib txwm ua, yog li qhov tshwm sim yog cov khoom siv sib piv thiab kev tswj xyuas zoo, tsis yog kev kwv yees ntawm kab tag nrho tus cwj pwm.
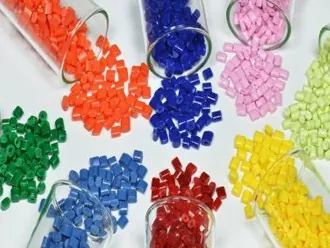
Xauv cov khub thiab lub thoob geometry ua ntej tus nqi
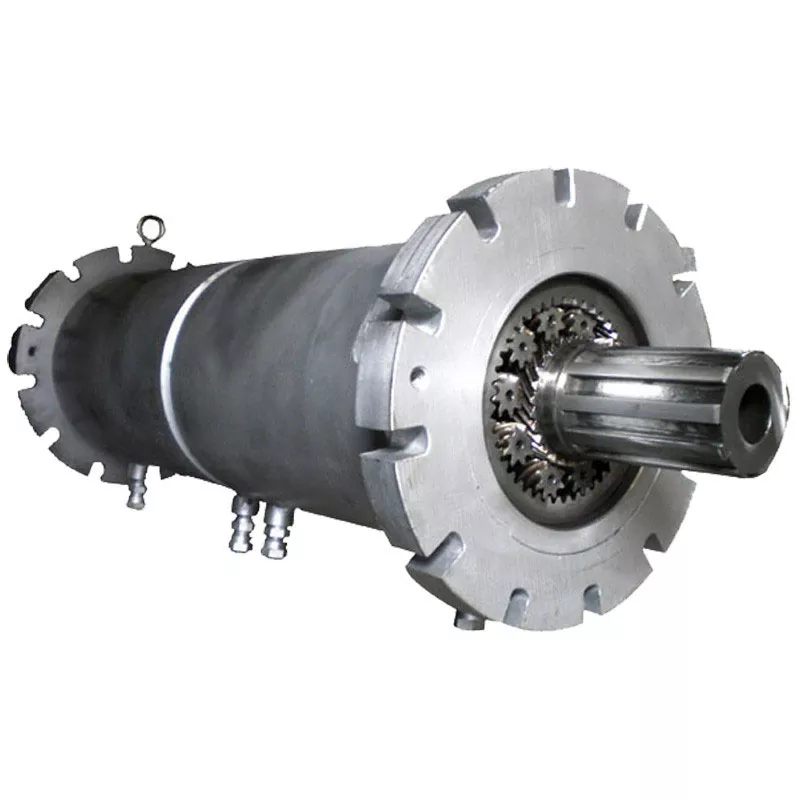
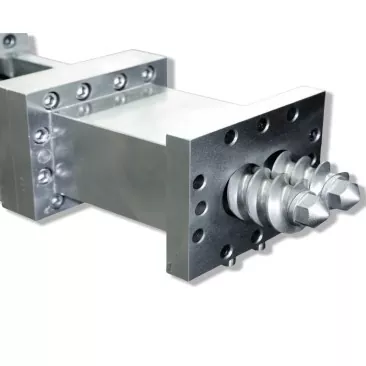
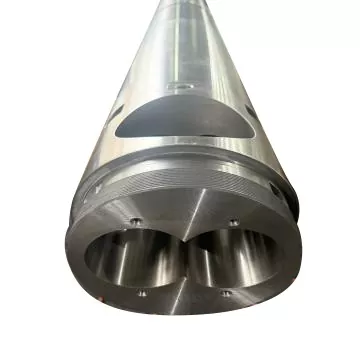
Ib qho kev sib tw ntxaib ntsia hlau yuav muaj ob lub ntsej muag tus kheej, ib qho kev sib raug zoo hauv nruab nrab thiab ib lub thoob mating. Lub tshuab tsim cov duab kos yuav tsum tswj txoj kab uas hla, ua haujlwm ntev, ncej haum, nruab nrab nrug, kev siv tes ua, kev sib hloov kev taw qhia, phasing thiab kev sib txuas tawm. Ib daim duab ntawm ob khub qub pab, tab sis nws tsis yog ib qho kev hloov rau cov qhov ntev.
Kos rau sab laug thiab sab xis screws ua ntej tshem tawm thiab khaws lawv cov cim los ntawm kev ntsuas, kos duab pom zoo thiab ntim khoom. Qhov twg siv tus qauv intermeshing, kuj sau cov kev sib raug zoo ntawm cov ntsia hlau-rau-ntsia. Sib piv lub thoob ntawm ob lub lobes thiab cov khub ua ke. Pebparallel ntxaib ntsia hlau clearance thiab coj qhiapiav qhia vim li cas ib tus lej tshem tawm tsis tuaj yeem piav qhia tag nrho cov chaw no.
| Feature | Kev kos duab lossis cov lus nug | Qhov tshwm sim ntawm kev twv |
|---|---|---|
| Kev sib hloov thiab tus kheej | Los ntawm qhov saib kawg yog kev sib hloov tau piav qhia? Lub ntsia hlau twg yog sab laug thiab qhov twg yog txoj cai? | Kev siv tsis raug lossis lub sijhawm ntawm kev teeb tsa |
| Center thiab intermesh | Dab tsi yog qhov chaw nyob deb, lobe txoj hauj lwm thiab pom zoo ntsia hlau-rau-ntsia hlau clearances? | Tiv tauj los yog ntau dhau ntawm cov pa tawm hauv cov khub |
| Axial haum | Datum kawg nyob qhov twg, lub ntsej muag thrust, spacers thiab ua hauj lwm pib / xaus? | Kho qhov ntev tag nrho tab sis tsis raug teeb tsa txoj haujlwm |
| Tsav tsheb thiab qhov hluav taws xob | Dab tsi ncej, txuas, foob, qhov ntswg thiab tuag-sab interfaces yuav tsum sib phim? | Cov ntsia hlau tiav uas tsis tuaj yeem txuas lossis kaw |
| Lub cev mob | Dab tsi yog qhov ntsuas qhov ntev ntawm ob lub lobes ntawm cov chaw nres tsheb axial rov ua dua? | Ib khub tshiab khiav tawm tsam qhov tsis zoo |
Order tswj:Yog tias daim duab qub ploj lawm, ntsuas cov khoom qub thiab lub tshuab interface, tab sis tsis txhob luam tawm rau hauv cov duab geometry tshiab. Txhim kho qhov tsis sib haum xeeb ntawm cov qauv hnav thiab siv tshuab ua ntej kos npe kos npe.
Nyeem Nanhaiya tus nqi saum npoo raws li kev xaiv, tsis yog pawg
Covgranulation parallel ntxaib ntsia hlau khoom roojmuab ob peb yam khoom thiab nto qhov tseem ceeb. Cov khoom siv hauv paus yog 38CrMoAlA. Tshaj tawm thaum tshav kub kub kho hardness yog HB260 txog 320, nitriding hardness HV950 rau 1000, nitriding tob 0.50 mus rau 0.70 hli, nitriding brittleness qib 1 los yog qis dua, nto roughness Ra0.4 thiab ntsia hlau ncaj 0.015 hli.
Tib lub rooj teev cov chrome-plating hardness tsawg kawg yog HV950 nrog 0.05 txog 0.10 hli thickness, ntxiv rau bimetal hardness HRC60 rau 65 thiab qhov tob 2.0 txog 3.0 hli. Cov ntawv sau no piav qhia txog kev tsim kho muaj. Lawv yuav tsum tsis txhob muab ntxiv rau hauv ib qho kev xav txog txheej. Qhov kev txiav txim yuav tsum txheeb xyuas cov kev kho mob uas tau xaiv, tiv thaiv tiv thaiv thiab thaj chaw, qhov ntev, qhov chaw kuaj thiab cov ntaub ntawv.
| Tshaj tawm tus nqi | Nanhaiya khoom-nplooj duab | Cov lus nug txog kev yuav khoom |
|---|---|---|
| Cov khoom siv tseem ceeb thiab kev kho cua sov | 38CrMoAlA; HB260 rau 320 | Yam khoom twg thiab cheeb tsam siv qib twg, thiab cov ntaub ntawv twg yog muab? |
| Nitrided nto | HV950 rau 1000; 0.50-0.70mm qhov tob; brittleness qib 1 lossis qis dua | Qhov twg hardness thiab qhov tob yuav raug kuaj xyuas? |
| Chrome-plated xaiv | Yam tsawg kawg HV950; 0.05-0.10 hli thickness | Puas yog chrome teev tag nrho, thiab ntawm qhov chaw twg? |
| Bimetal xaiv | HRC60 txog 65; 2.0 ~ 3.0mm qhov tob | Qhov chaw hnav khaub ncaws siab twg xav tau kev tsim kho no? |
| Ua tiav geometry | Ra0.4 roughness; 0.015mm ncaj | Dab tsi ntawm qhov chaw thiab qhov ntsuas ntsuas qhov kos duab txhais tau li cas? |
HV, HRC thiab HB yog qhov sib txawv hardness nplai. Tus lej luam loj tshaj plaws tsis qhia rau tus neeg yuav khoom uas kev tsim kho yuav kav ntev dua hauv ib qho kev tsim. Sib piv qhov tseeb abrasive thiab corrosive lub luag haujlwm, hnav qhov chaw, cov khoom siv hauv paus, tiv thaiv tuab thiab pom zoo tshuaj xyuas txoj kev.
Lub Hoobkas sib tham kuv xav tau:qhia kuv qhov twg cov khub yav dhau los hnav ua ntej thiab pes tsawg teev ntau lawm kab khiav ua ntej zoo drifted. Tom qab ntawd peb tuaj yeem sib tham seb puas yuav hloov qhov chaw ntawm thaj chaw ntawd. "Muab bimetal rau kuv txhua qhov chaw" tuaj yeem yuav cov khoom siv ntxiv yam tsis muaj kev daws teeb meem noj lossis kev sib tw.
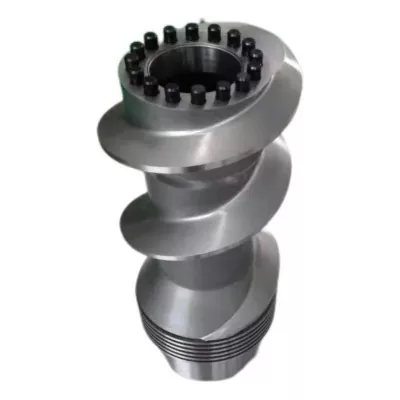
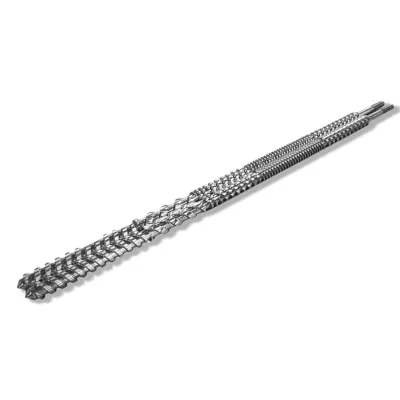
Qhia meej tias txhua cheeb tsam ua haujlwm yuav tsum ua dab tsi
Tsis txhob thov kom "sib tov sib xyaw" raws li cov lus qhia ua tiav. Hais qhov twg cov ntaub ntawv qhia, thaum lawv yuav tsum yaj, dab tsi yuav tsum tau dispersing, seb roj yuav tsum tawm thiab ntau npaum li cas lub siab tuag thiab lim yuav tsum tau. Ib qho kev cai ntsia hlau tsuas tuaj yeem txiav txim siab rau ib txoj hauv kev uas tau hais tseg.
Pub thiab yaj
Qhia daim ntawv thiab tus cwj pwm ntawm cov khoom. Low-density film flake, hmoov thiab cov pellets niaj hnub tuaj yeem sau tib lub hau ntswj txawv. Yog tias lub hopper xa cov khoom tsis sib xws, qhov sib xyaw ua ke ntev dua hauv qab dej tsis tuaj yeem ua rau qhov nkag mus ruaj khov.
Kev sib xyaw thiab cua tshuab
Txheeb xyuas txhua qhov muab tub lim, xim lossis cov khoom noj khoom noj thib ob, ntxiv rau qhov chaw tso pa ntawm lub thoob uas twb muaj lawm. Nug kom muaj kev cuam tshuam thiab tsis hloov pauv tsuas yog qhov uas cov kab muab cov chaw nres nkoj sib txuam thiab kev tswj hwm.
Siab thiab tso tawm
Muab lub npov pob, yaj lim, tuag thiab pelletizer layout. Cov ntsia hlau yuav tsum xa cov yaj tsim nyog rau qhov kev txwv tsis pub dhau lub tshuab ua haujlwm txwv.
Nanhaiya uaextruder parallel ntxaib ntsia hlaunplooj ntawv ntxiv compounding, masterbatch, ntim cov yas thiab pelletizing rau nws cov ntawv teev npe. Nws kuj teev cov kev xaiv khoom customizable. Qhov ntau yam no muaj txiaj ntsig zoo thaum koj lub luag haujlwm hloov pauv los ntawm kev hloov pauv yooj yim rau kev sib xyaw ua ke, tab sis qhov pom zoo geometry tseem yuav tsum tau ua raws li kev tsim thiab tshuab layout.
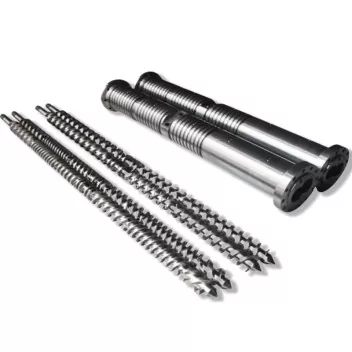
Ua ntej yuav cem tus ntsia hlau, cais qhov tseeb lub raj mis
Ib txoj kab qeeb qeeb lossis cov pellet tsis zoo tuaj yeem ua pov thawj rau kev kuaj xyuas cov ntsia hlau. Nws tsis ua pov thawj tias cov ntsia hlau tshiab yuav kho qhov teeb meem. Lub tshuab pub, chim bore, qhov cua, cov ntxaij vab tshaus, tuag thiab cutter tag nrho cuam tshuam qhov tshwm sim. Saib rau thawj qhov chaw uas cov txheej txheem tawm mus los ntawm nws cov hauv paus zoo.
| Cov tsos mob | Tshawb xyuas ua ntej xaj | Thaum cov ntsia hlau dhau los ua ib tus neeg xav tias muaj zog |
|---|---|---|
| Cov zis surges | Pub tus nqi, bulk-density hloov, hopper bridging, lub cev muaj zog load thiab screen siab | Pub yog ruaj khov tab sis cov ntsia hlau los yog lub thoob ntsuas qhov sib piv cov qauv |
| Cov xim tsis zoo los yog muab tub lim dispersion | Daim ntawv qhia, dosing raug, preblend, yaj mob thiab sampling txoj kev | Cov khoom nkag tau raug tswj thiab thaj chaw uas twb muaj lawm tsis tuaj yeem ua tau raws li lub hom phiaj pellet |
| npuas los yog tsw | Cov dej nkag thiab cov volatiles, tshuab ziab khaub ncaws, lub tshuab nqus tsev thiab lub sijhawm nyob | Qhov cua thiab pub yog tswj tau tab sis cov duab geometry tsis nthuav tawm lossis rov ua dua tshiab raws li xav tau |
| Siab siab | Lub npov pob, lim, txwv tsis pub tuag, kub thiab paug | Kev txwv qis hauv qab yog qhov qub thiab cov ntsia hlau khub lub siab-tsim mob tau hloov pauv |
| Hlau qhab nia | Cov khoom txawv teb chaws, kev sib dhos, kev coj tus kheej, phasing thiab chim lobes | Kev puas tsuaj yog mapped thiab cov neeg kho tshuab ua rau raug tshem tawm ua ntej hloov |
Tsis txhob siv lub zog tsav mus rau ib qho kev hloov pauv uas tsis tuaj yeem tig raws li qhov yuav tsum tau ua los ntawm cov txheej txheem tsim khoom. Tshuab cais, nqa thiab commissioning yog rau cov neeg ua haujlwm tsim nyog siv lub tshuab tsim cov lus qhia. PebPair-and-barrel wear guidemuab lub moj khaum ntsuas ua ntej xaiv qhov hloov pauv.
Dab tsi los muab tso rau hauv pob RFQ
Ib qho txiaj ntsig RFQ tuaj yeem luv yog tias cov ntawv txuas ua tiav. suav nrog:
- Extruder txiag, qauv, xyoo los yog version thiab tam sim no chim / ntsia hlau drawings
- Kev sib hloov kev taw qhia thiab saib kawg, sab laug / txoj cai qhia thiab lub sij hawm nta
- Screw txoj kab uas hla, ua hauj lwm ntev, nruab nrab nrug, khub thiab lobe ntsuas
- Tsav, ncej, foob, thrust, spacer thiab tawm-interface qhov ntev
- Cov duab ntsia hlau uas twb muaj lawm, kos daim ntawv qhia hnav thiab hloov vim li cas
- Daim ntawv qhia cov khoom siv nrog cov qib polymer, muab tub lim, pigments thiab cov khoom siv rov ua dua tshiab
- Daim ntawv pub mis lub cev, paug, noo noo thiab kev hloov pauv hloov pauv
- Cov zis tam sim no, ntsia hlau ceev, lub cev muaj zog load, yaj siab thiab kub
- Barrel ports, vent, screen/filter, die and pelletizer configuration
- Target pellet specification thiab downstream daim ntawv thov
- Thov kev tsim kho saum npoo, thaj chaw tiv thaiv thiab cov ntaub ntawv pob
- Cov khoom siv sim, khiav tej yam kev mob, cov qauv thiab kev lees paub txwv
Nanhaiya uanplooj ntawv pabcuampiav qhia txog kev muag khoom ua ntej ntawm cov khoom siv, tshuab, txoj kab uas hla, L / D, groove qhov tob thiab kev tsim kho. Qhov ntawd yog qhov tseeb los txiav txim seb qhov no puas yog kev hloov siab ntseeg lossis kev hloov tsim qauv. Yog tias ob lub hom phiaj sib xyaw rau hauv ib qho kev txiav txim tsis meej, tsis tuaj yeem ntsuas kom meej.
Txais tus khub tsim, ces txais cov pellets
Kev tshuaj xyuas lub Hoobkas thiab kab sim teb cov lus nug sib txawv. Kev tshuaj xyuas kom paub meej txog cov khoom koj tau txais. Qhov kev sim ua pov thawj tias cov khoom sib dhos ua haujlwm nrog cov khoom pom zoo thiab cov txheej txheem. Muab ob qho tib si rau hauv kev yuav khoom ua ntej pib tsim khoom.
| Theem | Cov pov thawj khaws cia | Kev txiav txim siab |
|---|---|---|
| Kev pom zoo kos duab | Hloov kho, sab laug / txoj cai IDs, tig saib, geometry, interfaces thiab tiv thaiv cheeb tsam | Lub Hoobkas puas tuaj yeem tsim thiab tshuaj xyuas cov khub no? |
| Hoobkas tso tawm | Cov ntaub ntawv cov ntaub ntawv, khub tus kheej, daim ntawv qhia qhov ntev thiab cov txheej txheem / hardness tshwm sim | Puas yog cov khub tsim khoom sib phim rau kev tsim kho? |
| Kev teeb tsa | Kev ntsuas lub thoob, qhov sib txuas haum, phasing thiab pom zoo kuaj dawb-tsav | Nws puas tuaj yeem ntsia tau yam tsis muaj kev sib cuag lossis tsis sib haum? |
| Ntau lawm khiav | Daim ntawv qhia thiab ntau, tso zis, ceev, thauj khoom, siab, yaj kub thiab cua txias | Nws puas tuaj yeem tuav lub qhov rais khiav haujlwm? |
| Kev pom zoo pellet | Sampling cov ntaub ntawv, zoo li, muaj pes tsawg leeg thiab pom zoo kev ntsuam xyuas | Cov pellets puas ua tau raws li lawv qhov kev siv tiag tiag? |
Kuv txoj cai kos npe tawm:Kuv yuav tsis hu ib tug ntsia hlau khub zoo vim hais tias ib lub hnab ntawm pellets zoo li huv si. Kuv xav tau cov kab mob thiab cov qauv luv luv sau cia. Ib qho ntsia hlau zoo dua yuav tsum ua kom cov pellet xav tau ntau zaus ntawm qhov kev pom zoo dhau los, tsis txhob zais lub cev muaj zog ntau dhau lossis qhov teeb meem ntawm qhov cua.
Nanhaiya uanplooj ntawv khoom sivnpe CNC lathes rau workpieces mus txog 6 m ntev, drilling thiab milling qhov tseeb ntawm 0.02 hli, thiab tsib-axis machining rau kev ya davhlau tsis xwm yeem thiab cov qauv flange tshwj xeeb. Cov no yog cov peev txheej tsim khoom. Tus neeg siv khoom qhov kev kos duab zaum kawg yuav tsum tseem txheeb xyuas cov yam ntxwv thiab kev ua siab ntev los tshuaj xyuas ntawm qhov kev txiav txim no.
Cov lus nug uas nquag nug
Kuv yuav tsum xa dab tsi los hais ib qho granulation parallel ntxaib ntsia hlau?
Xa cov extruder ua thiab qauv, pom zoo ntsia hlau thiab chim kos duab, kev sib hloov thiab sab laug / txoj cai qhia, nruab nrab nrug, ncej interfaces, tam sim no ntsia hlau thiab bore ntsuas, feedstock daim ntawv qhia, lub hom phiaj pellet specification, kev khiav hauj lwm cov ntaub ntawv thiab yuav tsum tau cov ntaub ntawv soj ntsuam. Qhia seb qhov kev txiav txim yog qhov zoo li qhov hloov pauv lossis lub luag haujlwm ua haujlwm tshiab.
Yam khoom hauv paus twg Nanhaiya sau rau nws cov granulation parallel ntxaib ntsia hlau?
Nanhaiya teev 38CrMoAlA ua cov khoom siv hauv paus. Nws cov nplooj ntawv granulation muab kev kho cua sov ntawm HB260 txog 320, nitriding hardness ntawm HV950 txog 1000 thiab nitriding qhov tob ntawm 0.50 txog 0.70 hli. Qhov kev txiav txim saum npoo av thiab qhov chaw ntsuas yuav tsum tau teev nyob rau hauv daim duab.
Puas yog nitriding, chrome plating thiab bimetal txhua tus qauv ntawm ib tus ntsia hlau?
Tsis yog. Nanhaiya cov khoom lag luam nthuav tawm cov txiaj ntsig luam tawm rau ntau qhov chaw tsim kho: nitriding, chrome plating thiab bimetal. Lawv yog cov kev xaiv los qhia txog qhov cuam tshuam thiab cheeb tsam, tsis yog qhov tseem ceeb ntxiv ua ke los yog xav tias muaj nyob rau ntawm txhua qhov ntsia hlau. Qhov kev txiav txim pom zoo yuav tsum txheeb xyuas qhov kev tsim kho uas tau xaiv.
Thaum twg kuv yuav tsum tham txog bimetallic granulation ntsia hlau?
Sib tham txog kev tsim kho bimetallic los yog hauv zos ntxiv thaum tsim los yog ntsuas cov qauv qhia tau hais tias xav tau kev puas tsuaj thiab nitrided tsim tsis tau raws li qhov xav tau hloov lub sijhawm. Nanhaiya teev bimetal hardness ntawm HRC60 txog 65 thiab qhov tob ntawm 2.0 txog 3.0 hli rau nws cov khoom granulation. Kos rau thaj chaw tiv thaiv thiab cov txheej txheem tshuaj xyuas hauv qhov kev txiav txim.
Ib khub ntsia hlau tshiab puas tuaj yeem daws txhua qhov teeb meem zoo?
Tsis yog. Pub variation, noo noo, tshuaj ntsuam-pob txwv, tuag mob, ua hauj lwm vent thiab pellet txiav yuav ua tau zoo teeb meem txawm nrog ib tug raug ntsia hlau khub. Sau cov tsos mob, cais cov txheej txheem theem thiab tshuaj xyuas lub thoob thiab cov khoom siv downstream ua ntej xaiv qhov hloov pauv.
Yuav ua li cas yuav tsum tau txais ib tug granulation ntsia hlau khub?
Tshawb xyuas cov khoom xa tawm tiv thaiv daim duab pom zoo, sab laug / sab xis yog tus kheej, cov ntaub ntawv thiab cov ntaub ntawv saum npoo av, thaj chaw tiv thaiv thiab mating barrel geometry. Tom qab ntawd khiav qhov pom zoo pub khoom noj thiab daim ntawv qhia nyob rau hauv cov xwm txheej kaw. Sib piv cov zis ruaj khov, load lossis torque qhia, yaj siab, tus cwj pwm kub, qhov cua txias thiab cov khoom pellet nrog cov ntawv cog lus hauv paus.
Cov ntaub ntawv khoom siv thiab kev siv tshuab
paj ntaub: Granulation Parallel Twin Ntsia Hlau; Parallel Twin Screw ntau yam; Extruder Parallel Twin Ntsia Hlau; ib leeg rau ntxaib pelletizing kab qhia; parallel ntxaib ntsia hlau clearance thiab coj qhia; cov khoom siv ntau lawm; kev pabcuam; tiv tauj.
Txoj kev cai: ISO 1133-1: 2022 Kev txiav txim siab ntawm MFR thiab MVR. Siv cov khoom siv tshwj xeeb kuaj mob thiab cov neeg siv khoom pellet specification; txoj kev tsis teem ib tug universal txais tau tso zis los yog ntsia hlau tsim.
Npaj los ntawm Nanhaiya cov khoom luam tawm thiab cov nplooj ntawv Hoobkas. Kev xaiv thiab cov lus pom zoo rau kev sim yog kev txiav txim siab engineering rau ib tus neeg txiav txim. Lub tshuab kos duab pom zoo, daim ntawv qhia cov khoom siv thiab cov phiaj xwm kev sim pom zoo tswj qhov kawg specification.