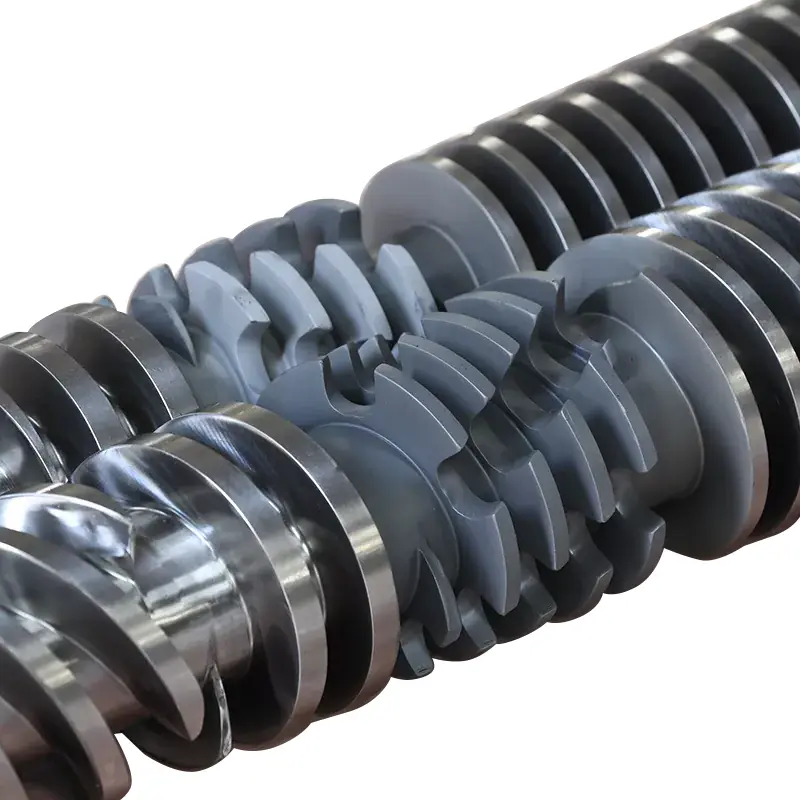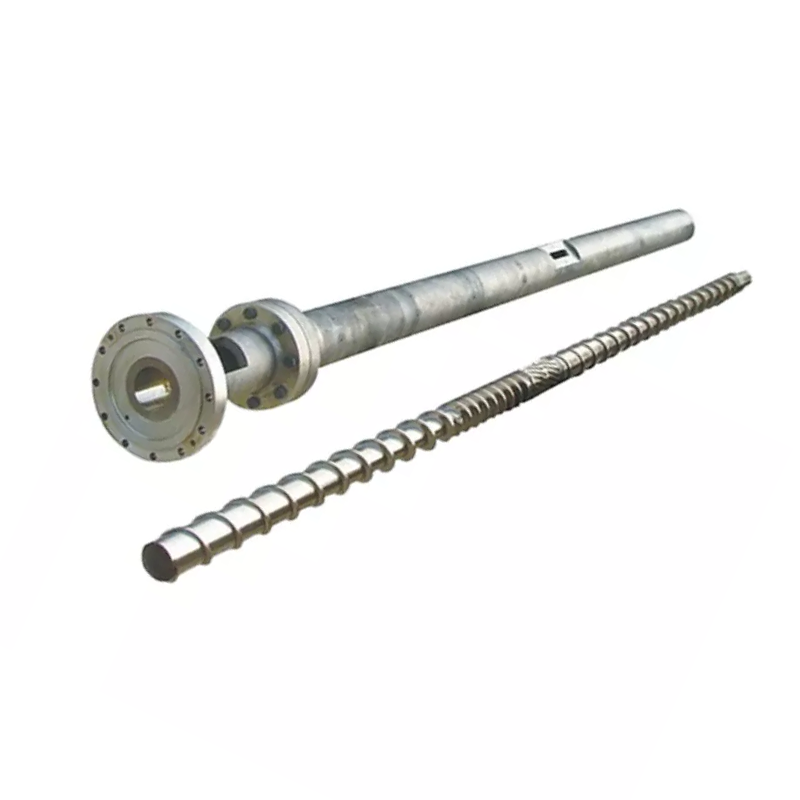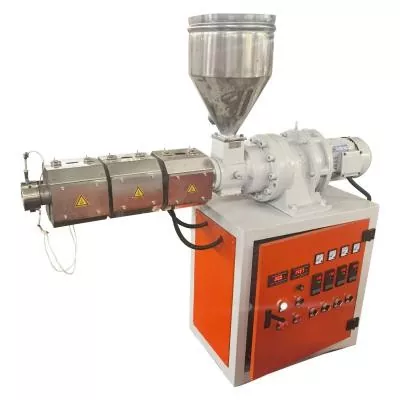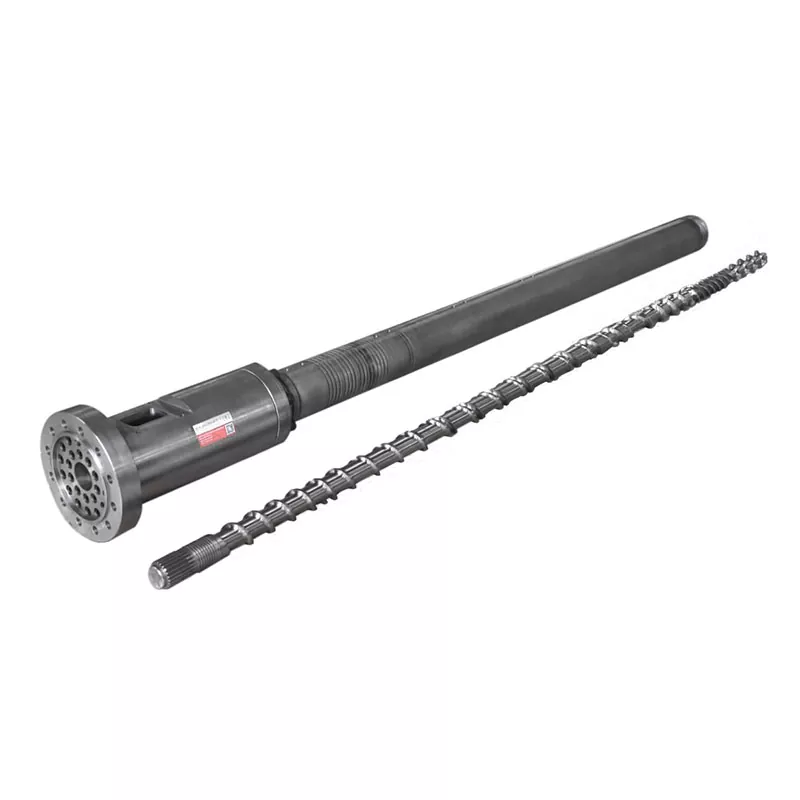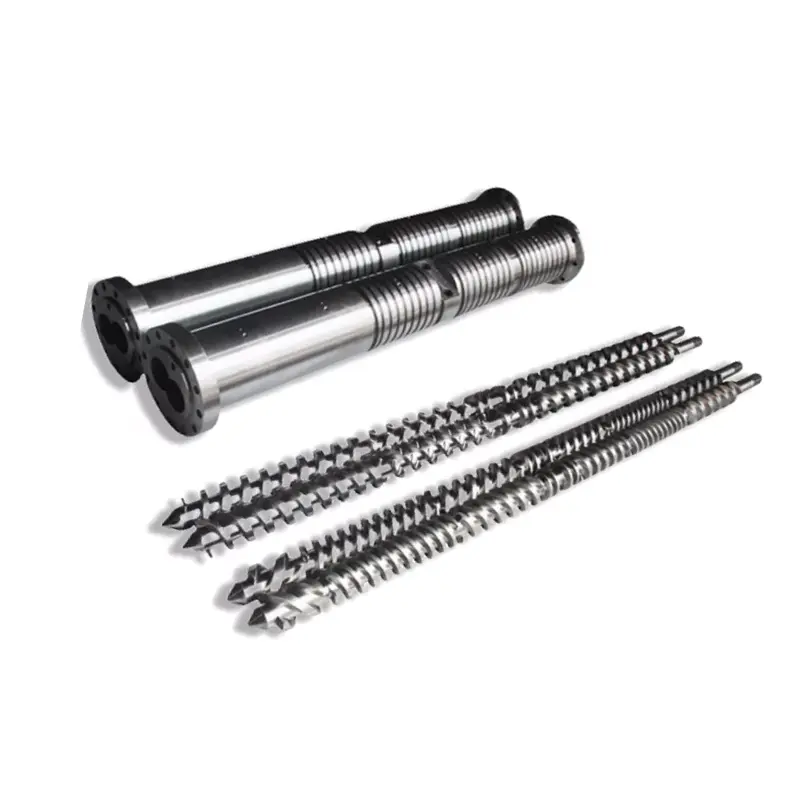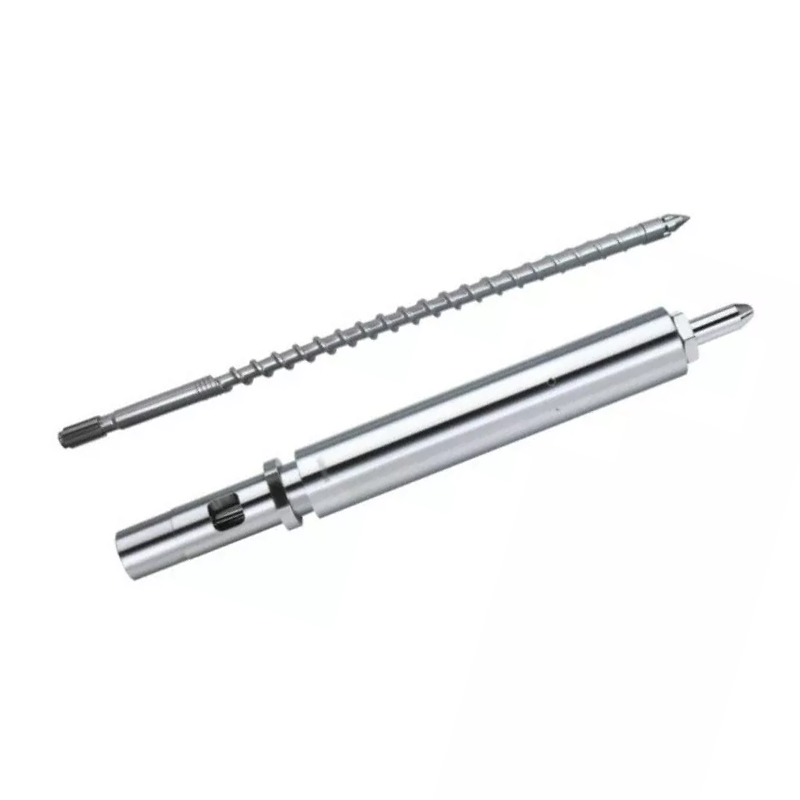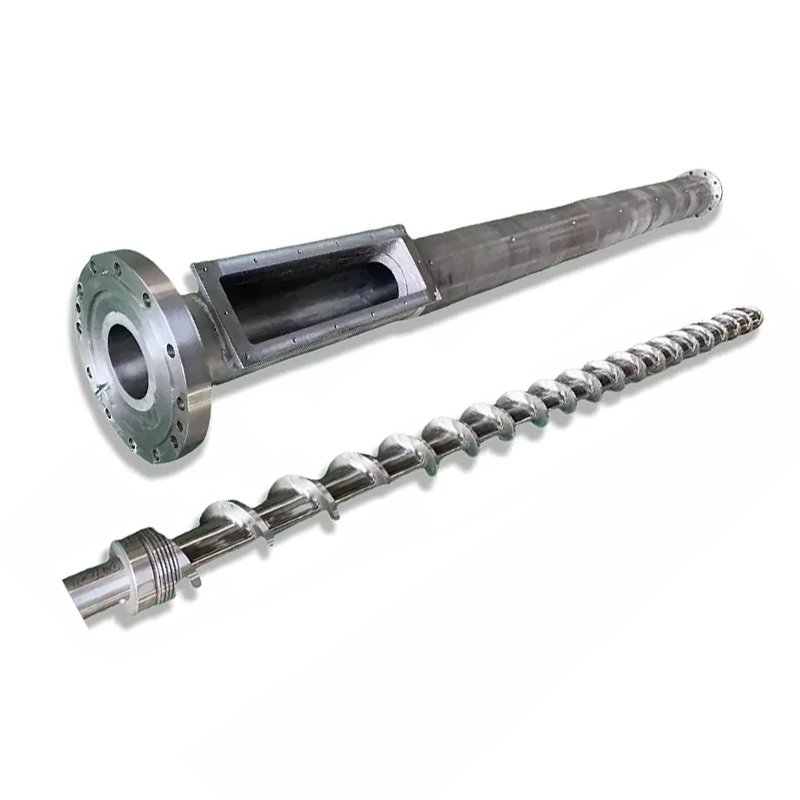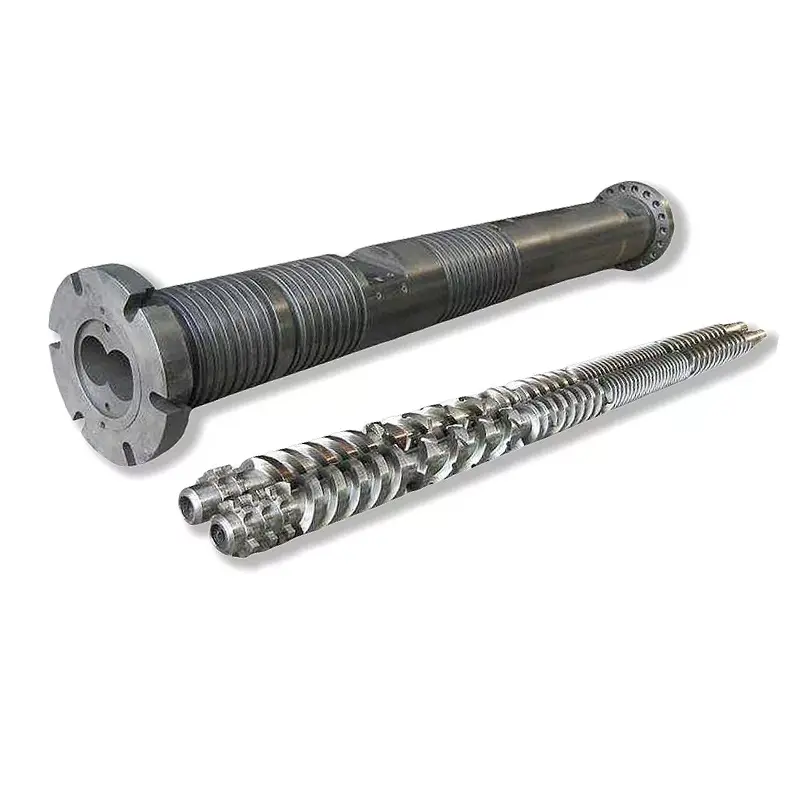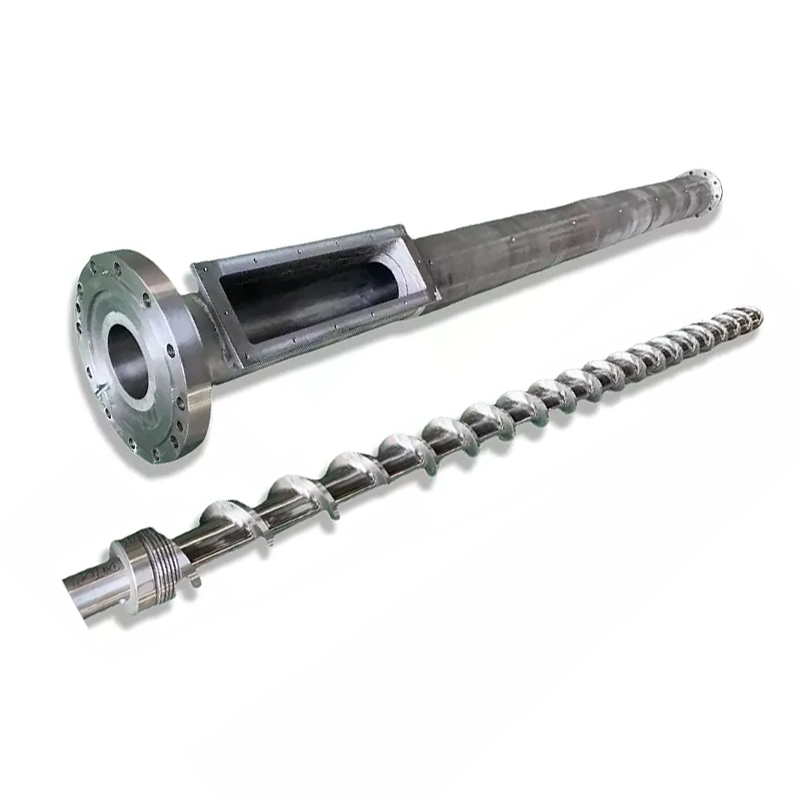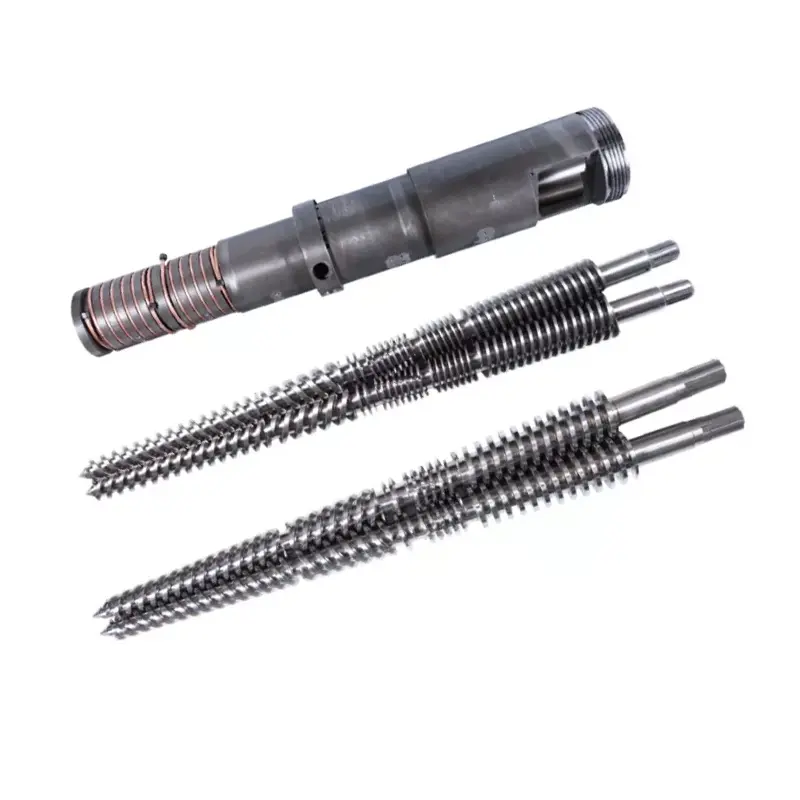
PA nrog cov iav fiber ntau nug cov ntsia hlau kom yaj cov dej noo-rhiab polymer thaum txav cov khoom siv dag zog los ntawm cov hlau sib txuas. Cov lus hais muaj txiaj ntsig yog li npe cov khoom sib txuas, ntsia hlau geometry, kev tsim kho saum npoo, chim, kos lub nplhaib thiab kev lees paub ua ke.

Teb ceev
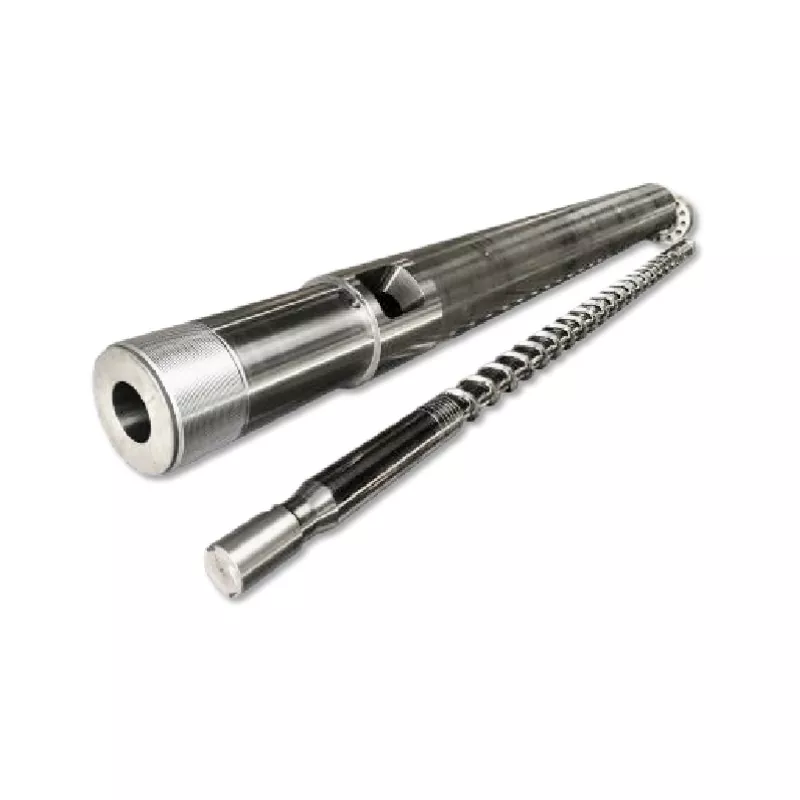
Rau iav-filled nylon txhaj molding, pib nrog cov qib PA thiab cov ntsiab lus iav fiber ntau. Nanhaiya teev quenched-and-tempered38CrMoAlA txhaj cov ntsia hlau rau cov yas muaj zog muaj txog li 30% iav fiber ntau, suav nrog PA-GF. Nws cov nplooj ntawv cov khoom kuj piav qhia txog nitriding thiab npib tsib xee-tungsten alloy qhov cuab lub zog rau cov ntsia hlau hnav thiab lub thoob. Xaiv cov geometry thiab nto qhov system tiv thaiv lub luag haujlwm tiag tiag, tom qab ntawd xyuas lub thoob bore thiab ntsia hlau taub hau lossis kos lub nplhaib ua ntej yuav txais kev hloov.
Kuv txoj cai ntawm lub Hoobkas yog yooj yim: tus nqi hardness tsis cawm qhov tsis raug geometry, thiab lub hau ntswj tshiab tsis tuaj yeem cawm lub hauv ntej kawg. Muab tag nrho peb qhov cuam tshuam rau ntawm daim duab thiab tag nrho peb tus cwj pwm hauv txoj kev npaj mus sib hais.
Txhais qhov sib xyaw ua ntej xaiv cov hlau
"Nylon nrog iav" yog qhov dav dhau rau kev txiav txim ntsia hlau. PA6-GF30, PA66-GF30 thiab lub tshav kub-stabilized PA sib xyaw tuaj yeem faib cov feem pua ntawm cov fiber ntau thaum coj txawv txawv hauv kev ziab, yaj, viscosity thiab ib feem yuav tsum tau ua. Cov khoom siv cob qhia cov qib pes tsawg thiab cov ntawv ua tiav nrog RFQ.
TS EN TS EN ISO 16396-1distinguishes polyamides los ntawm muaj pes tsawg leeg, khoom, additives, fillers thiab reinforcing cov ntaub ntawv. Nws kuj ua kom pom tseeb tias tib lub npe tsis lees paub qhov ua tau zoo ib yam. Hauv kev yuav khoom, daim ntawv lo generic yog ib lo lus tshawb nrhiav; qib kev lag luam yog cov khoom siv engineering.
| Nkag mus rau sau | Yog vim li cas peb thov rau nws | Dab tsi mus tsis ncaj ncees lawm yog tshem tawm |
|---|---|---|
| PA tsev neeg, resin txiag thiab qib pes tsawg | Teem cov qib tshwj xeeb kev ua tiav thiab lub hom phiaj ntawm cov cuab yeej | Daim duab tuaj yeem ua kom zoo rau qhov sib txawv yaj tus cwj pwm |
| iav-fiber feem pua thiab tej ntxhia muab tub lim | Teem lub luag hauj lwm abrasive thiab pab xaiv qhov hnav tsim | "GF30" yuav nkaum ntxiv muab tub lim lossis hloov pauv |
| Regrind share, qhov chaw thiab ntau variation | Hloov cov khoom noj sib xws thiab cov khoom siv ua keeb kwm | Ib qho kev sim nrog nkauj xwb resin yuav tsis sawv cev rau kev tsim khoom |
| Nplaim retardant, pigment thiab stabilizer pob | Tej zaum yuav hloov corrosion, dispersion thiab thermal txwv | Hardness raug xaiv thaum lub luag haujlwm tshuaj tsis quav ntsej |
| Txoj kev ziab kom qhuav thiab ntsuas cov dej pellet | Separates noo-txog qhov tsis xws luag los ntawm kev ua haujlwm ntawm cov ntsia hlau | Splay lossis viscosity poob tuaj yeem raug kuaj pom tias yog qhov sib xyaw tsis zoo |
| Yuav tsum muaj cov khoom seem | Txhais seb puas muaj fiber ntau tuav thiab qhov chaw zoo tshaj plaws | Ib tug ceev-recovering ntsia hlau tseem yuav ua tsis tau lub hom phiaj molded |
Rau qhov tshwm sim ntawm noo noo, txheeb xyuas txoj kev sim thiab tus neeg xa khoom lub hom phiaj.ISO 15512 Kev Tswj Xyuassuav nrog kev txiav txim siab cov ntsiab lus dej rau cov yas, suav nrog cov txheej txheem siv rau PA. Lub tshuab ziab khaub ncaws yog cov txheej txheem tseem ceeb, tab sis nws tsis yog qhov ntsuas ntawm cov pellets nkag mus rau hauv lub caj pas pub.
Los ntawm peb lub rooj hais lus:Kuv xav tau ib nplooj ntawv resin thiab ib daim duab ntawm cov qauv hnav tam sim no dua li qhov kev thov rau "qhov nyuaj tshaj plaws nylon ntsia hlau." Tus qub cia peb xaiv ib qho kev tsim kho; tom kawg caw ib daim ntawv lo yam tsis muaj txheej txheem teb.
Qhov twg iav-filled PA tuaj yeem hnav lub rooj sib dhos
Cov iav fiber ntau tsis tiv tauj ib qho kev sib cais. Cov pellets nkag mus rau hauv qhov chaw pub, compact thiab yaj los ntawm kev hloov pauv, txav mus rau hauv cov metering channel, tom qab ntawd dhau los ntawm cov lus qhia thiab kos lub nplhaib sib dhos rau hauv lub nozzle. Txhua qhov chaw muaj qhov sib txawv clearance, siab thiab zawv zawg. Tshawb xyuas lawv cais ua ntej txiav txim siab seb qhov twg los hloov.
Screw flights thiab channel
Ntsuas lub davhlau sab nraud ntawm txoj haujlwm axial uas tau teev tseg, tshuaj xyuas cov hauv paus hniav thiab sib piv cov hnav profile nrog cov duab pom zoo. Kev hnav hauv zos nyob ze ntawm qhov kev hloov pauv qhia ib zaj dab neeg sib txawv los ntawm kev hnav khaub ncaws raws li qhov ntsuas ntsuas.
Barrel bore
Sau qhov luaj li cas thiab qhov xwm txheej raws li qhov ntev ua haujlwm, tsis yog ntawm qhov qhib pub. Lub davhlau tshiab profile ua ke nrog qhov loj lossis qhov qhab nia tuaj yeem tawm qhov teeb meem tshem tawm tsis raug.
Ntsis thiab kos lub nplhaib
Tshawb xyuas valve mus ncig, sealing nto, lub nplhaib txoj kab uas hla thiab lub rooj zaum mating. Backflow thaum txhaj tshuaj tuaj yeem tsim cov cushion tsis ruaj khov lossis txhaj tshuaj loj txawm tias thaum cov ntsia hlau rov qab zoo li qub.
Kev kuaj mob ua ntej siv:qeeb lossis tsis sib haum cov ntsiab lus rov qab mus rau cov khoom noj, melting, ntsia hlau lossis lub thoob teeb meem, tab sis nws tsis yog pov thawj ntawm cov ntsia hlau hnav. Poob cushion los yog tsis ruaj khov qhov hnyav thaum txhaj tshuaj kuj hu rau ibcheck-ring thiab tip inspection. Sau cov tsos mob thiab theem ntawm lub voj voog ua ntej xaj khoom.
Pebntsia hlau rov qab troubleshooting phau ntawv qhiamuab cov txheej txheem-sab xyuas. Rau tsab xov xwm no, zaj lus qhia kev yuav khoom yog muab daim ntawv qhia hnav thiab cov ntaub ntawv lub voj voog hauv paus rau RFQ, tsis yog ib qho piv txwv ntawm cov ntsia hlau qub.
Dab tsi Nanhaiya luam tawm rau cov ntsia hlau thiab hnav nto
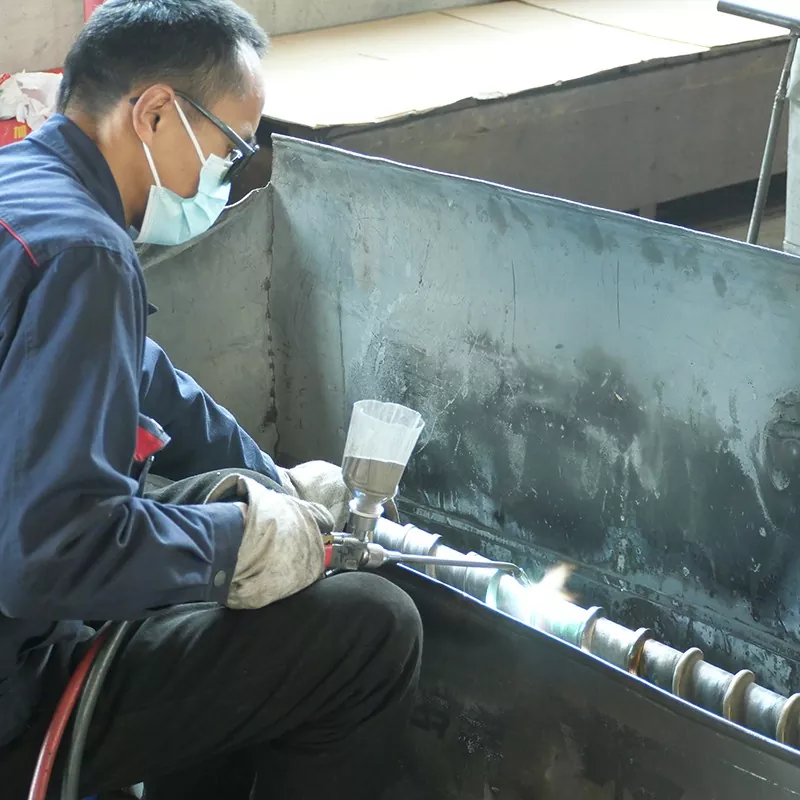
Pebtxhaj tshuaj molding ntsia hlau qebnpe 38CrMoAlA alloy steel, kho cua sov thiab siv nrog iav-fiber-reinforced PA. Nws piav qhia txog kev siv quenched-thiab-tempered rau kev txhawb nqa txog li 30% iav fiber ntau. Tib nplooj ntawv muab cov roj nitriding ntawm 500 txog 560 ° C, txheej txheej 0.5 txog 0.8 hli thiab hais txog qhov tawv tawv ntawm 950 txog 1050 HV.
Pebmutant txhaj ntsia hlau khoom nploojNtxiv ib qho kev xaiv nickel-tungsten alloy qhov cuab lub zog ntawm cov ntsia hlau thiab cov thoob. Nws cov lus qhia cov khoom lag luam teev cov alloy qhov tob ntawm 0.8 txog 2.0 hli thiab alloy hardness ntawm HRC55 txog 62. Nws kuj teev HB260 txog 290 quenching hardness, HV900 txog 1100 nitriding hardness, ib tug 0.5 mus rau 0.8 hli nitriding qhov tob, Ra0.40 khoom roughness 1 hli.
| Tshaj tawm Nanhaiya cov ntaub ntawv | Tus nqi thiab qhov chaw | Yuav siv li cas hauv kev txiav txim |
|---|---|---|
| Base ntsia hlau khoom | 38CrMoAlA ntawm txhaj tshuaj ntsia hlau qeb thiab mutant khoom nplooj | Qhia qib thiab daim ntawv pov thawj cov ntaub ntawv xav tau ntawm daim duab pom zoo |
| Reinforced-yas daim ntawv thov | Txog li 30% iav fiber ntau ntawm nplooj ntawv txhaj tshuaj ntsia hlau | Siv raws li kev tsim kho thawj zaug rau lub luag haujlwm PA-GF |
| Cov txheej txheem roj nitriding | 500-560 ° C, 0.5-0.8 hli, 950-1050 HV ntawm nplooj ntawv qeb | Lub xeev qhov tob thiab hardness yuav tsum tau ntsuas |
| Mutant khoom nitriding rooj | HV900 txog 1100 thiab 0.5 txog 0.8 hli qhov tob | Siv cov txiaj ntsig tau teev tseg rau cov khoom lag luam xaiv thiab kev tshuaj ntsuam xyuas |
| Nickel-tungsten reinforcement | 0.8 txog 2.0 hli qhov tob, HRC55 txog 62 ntawm nplooj ntawv mutant | Kos cov cheeb tsam uas muaj zog dua li sau "alloy screw" ib leeg |
HV thiab HRC yog sib txawv hardness scale. Khaws txhua tus nqi nrog nws cov txheej txheem, cov khoom siv thiab qhov chaw sim; tsis txhob muab lawv ua tus lej sib pauv. Ib yam li ntawd, 0.8 mus rau 2.0 mm reinforced cheeb tsam thiab ib tug 0.5 mus rau 0.8 mm nitrided txheej piav qhia txawv kev tsim, tsis yog ib tug ua ke txheej thickness.
Cov ntawv luam tawm 10,000 txog 20,000 teev kev pabcuam-lub neej nyob rau nplooj ntawv qeb yog rau cov tsis muaj PE thiab PP. Nws tsis yog PA-GF lub neej daim duab thiab tsis txhob txwm siv los ua ib qho ntawm no.
Xaiv geometry rau yaj zoo, tsis tsuas yog rov qab ceev
Nanhaiya's mutant, lossis abrupt-compression, txhaj cov ntsia hlau muaj qhov compression ntawm li 5% mus rau 15% ntawm tag nrho cov ntsia hlau ntev. Txoj kev pub zaub mov hloov mus rau qhov kev ntsuas qhov tob tob hauv cheeb tsam luv no. Cov nplooj ntawv khoom suav nrog PA ntawm cov ntaub ntawv rau qhov geometry no. Qhov ntawd ua rau nws tsim nyog pib tsim los ntsuas rau PA-GF, tsis yog txoj cai tsis muaj cai rau txhua qib nylon.
Nyob rau hauv ib txoj hauj lwm uas muaj iav, muaj zog compression thiab siab rov qab siab tuaj yeem ua rau rov qab zoo nkauj thaum ua kom sov thiab ua haujlwm txhua yam. Tus neeg yuav khoom yuav tsum nug txog qhov tshwm sim tiag tiag thiab qhov tshwm sim: qhov kub thiab txias sib xws, pom qhov tsis xws luag, pwm lub zog los yog khov kho qhov twg tau teev tseg, thiab kev txhaj tshuaj ruaj khov. Yog tias qhov profile nruj dua txhim kho tsuas yog timer, qhov tshwm sim tsis tau txais kev pom zoo.
Peb lub Hoobkas saib:Thaum tus neeg siv khoom nug peb kom luam tawm cov ntsia hlau hnav, kuv xav paub seb qhov qub puas tau zoo ua ntej nws hnav. Yog hais tias lub qub ntsia hlau ib txwm xav tau siab rov qab los sib tov cov compound, luam nws cov geometry raws nraim tsuas yog rebuilds tib yam.
Sib piv tus neeg sib tw tiv thaiv koj cov hauv paus ntsiab lus ntawm tib qib resin thiab ntsuas dej noo. Sau cov ntsia hlau ceev, rov qab siab, chim chaw, txhaj tshuaj loj, rov qab lub sij hawm thiab cushion. Agradual-compression ntsia hlaukuj yog nyob rau hauv peb kev txhaj tshuaj ntau yam, tab sis kev xaiv yuav tsum ua raws li cov txheej txheem ntsuas qhov rais, tsis yog lub npe ntawm daim npav khoom.
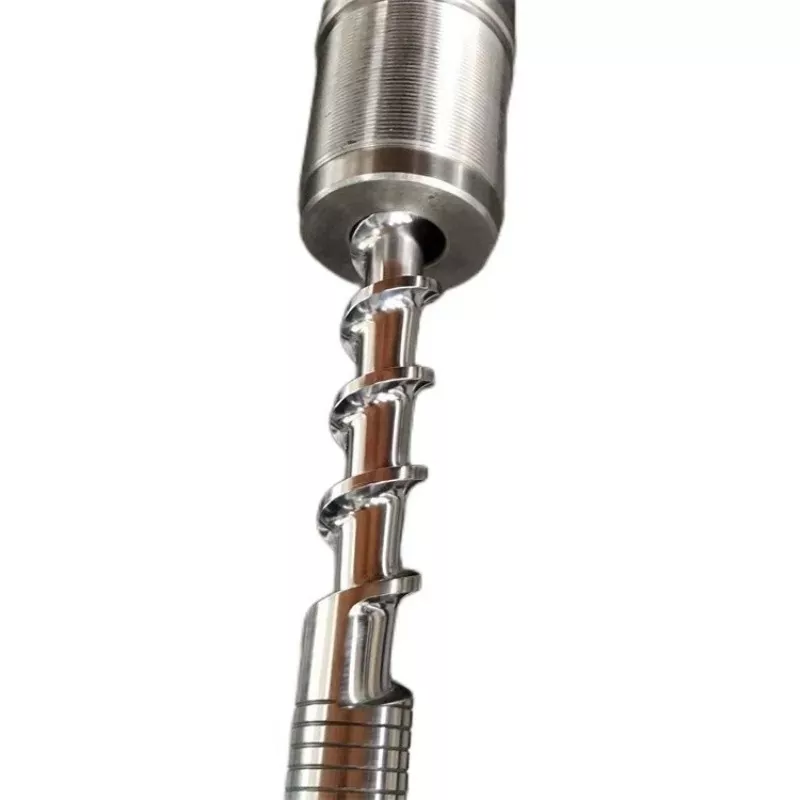
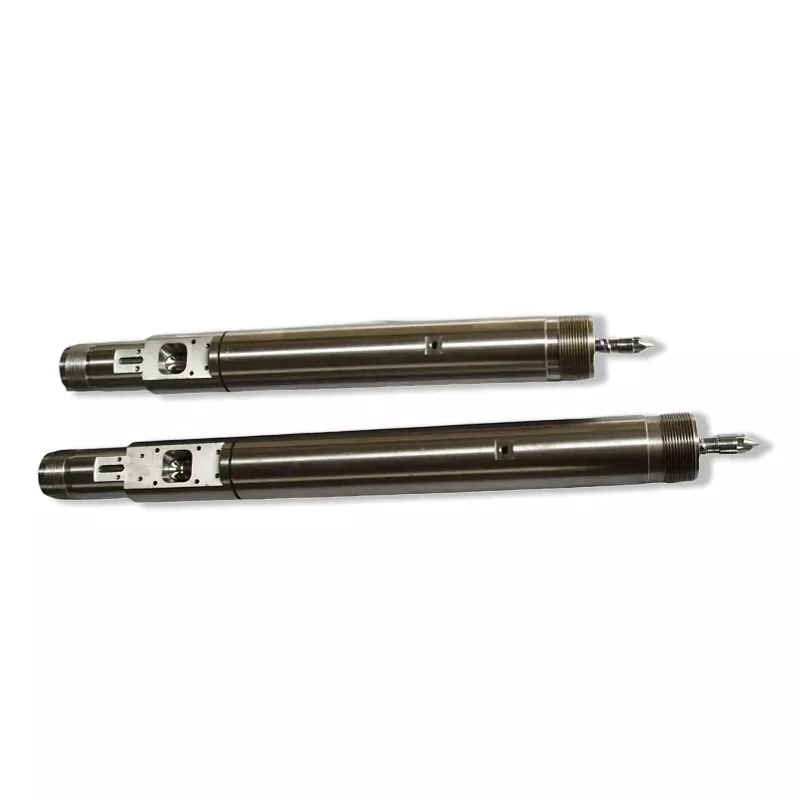
Qhia cov ntsia hlau, chim thiab kos lub nplhaib ua ib qho kev ua haujlwm
Nws yog kev ntxias los hloov cov ntsia hlau uas pom pom thiab tawm txhua yam. Tej zaum qhov ntawd yog lawm. Rau PA-GF, peb thawj zaug xyuas seb lub mating chim bore tseem tuav cov kev pom zoo clearance thiab seb lub nplhaib check tseem kaw. Txwv tsis pub tus tshiab ntsia hlau inherits lub qub los ua ke los yog hnav txoj kev.
| Cheebtsam | suav nrog hauv daim duab kos lossis tshuaj xyuas | Cov tsos mob tshwm sim los saib |
|---|---|---|
| Ntsia hlau | Zuag qhia tag nrho thiab kev ua hauj lwm ntev, sab nraud txoj kab uas hla los ntawm cheeb tsam, channel qhov tob, tsav thiab tip xov, tiv thaiv zones | Rov qab drift, ntau shear, unmelt, discoloration |
| chim | Nthuav los ntawm txoj hauj lwm axial, ncaj, hnav los yog qhab nia, nozzle kawg, pub caj pas thiab cua sov layout | Poob ntawm plasticizing sib xws los yog loj hlob ntsia hlau-rau-bore clearance |
| Ntsis thiab kos lub nplhaib | Lub rooj zaum, lub nplhaib txoj kab uas hla thiab mus ncig, qhov chaw valve, xov, nozzle interface | Cushion thiab txhaj-yuag variation los yog to thaum txhaj tshuaj |
| Tshuab thiab txheej txheem | Tshuab version, tsav kev sib txuas, thaj chaw kub, kev siv tshuaj tua kab, ntsia hlau ceev, rov qab siab | Ib feem zoo tseem nco txog lub hom phiaj tsim khoom |
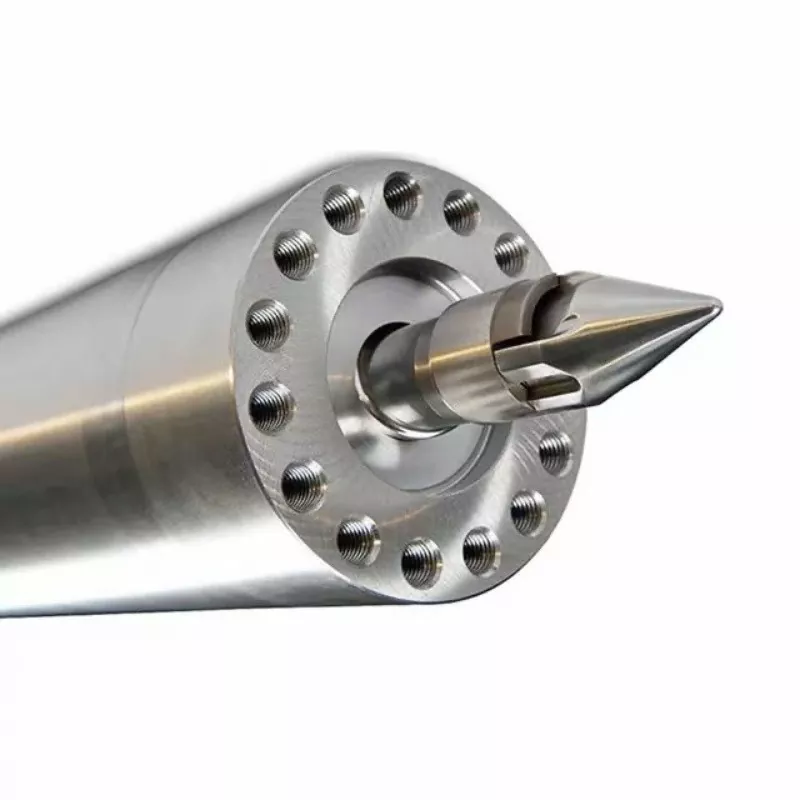
Pebtxhaj tshuaj molding ntsia hlau taub khoomthiabspare qhov chawmuaj feem cuam tshuam thaum lub hauv ntej kawg yog hnav. Cov lus qhia yuav tsum tau teev tseg rau cov ntsia hlau uas twb muaj lawm, lub thoob thiab cov khoom siv; ib lub tswv yim muaj kev xaiv hnav tsis tuaj yeem hloov qhov ntsuas ntawm lub ntsiab ntsia hlau.
Xaiv qhov kev tsim kho los ntawm lub luag haujlwm, tsis yog ib qho pib
Daim ntawv thov mus txog-30% iav-fiber ntawm peb nplooj ntawv txhaj tshuaj-ntsia hlau yog cov lus qhia siv tau zoo. Nws tsis yog ib txoj kab ntawm lub cev uas txhua lub Hoobkas yuav tsum hloov ntawm nitriding rau alloy. Cov sij hawm ntau lawm, ntsia hlau ceev, rov qab siab, cov khoom ntxiv, regrind thiab hnav tam sim no tuaj yeem hloov qhov kev xaiv nyiaj txiag. Hloov pauv, qhov feem pua ntawm fiber ntau tsis ua rau qhov tsis zoo geometry muaj kev nyab xeeb.
| Pom lub luag haujlwm | Pib kev tsim kho los sib tham | Lus nug ua ntej pom zoo |
|---|---|---|
| PA-GF hauv Nanhaiya tau tshaj tawm txog li 30% ntau yam, lub luag haujlwm nruab nrab, tswj kev sib txuas | 38CrMoAlA nrog kev kho cua sov thiab txheej txheej nitrided | Puas yog qhov bore, tip thiab tam sim no hnav qauv sib haum nrog qhov tsim? |
| High throughput, sustained abrasive hnav los yog luv luv hloov lub sij hawm | Tshaj tawm cov chaw tsis muaj zog ntxiv ntawm cov ntsia hlau thiab lub thoob ua lwm txoj hauv kev | Qhov twg raws nraim yuav tsum muab tso rau 0.8 mus rau 2.0 hli nickel-tungsten alloy? |
| Ua ke saum cov nplooj ntawv qeb tau teev tseg lossis nrog cov khoom xyaw ntxiv abrasive/corrosive | Kev cai tshuaj xyuas ntawm compound, nto, chim thiab pem hauv ntej kawg | Cov ntaub ntawv cob qhia twg thiab kev lees txais kev ntsuas twg txhais tau lub luag haujlwm kev cai? |
| Unstable cushion los yog txhaj koob tshuaj tivthaiv tab sis pom zoo rov qab | Tshawb xyuas lub nplhaib thiab lub rooj zaum ua ntej yuav khoom ua ke tag nrho | Puas yog leakage, dua li cov ntsia hlau plasticizing, lub ntsiab tsis xws luag? |
Rau cov kab ntim siab, sib piv cov nqi ntawm kev tiv thaiv kev sib dhos nrog tus nqi ntawm kev hloov pauv uas tsis tau npaj tseg thiab cov khoom tsis lees paub. Rau qee lub sijhawm PA-GF txoj haujlwm, lub hnab hnav kim kim yuav tsis yog qhov zoo tshaj plaws ntawm kev siv nyiaj txiag. Tsis yog lo lus teb yog universal; ob qho tib si yuav tsum tau muab khi rau ib qho kev ntsuas hloov keeb kwm.
PA-GF ntsia hlau RFQ checklist
Ib qho kev thov ua tiav cia lub Hoobkas rov qab kos duab thiab kev tshuaj ntsuam xyuas, tsis yog tus nqi ntawm txoj kab uas hla. Txuas:
- Tshuab tsim, qauv, xyoo los yog version thiab tam sim no ntsia hlau / chim los ua ke daim duab
- Qhov tseeb ntsia hlau sab nraud diameters thiab chim bore ntsuas los ntawm cheeb tsam
- Tsav kev sib txuas, ntsia hlau taub xov, kos-ntiv nplhaib tsim thiab nozzle interface
- Qib PA tiag, cov ntaub ntawv xa khoom thiab cov qhab nia raug pom zoo
- iav-fiber feem pua, ntxhia muab tub lim, regrind thiab ntxiv cov ntsiab lus
- Kev ziab kom qhuav nrog rau ntsuas cov dej pellet thiab cov txheej txheem
- Kev txhaj tshuaj hnyav, kev txhaj tshuaj muaj peev xwm, lub sijhawm voj voog thiab lub sijhawm rov qab los
- Ntsia hlau ceev, rov qab siab thiab chim kub profile
- Ib feem zoo lub hom phiaj, cov duab tsis xws luag thiab yuav tsum tau kuaj txhua yam
- Thov kev tsim kho saum npoo, thaj chaw tiv thaiv thiab cov ntaub ntawv tshuaj xyuas
Yog hais tias cov ntaub ntawv sau los yog sau cov feem yog tsis ntseeg, ib txoj kev xws liTS EN ISO 3451-4 Kev txiav txim siab tshauv hauv polyamidestuaj yeem txhawb kev txheeb xyuas qhov sib xyaw. Cov ntsiab lus tshauv los ntawm nws tus kheej tsis txheeb xyuas qhov ntev ntawm fiber ntau, cov khoom siv tshuaj ntxiv lossis qhov kawg molded-qhov kev ua tau zoo. Teem cov kev cai sib cais yog tias lawv cuam tshuam rau qhov kev txiav txim.
Pom zoo rau kev lees txais ua ntej qhov hloov pauv tuaj txog
Muaj ob qhov kev txiav txim siab sib cais: peb puas tau tsim cov khoom tshwj xeeb, thiab lawv puas ua tau raws li lub hom phiaj tsim khoom? Daim ntawv xaj yuav tsum them rau ob qho tib si. Thawj zaug tuaj yeem sau tseg ntawm lub Hoobkas. Qhov thib ob xav tau kev txiav txim siab ntawm tus neeg siv khoom lub tshuab thiab cov khoom sib xyaw.
| Theem | Cov ntaub ntawv | Hla cov txheej txheem kom pom zoo ua ntej |
|---|---|---|
| Daim duab tshuaj xyuas | Pom zoo qhov ntev, profile, haum, tiv thaiv thaj chaw thiab cov ntsiab lus qhia | Hloov kho-tswj daim duab kos npe tawm ua ntej tsim khoom |
| Kev tsim tawm | Kev txheeb xyuas cov ntaub ntawv, daim ntawv qhia qhov ntev thiab siv tau txheej / hardness tshwm sim | Cov nqi thiab qhov chaw xeem tau teev tseg rau kev tsim kho |
| Kev teeb tsa | Lub taub hau bore, ntsia hlau clearance, tip motion thiab tshuab haum | Tsis muaj kev cuam tshuam, puas mating nto los yog unsolved haum discrepancy |
| Kev sim ntau lawm | Qib PA-GF, dej cov ntsiab lus, chaw, rov qab, cushion thiab txhaj tshuaj cov ntaub ntawv | Kev sib piv tawm tsam qhov kev pom zoo hauv paus ntawm cov xwm txheej sau tseg |
| Kev pom zoo ib feem | Cov tsos, qhov ntev thiab teev cov khoom siv kho tshuab | Cov neeg siv khoom pom zoo ib feem specification, tsis rov qab ceev ib leeg |
Khiav qhov qub thiab tshiab configurations nrog ntau cov khoom sib piv thiab sau cov txheej txheem kev teeb tsa. Yog tias lub rooj sib txoos tshiab xav tau qhov sib txawv rov qab los yog nrawm, sau cov kev hloov pauv thiab sim cov molded seem dua. Tsis txhob ntsiag to "tso tseg" qhov kev lees paub ua tsis tiav thiab hu nws mus sib hais tib yam.
Qhov kuv yuav muab tso rau hauv thawj daim ntawv sim:resin qib thiab ntau, ntsuas noo noo, txhaj tshuaj hnyav, lub voj voog, ntsia hlau nrawm, rov qab siab, lub sijhawm rov qab los, cushion thiab qhov tsis xws luag suav. Daim ntawv ntawd hloov kev sib cav txog seb tus ntsia hlau tshiab "zoo dua" rau hauv kev txiav txim siab tias kev tsim khoom thiab kev yuav khoom tuaj yeem kos npe.
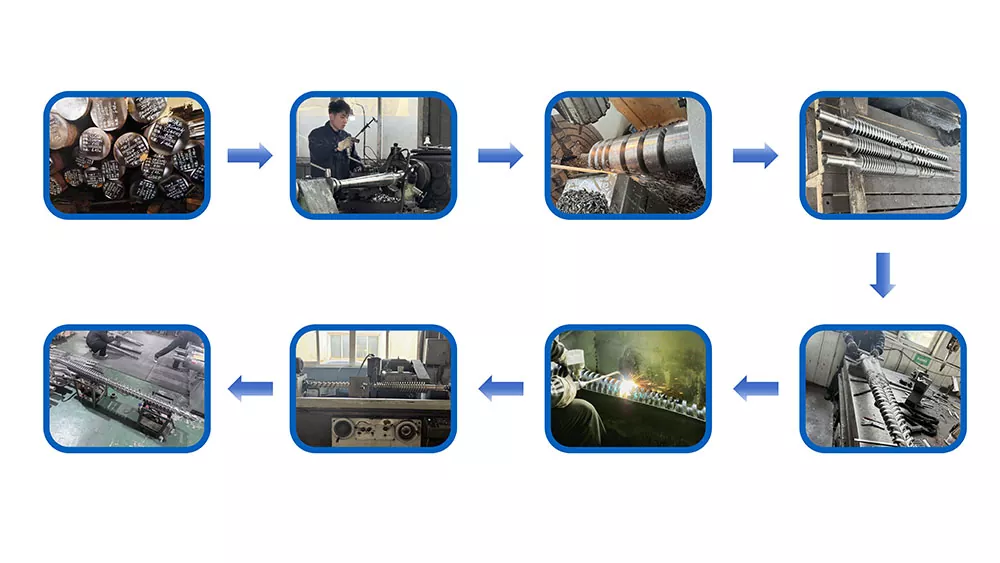
Nanhaiya uanplooj ntawv khoom sivpiav qhia txog lub peev xwm ntawm machining, suav nrog kev xa mus ntev thiab kev ua haujlwm CNC. Cov peev txheej no muaj txiaj ntsig tsuas yog thaum txoj kev tshuaj ntsuam xyuas qhia txog cov yam ntxwv tseem ceeb rau lub rooj sib txoos PA-GF no.
Cov lus nug uas nquag nug
Cov khoom siv ntsia hlau dab tsi Nanhaiya muab rau iav ntim nylon txhaj tshuaj molding?
Nanhaiya teev 38CrMoAlA alloy steel rau nws cov kev txhaj tshuaj molding screws thiab piav qhia txog cov quenched-thiab-tempered version rau iav-fiber-reinforced plastics txog li 30% iav fiber ntau, suav nrog PA nrog iav fiber. Nplooj ntawv kuj piav qhia txog cov roj nitriding ntawm 500 txog 560 ° C, ua ib txheej ntawm 0.5 mus rau 0.8 hli nrog ib qho hardness ntawm 950 txog 1050 HV. Rau cov dej num xav tau ntau dua, nplooj ntawv mutant ntsia hlau teev cov nickel-tungsten alloy qhov cuab lub zog ntawm cov ntsia hlau tsis yooj yim thiab lub thoob.
Puas yog nitrided ntsia hlau txaus rau PA-GF30?
PA-GF30 ntog nyob rau hauv-rau-30% iav-fiber daim ntawv thov piav nyob rau hauv Nanhaiya lub txhaj ntsia hlau qeb nplooj ntawv. Qhov ntawd ua rau nitrided 38CrMoAlA kev tsim kho yog qhov pib, tsis yog kev pom zoo tsis siv neeg. Paub meej tias qhov sib xyaw ua ke, ntsia hlau nrawm, rov qab siab, kev siv tshuaj tua kab, qhov xav tau ntau lawm, cov qauv coj los siv tam sim no thiab sib tw lub thoob thiab cov lus qhia ua ntej xaj.
Puas yog 30% iav-fiber txwv siv rau txhua qhov Nanhaiya tivthaiv?
Tsis yog. Daim ntawv tshaj tawm txog li 30% piav qhia txog kev txhaj tshuaj ntsia hlau rau ntawm nplooj ntawv qeb. Nws yuav tsum tsis txhob raug xa mus rau txhua qhov ntsia hlau taub hau, lub thoob hauv ob sab phlu lossis kev cai alloy siv. Qhia meej thiab pom zoo rau txhua qhov sib xyaw ua ke thiab cov dej num tsim khoom.
Yuav tsum PA-GF siv lub mutant los yog maj mam txhaj tshuaj molding ntsia hlau?
Nanhaiya teev PA ntawm cov ntaub ntawv rau nws cov mutant, los yog abrupt-compression, ntsia hlau. Nws seem compression occupies txog 5% mus rau 15% ntawm tag nrho cov ntsia hlau ntev. Qhov no yog ib qho txiaj ntsig geometry los ntsuas, tab sis qhov kev xaiv zaum kawg yuav tsum ua kom txaus siab rau kev rov qab los, yaj qhov sib xws, molded-ib feem zoo thiab kev ua haujlwm fiber ntau ntawm qib PA-GF.
Vim li cas ho qhia lub chim thiab kos lub nplhaib nrog cov ntsia hlau?
Cov khoom siv iav muaj kev sib cuag nrog cov ntsia hlau ya davhlau, chim bore thiab pem hauv ntej-kawg valve nto. Cov ntsia hlau tshiab khiav hauv lub thoob hnav, lossis lub nplhaib hnav lub nplhaib tawm thaum txhaj tshuaj, tuaj yeem tiv thaiv kev txhaj tshuaj ruaj khov txawm tias cov ntsia hlau nws tus kheej raug. Sau cov qhov ntev tam sim no thiab hnav daim ntawv qhia thiab pom zoo cov mating Cheebtsam ua ib qho system.
Dab tsi yuav tsum muaj PA-GF ntsia hlau RFQ suav nrog?
Xa lub tshuab qauv thiab cov qauv, tam sim no ntsia hlau thiab lub thoob kos duab, ntsia hlau taub thiab tsav cuam tshuam, cov khoom siv cob qhia tseeb thiab qib, cov iav fiber ntau feem pua, rov ua dua thiab cov ntsiab lus ntxiv, ziab thiab ntsuas dej noo, txhaj tshuaj hnyav, lub voj voog thiab lub sijhawm rov qab, ntsia hlau ceev, rov qab siab, qhov kub thiab txias, ntsuas qhov ntsuas tam sim no, qhov tsis xws luag thiab cov ntaub ntawv tshuaj xyuas yuav tsum tau ua.
Yuav hloov pauv tau li cas?
Ua ntej sib piv cov khoom xa tuaj, lub thoob thiab cov lus qhia nrog cov ntawv pom zoo thiab cov ntaub ntawv pom zoo, hardness, txheej thiab cov ntaub ntawv seem. Tom qab ntawd khiav cov qib PA-GF uas tau teev tseg hauv cov dej noo thiab cov txheej txheem. Sib piv rov qab, cushion, txhaj tshuaj-yuag variation, yaj mob, pom qhov tsis xws luag thiab qhov yuav tsum tau molded-ib feem xeem nrog lub hauv paus pom zoo.
Cov ntaub ntawv khoom siv thiab cov ntaub ntawv siv tshuab
Nanhaiya khoom thiab Hoobkas nplooj: Txhaj molding ntsia hlau ntau; mutant txhaj molding ntsia hlau; gradual txhaj molding ntsia hlau; txhaj tshuaj molding ntsia hlau taub; cov khoom siv ntau lawm; tiv tauj cov ntaub ntawv.
Cov ntaub ntawv pov thawj technical: TS EN ISO 16396-1: 2022, PA kev xaiv; TS EN ISO 15512: 2019 Cov ntsiab lus dej yas; TS EN ISO 3451-4: 2024 Kev txiav txim siab tshauv hauv PA. Cov ntaub ntawv no txhais cov ntsiab lus lossis cov txheej txheem; cov resin txiag cov ntaub ntawv cov ntaub ntawv thiab cov kev pom zoo txiav txim teev cov txheej txheem tiag tiag thiab txais kev txwv.
Npaj los ntawm Nanhaiya cov khoom luam tawm thiab cov ntaub ntawv ntawm lub Hoobkas thiab cov txheej txheem kev sib txuas. Cov lus pom zoo ntawm daim ntawv thov yog cov kev txiav txim siab engineering rau kev sib tham, tsis yog hloov pauv rau lub tshuab kos duab, resin tus neeg muag khoom cov ntawv ua haujlwm lossis kev pom zoo rau kev sim.