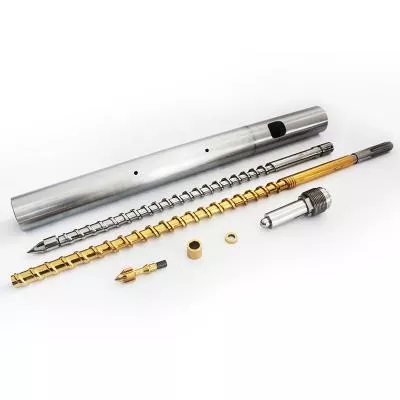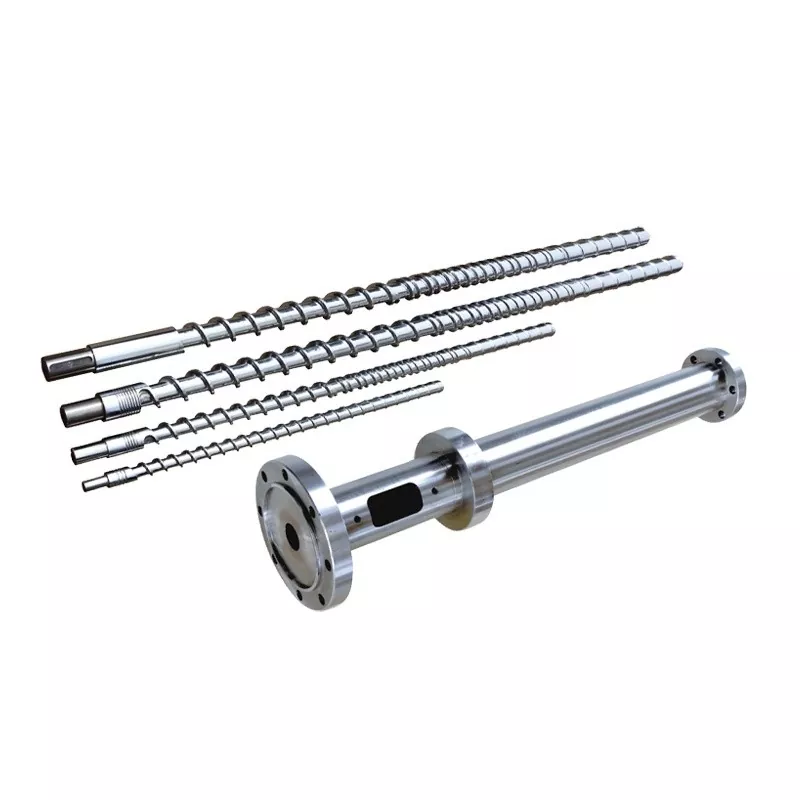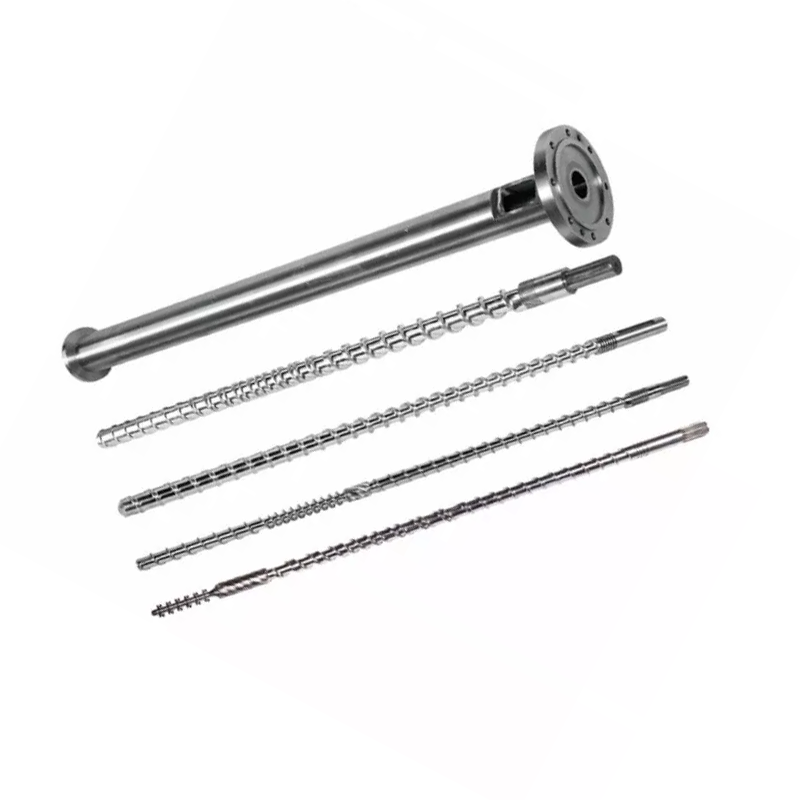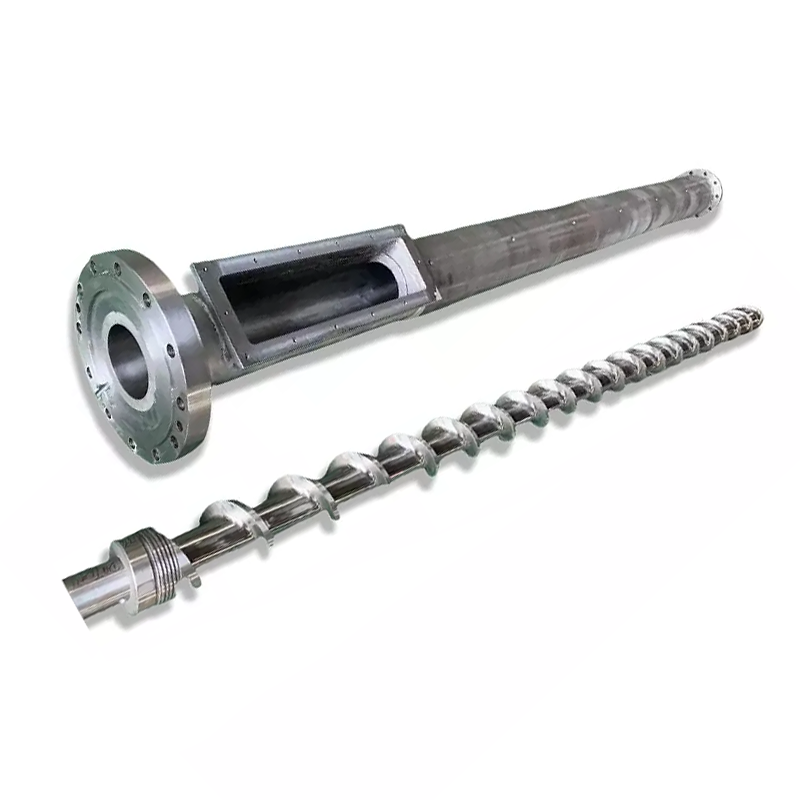
Ua ntej xaj kev hloov pauv, muab daim ntawv qhia lub rooj tsavxwm, lub tshuab kos duab uas twb muaj lawm thiab yog vim li cas rau kev hloov ntawm tib nplooj ntawv. Qhov ntawd ua rau lub Hoobkas muaj txiaj ntsig zoo los tsim tawm tsam.
Xaiv ib tug PVC ua npuas ncauj board conical twin ntsia hlau chim nyob ib ncig ntawm lub formulation, cov uas twb muaj lawm tshuab interfaces thiab ntsuas coj. Paub meej tias daim duab tiav ua ntej xaiv ib txoj kab uas hla. Qhia meej txog nitriding lossis bimetal tiv thaiv los ntawm kev tsim cov dej num, tom qab ntawd pom zoo rau qhov kev lees paub siv koj daim ntawv qhia board tiag tiag thiab cov kev xav tau zoo.
Txiav txim siab seb koj puas rov kho cov txheej txheem lossis hloov nws
Yog tias koj cov kab yav dhau los ua tau ua npuas ncauj ua npuas ncauj nrog daim ntawv qhia ruaj khov, qhov kev hloov pauv pib nrog kev rov ua haujlwm zoo li ntawd. Sau cov kab yuav ua li cas ua ntej qhov kev puas tsuaj, thiab tshuaj xyuas cov khoom hnav. Daim duab qub yog cov pov thawj muaj txiaj ntsig; cov ntsia hlau hnav nws tus kheej tsis yog cov ntaub ntawv tseeb ntawm nws qhov loj me.
Ib qhov project nrog ntau cov muab tub lim, qhov sib txawv regrind los yog lub hom phiaj tshiab ntawm lub rooj tsavxwm xav tau kev sib tham sib txawv. Kev tsim cov ntawv luam tseeb yuav khaws cov txheej txheem qub. Peb xav kom cov kev yuav khoom luv luv txhawm rau txheeb xyuas lub luag haujlwm twg tau hloov ua ntej pom zoo geometry lossis kev txhim kho saum npoo.
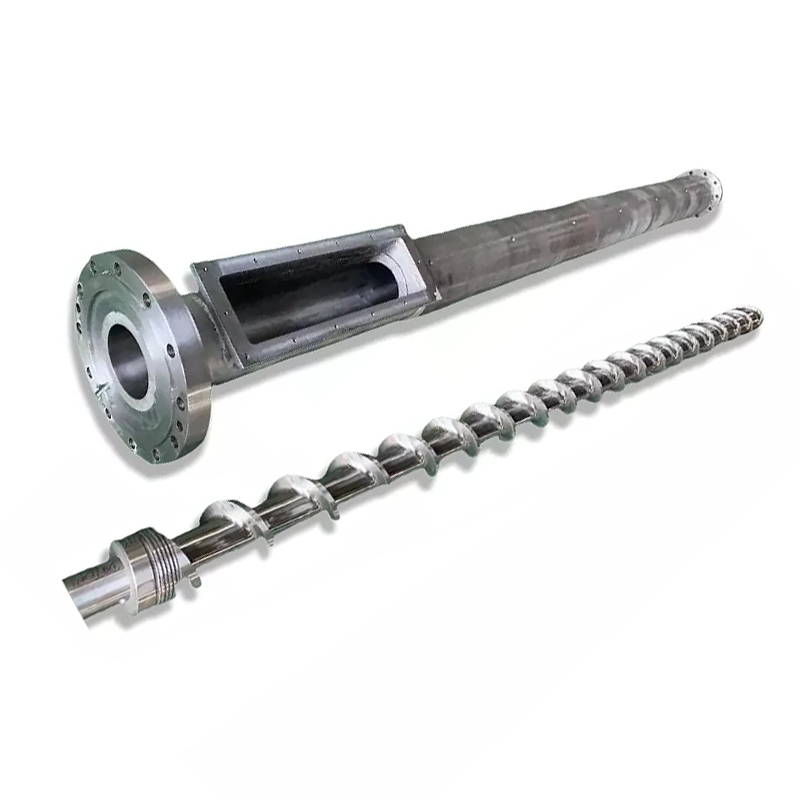
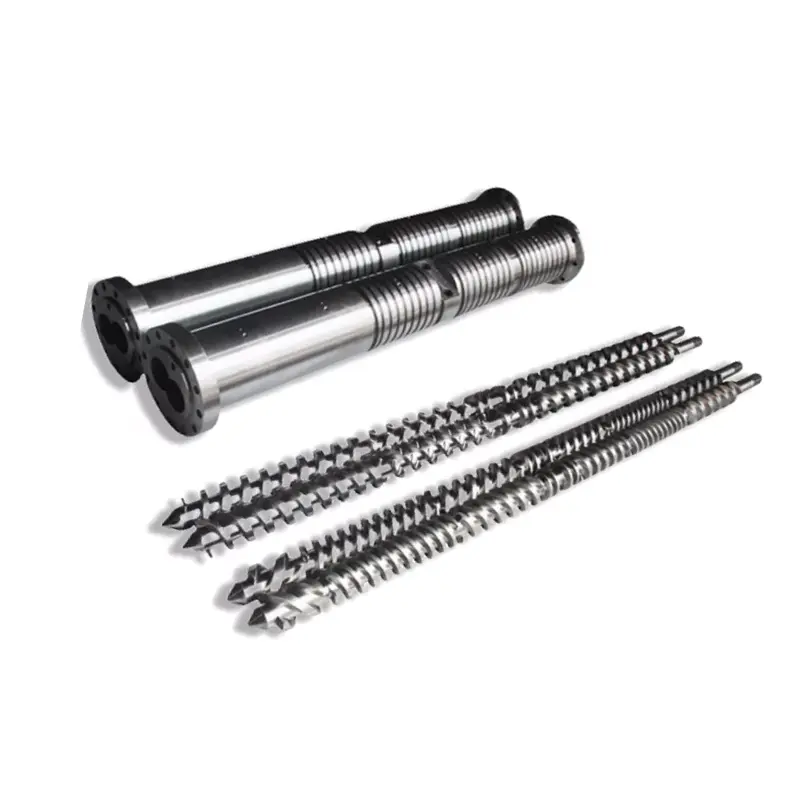
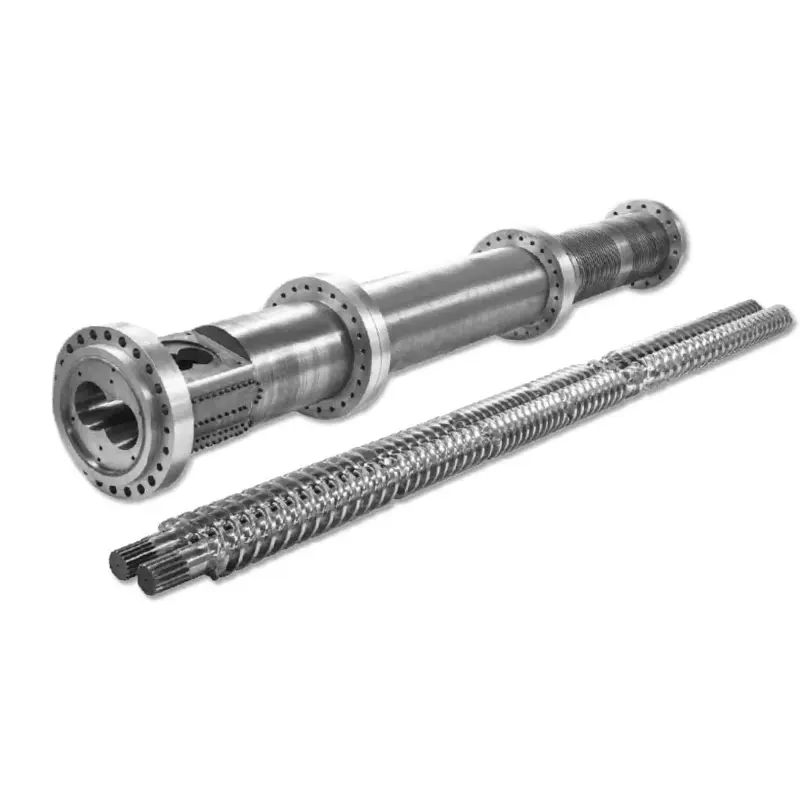
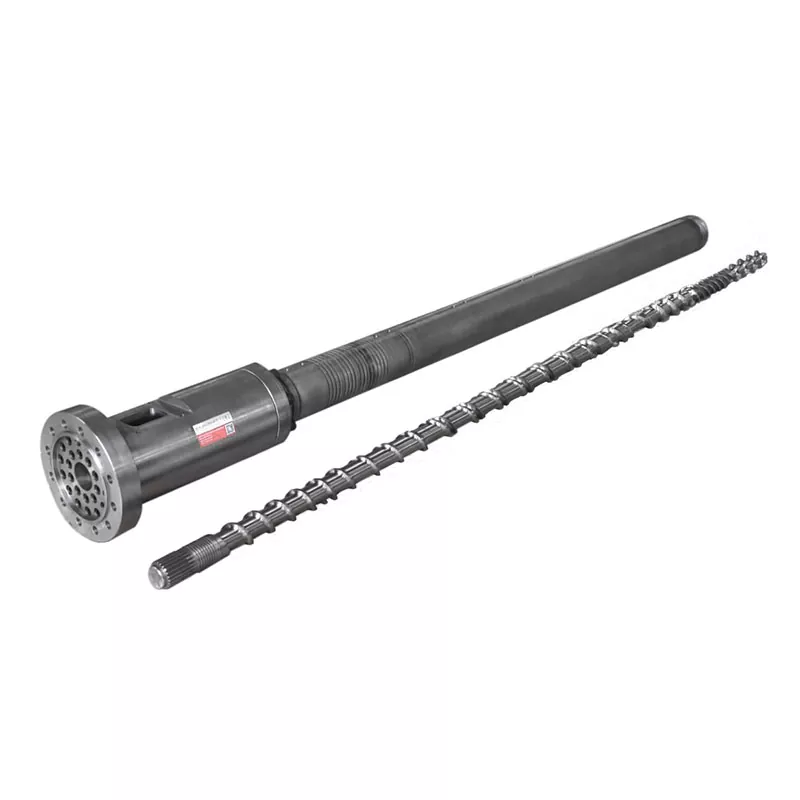
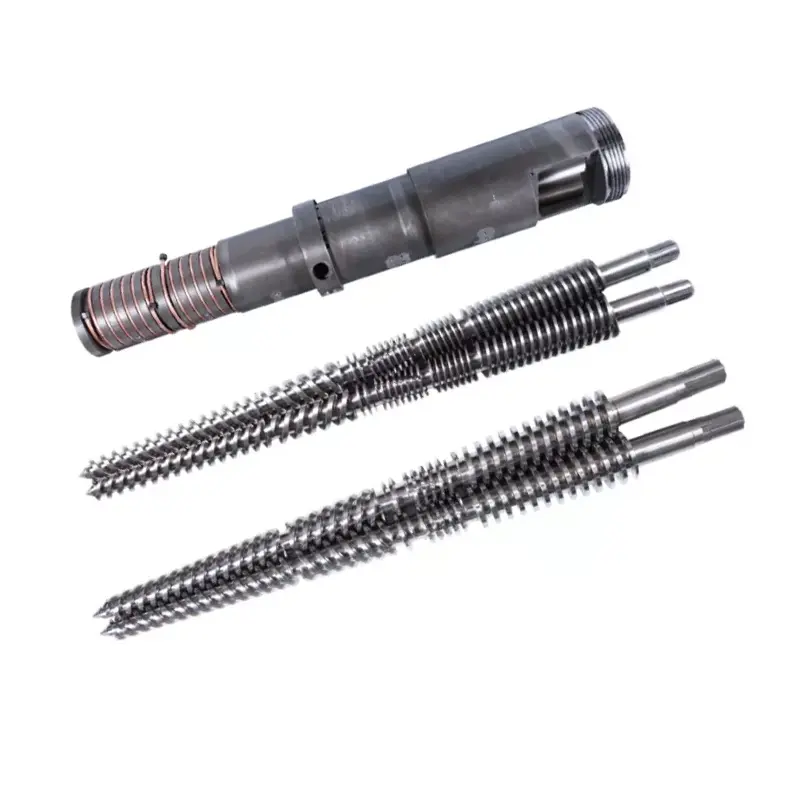
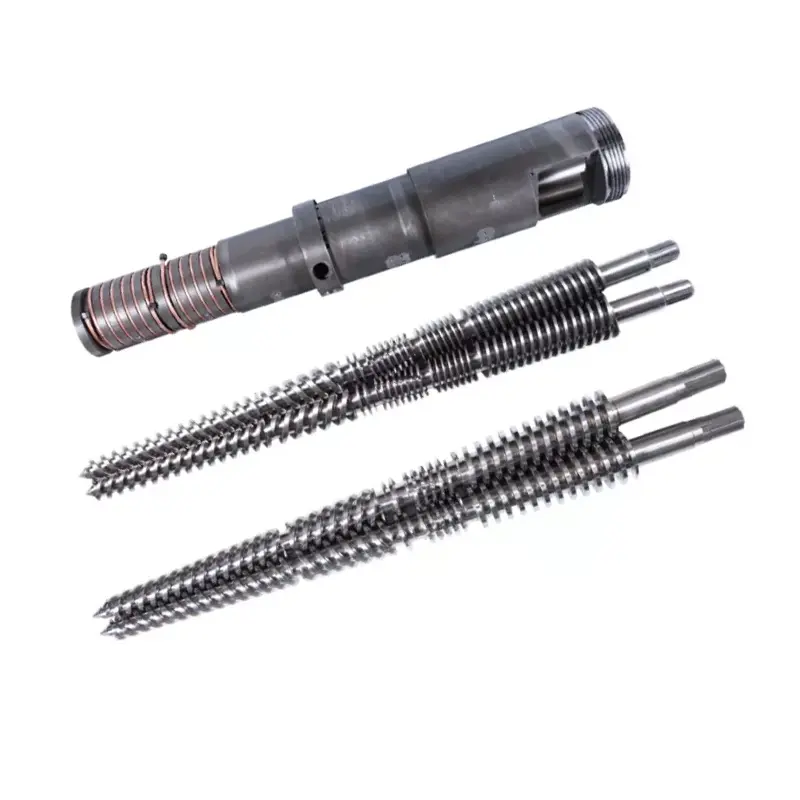
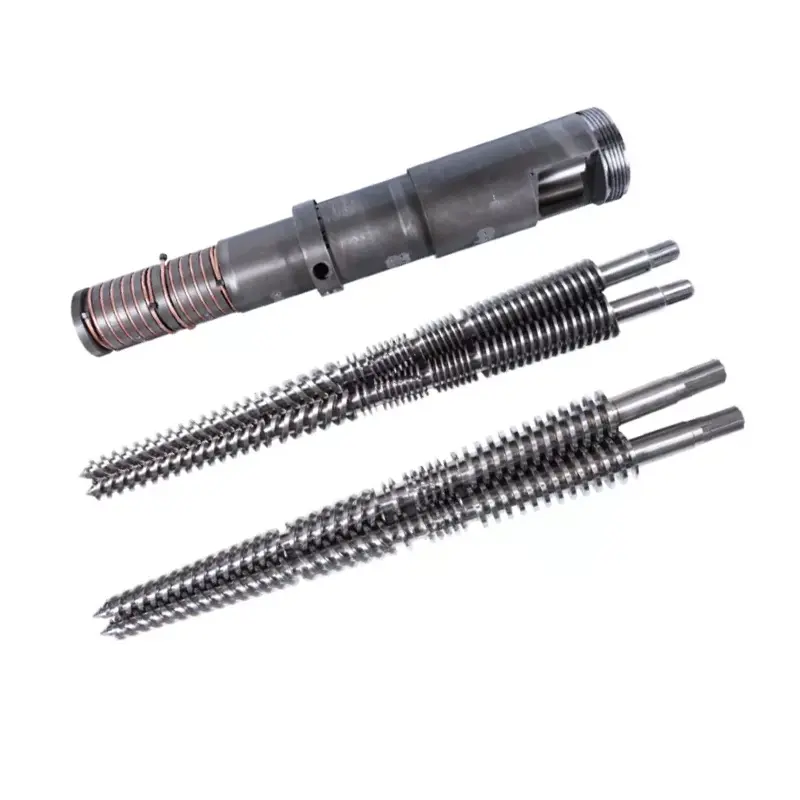
PebPVC board ntsia hlau chimyog cov khoom tsim nyog pib qhov chaw. Yog tias koj tseem xaiv lub tshuab architecture, siv peb qhov davConical ntxaib ntsia hlau extruder qhiaua ntej. Qhov tsab xov xwm no xav tias ib tug conical twin ntsia hlau board kab thiab tsom rau kev qhia nws cov khoom hloov.
Peb qhov kev yuav khoom: peb yuav khaws qhov pov thawj geometry tshwj tsis yog cov pov thawj hnav lossis hloov pauv lub luag haujlwm muab rau peb vim li cas los hloov nws. Hloov geometry, formulation thiab kev khiav hauj lwm teeb tsa ua ke ua rau kev sim tom ntej nyuaj los txhais.
Daim ntawv qhia belongs rau cov ntsia hlau specification
"PVC ua npuas ncauj board" tsis qhia lub chaw tsim khoom txaus txog cov khoom nkag mus rau hauv lub plhaw. Qhov luv luv yuav tsum txheeb xyuas qib resin, qib muab tub lim thiab thauj khoom, rov ua cov ntsiab lus, stabilizer thiab lubricant system, kev pab cuam thiab tshuab tshuab. Qhov twg daim ntawv qhia tsis pub lwm tus paub, pom zoo rau cov lus qhia txog kev tswj xyuas thiab yuav ua li cas tag nrho cov qauv yuav raug daws thaum lub sijhawm sim.
Ua npuas ncauj zoo tsis tuaj yeem muab rau cov ntsia hlau geometry ib leeg. Arkema piav txog nws cov kev pab cuam ua acrylicPlastistrength® CF 1158 rau cov ntawv tuab ntawm tes PVCnyob rau hauv cov nqe lus ntawm yaj lub zog, ua npuas ncauj ntom, cell homogeneity thiab nto tiav. Qhov ntawd yog ib qho tseem ceeb ceeb toom thaum qhia cov khoom siv: kev hloov pauv tuaj yeem hloov qhov tshwm sim txawm tias cov khoom siv hlau nyob ib yam.
| Cov ntaub ntawv muab | Dab tsi nws pab lub Hoobkas ntsuas | Cov ntsiab lus tseem ceeb |
|---|---|---|
| PVC cob thiab qhuav sib tov | Cov khoom siv geometry yuav tsum ua | Qib, kev npaj thiab sib xws ntawm cov khoom siv |
| Filler | Dispersion xav tau thiab kev sib tham txog hnav-tiv thaiv | Hom, qib, thauj khoom thiab seb cov no puas yuav hloov |
| Regrind | Variation nyob rau hauv qhov tseeb pub | Tau qhov twg los, kev faib ua feem, particle mob thiab tswj kev kis kab mob |
| Kev pab cuam thiab tshuab tshuab | Lub hauv paus formulation rau lub hom phiaj ua npuas ncauj zoo | Cov qib kawm thiab ntau npaum li cas rau daim ntawv qhia kev sim pom zoo |
| board tiav | Qhov tshwm sim uas suav tias yog qhov tsim nyog | Thickness, dav, ntom, nto yuav tsum tau thiab siv kawg |
Peb kuj yuav nug seb qhov kev txiav txim npog ib qho khoom ruaj khov lossis kev hloov pauv tsis tu ncua ntawm pawg thawj coj. Ib qho qauv xaiv nyob ib ncig ntawm ib daim ntawv qhia yuav tsum tsis txhob ntsiag to ua lus cog tseg rau txhua daim ntawv qhia cov nroj tsuag yuav khiav tom qab.
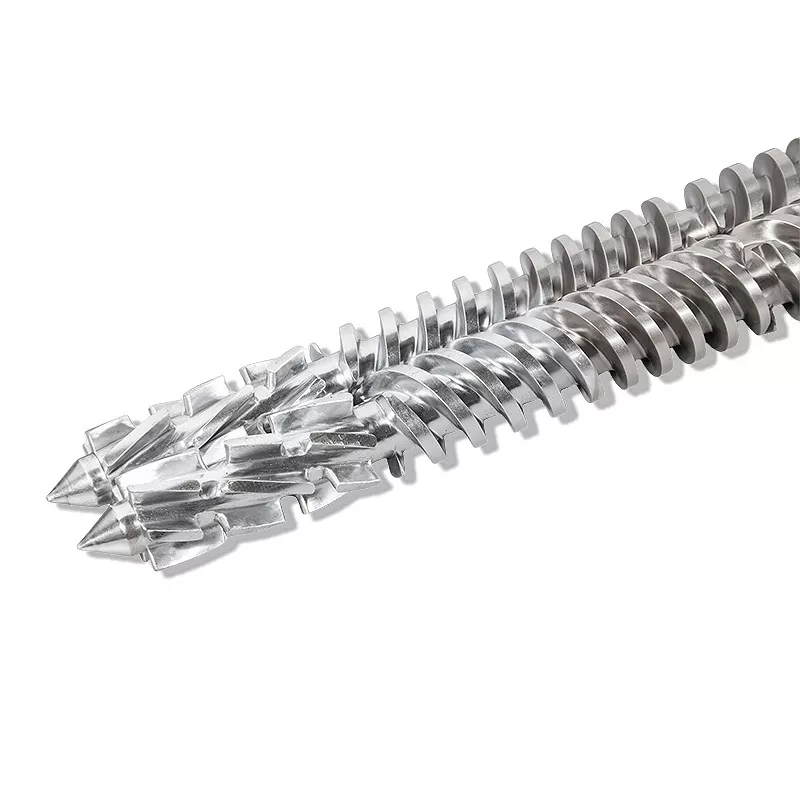
Ib tug txoj kab uas hla yog ib tug siv, tsis yog ib tug hloov daim duab
PebPVC board ntau yamsuav nrog cov ntsia hlau txoj kab uas hla hauv millimeters:
| Muaj txoj kab uas hla (mm) | |||
|---|---|---|---|
| 45/90 ib | 45/100 ib | 51/105 ib | 55/110 ib |
| 58/124 ib | 60/125 | 65/120 | 65/132 ib |
| 68/143 ib | 75/150 ib | 80/143 ib | 80/156 ib |
| 80/172 ib | 92/188 ib | 105/216 ib | 110/220 ib |
Ib qho kev thov rau "65/132" tseem tawm ntawm qhov ntev ua haujlwm, taper, txuas txuas thiab chim cuam tshuam tsis tau txhais. Paub meej tias lub tshuab tsim thiab qauv, tom qab ntawd sib piv cov duab sib dhos ua tiav. Xws li kev sib hloov thiab ntsia hlau phasing, pub qhib, qhov chaw qhov chaw, cov ntsiab lus flange, thiab cov cua sov thiab cua txias.
Rau kev hloov pauv, nug tus neeg muag khoom kom paub seb qhov ntev npaum li cas los ntawm daim duab qub thiab qhov twg tau ntsuas los ntawm kev siv los ua ke. Qhov kev sib txawv ntawd tseem ceeb ntawm qhov chaw hnav. Peb yuav tsis tso ib qho kev sib tw tshiab los ntawm daim ntawv teev npe thiab daim duab sab nraud ib leeg.
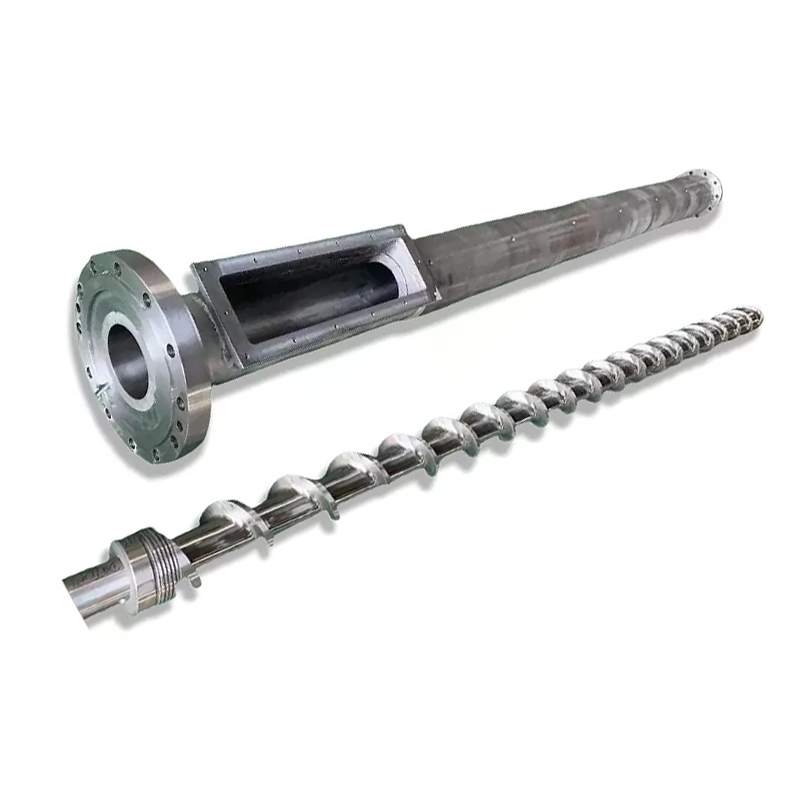
Lwm daim ntawv thov kuj xav tau lawv tus kheej luv luv. PebPVC ntawv conical twin ntsia hlau chimyog ib qho khoom sib cais; daim ntawv qhia PVC tsis tsim kom muaj kev sib hloov nrog lub rooj sib txoos ua npuas ncauj. Siv covconical twin ntsia hlau chim qebtxhawm rau txheeb xyuas daim ntawv thov, tom qab ntawd lees paub qhov kos duab tshwj xeeb.
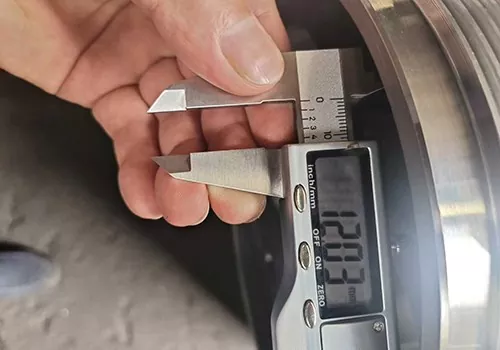
Qhia qhov chaw tiv thaiv hnav mus
Rau peb PVC board ntsia hlau chim, lub hauv paus khoom specification muaj xws li 38CrMoAlA. Cov ntaub ntawv kho mob uas muaj muab rau cov neeg yuav khoom ib qho pib taw qhia rau kev sib piv kev tsim kho:
| Khoom | Nanhaiya PVC board specification | Yuav ua li cas los daws qhov kev txiav txim |
|---|---|---|
| Cov khoom siv hauv paus | 38CrMoAlA | Cov ntaub ntawv txheeb xyuas cov ntaub ntawv thiab cov ntaub ntawv traceability |
| Tempering hardness | HB260-290 | Kev tshuaj ntsuam xyuas thiab tshaj tawm |
| Nitriding hardness | HV900-1100 | Txoj kev ntsuas thiab ntsuas qhov chaw |
| Nitriding qhov tob | 0.5-0.8 hli | Kho qhov chaw thiab kev txheeb xyuas qhov tob |
| Nitriding brittleness | ≤ Qib 1 | Txoj kev ntsuam xyuas thiab cov ntaub ntawv lees paub |
| Kev ncaj | 0.015 hli / m | Drawing datum thiab soj ntsuam txoj kev |
| Bimetal hardness | HRC56-65 | Xaiv cov alloy thiab qhov chaw tiv thaiv |
| Bimetal qhov tob | 2.0-3.0 hli | Txheej txheej thiab cov xwm txheej tiav |
Cov txiaj ntsig no suav nrog cov khoom sib txawv thiab kev tsim kho. HV nitriding hardness thiab HRC bimetal hardness tsis yog tus lej los qhia ncaj qha rau ib leeg. Ib txheej txheej txheej sib sib zog nqus kuj tsis, los ntawm nws tus kheej, tsim kom muaj kev pabcuam-lub neej multiplier.
Peb cov khoom siv bimetal siv cov nickel-raws li alloy ntxiv rau tungsten alloy, nrog cov alloy npog ntau dua 400 hli ntev thiab qhov tob ntawm 2-3 hli. Rau kev yuav khoom, nug seb qhov twg ntawm cov ntsia hlau lossis lub thoob tau txais kev tiv thaiv ntawd. Lo lus "bimetallic" ib leeg tawm ntau qhov chaw rau ob nqe lus los piav txog qhov sib txawv.
Thaum peb yuav khaws nitriding hauv kev sib piv
Yog hais tias lub rooj sib txoos nitrided uas twb muaj lawm tau xa tuaj yeem hnav lub neej raws li daim ntawv qhia npaj, nws tseem yog tus neeg sib tw paub zoo. Sib piv nws cov nqi hloov pauv thiab qhov cuam tshuam rau kev kaw nrog cov kev xaiv uas tau thov. Muaj tsawg tus nqi them rau qhov kev txhim kho saum npoo yam tsis paub txog qhov ua tsis tiav nws txhais tau li cas.
Thaum peb yuav ntsuas qhov kev tsim kho bimetal
Cov ntaub ntawv hnav khaub ncaws, hloov pauv lub luag haujlwm lossis rov hloov dua ntawm tib qhov chaw ua haujlwm muab kev sib tham kom ruaj khov. Muab qhov chaw hnav ntawm ib sab ntawm cov ntawv thov alloy thiab nug cov chaw tsim khoom los piav qhia qhov sib tw. Khaws qhov sib npaug thiab sib xyaw ua ke ntawm cov khoom hauv kev tshuaj xyuas; hloov qhov kev kho saum npoo tsis tsim kom muaj kev sib dhos kom raug.
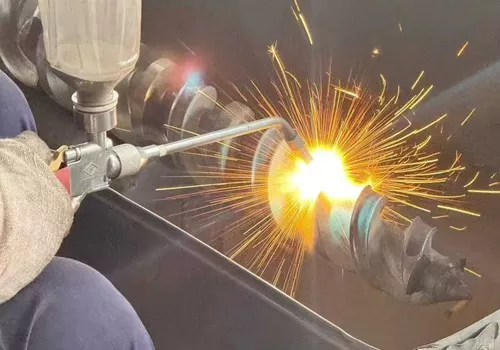
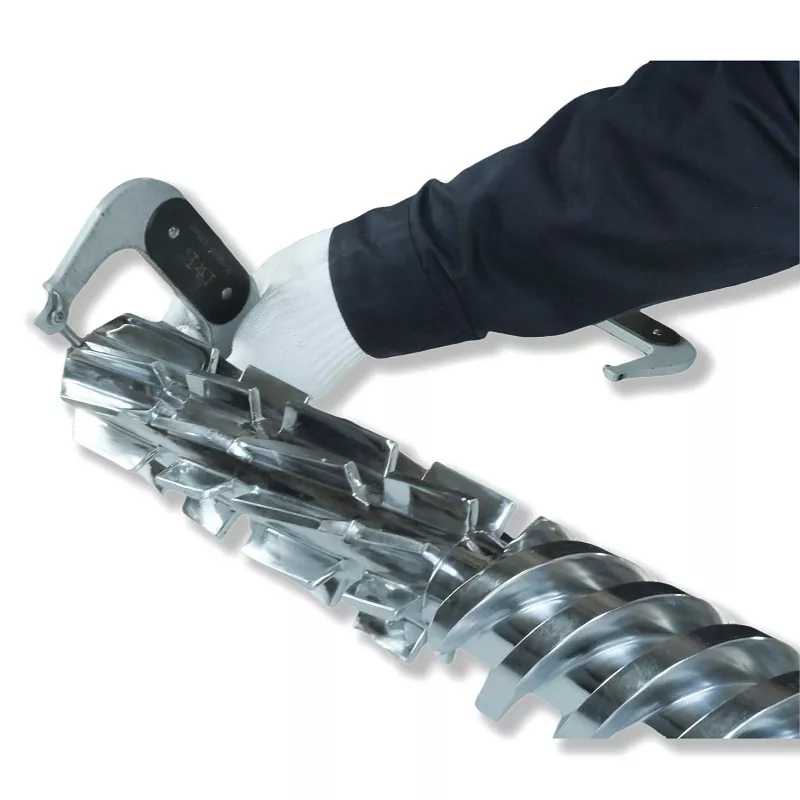
Ua ntej liam cov ntsia hlau, tsim kom muaj cov ntaub ntawv sib piv
Ib qho chaw ntxhib, cov hlwb tsis sib xws lossis cov khoom poob yog vim li cas los tshawb xyuas. Nws tsis txheeb xyuas qhov ua tsis tiav. Pib los ntawm kev sib piv cov kev khiav tam sim no nrog rau qhov kev ua tau zoo ua ntej: daim ntawv qhia, pub khoom noj, ntsia hlau ceev, kub, thauj khoom, siab qhov ntsuas, thiab cov txiaj ntsig tiav.
Peb yuav siv cov tshev hauv qab no los txiav txim seb qhov kev nug hloov pauv puas txaus siab los ntawm cov ntaub ntawv txaus. Lawv yog cov kev tshawb nrhiav sai, tsis yog kev kuaj mob los ntawm cov tsos mob ib leeg.
| Kev soj ntsuam | Thawj qhov sib piv | Cov ntaub ntawv pov thawj zoo rau tus neeg muag khoom |
|---|---|---|
| Board density los yog hlwb hloov tom qab ib daim ntawv qhia kho dua | Sib piv cov resin, additives, regrind thiab cov chaw khiav hauj lwm | Cov zaub mov qub thiab tshiab, cov qauv kuaj thiab cov ntaub ntawv tsim khoom |
| Cov zis deteriorates nyob rau hauv ib tug yav tas los ruaj khov lub luag hauj lwm | Xyuas seb cov khoom noj thiab kev ua haujlwm puas tseem sib piv | Cov ntaub ntawv sib txawv ntxiv rau daim ntawv qhia lub hau thiab lub thoob |
| Qhov chaw zoo hloov pauv yam tsis muaj kev hloov pauv daim ntawv qhia pom tseeb | Txheeb xyuas cov xwm txheej uas tau sau tseg thiab lwm cov kab, suav nrog cov tuag | Cov duab tsis zoo, lub sijhawm thiab kev saib xyuas keeb kwm |
| Pom tau qhov qhab nia lossis qhov teeb meem xav tias haum | Muaj cov neeg ua haujlwm tsim nyog tshawb xyuas qhov sib dhos sib dhos raws li lub tshuab ua haujlwm tu | Cov duab qhov chaw, kev ntsuas interface thiab keeb kwm sib dhos |
Yog tias koj npaj siab yuav khaws lub thoob qub thiab hloov cov ntsia hlau nkaus xwb, xav tau kev ntsuam xyuas ntawm lub thoob sab hauv. Ntsuas ob qho tib si mating Cheebtsam ntawm qhov chaw uas tau hais tawm tsam daim duab. Txwv tsis pub cov screws tshiab tuaj yeem nkag mus rau hauv lub rooj sib txoos uas nws qhov teeb meem tshem tawm tseem tsis tau daws.
Pom zoo rau kev tsim khoom ntawm pawg thawj coj ua ntej kev txiav txim
Sib cais kev lees txais los ntawm kev lees txais ntau lawm. Thawj qhov kev kuaj xyuas seb tus neeg muag khoom puas tau ua lub rooj sib dhos. Qhov thib ob kuaj xyuas kev ua tau zoo ntawm txoj kab pom zoo nrog cov khoom pom zoo. A dimensional inspection cannot prove finished-board density, and a short run with an easier recipe cannot demonstrate your intended duty.
- Pom zoo cov duab kho dua tshiab, cov khoom siv, kev kho mob, tiv thaiv qhov chaw thiab cov ntaub ntawv tshuaj xyuas ua ntej tsim khoom.
- Txhais daim ntawv qhia kev sim thiab sau cov khoom noj tiag tiag. Hais tias leej twg muab cov khoom siv thiab seb qhov kev sim no nyob ntawm tus neeg muag khoom lub chaw lossis koj cov nroj tsuag.
- Pom zoo ntawm lub rooj tsavxwm thickness thiab dav, txoj kev ntsuas qhov ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom tshuab
- Txhais qhov kev lees paub ntawm qhov chaw thiab cell-zoo siv cov qauv kev pom zoo los yog cov qauv sau. suav nrog cov kev cai downstream uas cuam tshuam rau lub rooj tsavxwm kawg siv.
- Sau cov khoom muag muag nrog rau kev ua haujlwm thiab cov khoom tsis lees paub. Pom zoo rau lub sijhawm ntsuas ruaj khov es tsis txiav txim siab lub sijhawm ntev.
Peb yuav ceev faj txog kev lees txais daim duab tso zis ntau dua yog tias nws tuaj nrog lub rooj tsavxwm uas tsis tuaj yeem ua tiav ntawm tus neeg yuav khoom los yog qhov xav tau ceev. Qhov kev txiav txim yuav tsum ua kom qhov kev sib pauv tawm meej meej. Nws tseem yuav tsum tau hais tias cov khoom twg cov ntsia hlau chim tus neeg muag khoom tswj hwm thiab qhov twg nyob ntawm cov khoom siv extruder uas twb muaj lawm, tuag thiab cov khoom siv qis.
Xa luv luv lub Hoobkas tuaj yeem hais tawm tsam
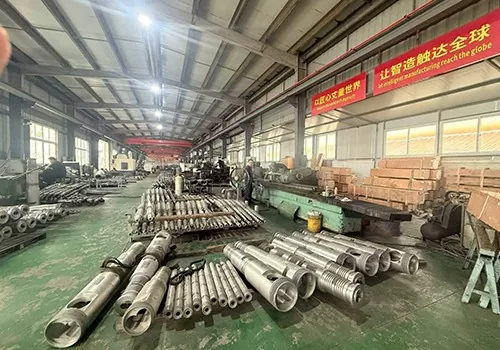
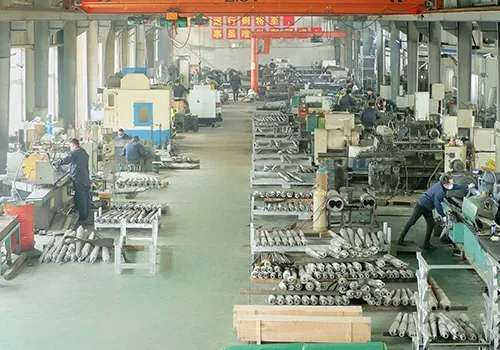
Nanhaiya txhawb OEM thiab ODM ua haujlwm rau PVC board ntsia hlau chim. Pebcov khoom siv ntau lawmsuav nrog CNC lathes muaj peev xwm ntawm machining workpieces mus txog 6 meters ntev thiab tsib-axis machining chaw rau complex davhlau thiab flange lug. Cov peev txheej no pab piav qhia peb qhov kev tsim khoom; daim duab pom zoo tseem yog lub hauv paus rau koj qhov kev txiav txim tshwj xeeb.
Txuas cov hauv qab no rau koj qhov kev nug:
- Lub tshuab tsim, qauv, daim duab kos npe thiab daim duab sib dhos tam sim no.
- Txawm hais tias qhov no yog kev hloov pauv zoo li, kev hloov kho dua tshiab lossis kev hloov ntawm pawg thawj coj.
- Daim ntawv qhia cov ntsiab lus los yog cov ntsiab lus pom zoo, suav nrog muab tub lim thiab rov ua dua.
- Tam sim no thiab lub hom phiaj board qhov ntev, qhov ntom ntom thiab cov khoom muag muag.
- Hnav kev ntsuas, cov duab tsis xws luag thiab cov ntaub ntawv ua haujlwm cuam tshuam.
- Cov ntaub ntawv tshuaj xyuas yuav tsum tau ua, cov txheej txheem sim thiab cov sij hawm hloov pauv.
Yog tias daim duab ploj lawm, txheeb xyuas qhov ntawd hauv thawj cov lus thiab xa cov kev ntsuas muaj. Tom qab ntawd peb tuaj yeem tham txog dab tsi cov ntaub ntawv tseem xav tau rau kev hais lus. Peb cov khoom txhawb nqa PVC board suav nrog kev taw qhia kev teeb tsa, kev daws teeb meem thiab kev saib xyuas cov lus pom zoo; txhais cov kev txhawb nqa uas xav tau rau koj kaw hauv qhov kev txiav txim.
Sib tham txog koj li PVC ua npuas ncauj board hloov nrog Nanhaiya
Xa koj lub taub hau lub taub hau kos duab, cov ntsiab lus ntawm kev tsim thiab cov teeb meem koj xav daws. Qhia rau peb seb qhov tseem ceeb yog rov qab kho lub luag haujlwm uas twb muaj lawm lossis hloov kho lub rooj sib txoos rau lwm lub rooj tsavxwm.
Xa cov duab kos rau cov lus haisSaib PVC board ntsia hlau chimSib tham hauv WhatsApp
Zhoushan Nanhaiya Yas Machinery Co., Ltd.
Email:info@nhyscrew.com ib
Xov tooj:+86-13505809643| Txawb:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Suav.
Lub tuam txhab tiv tauj cov ntsiab lus
Cov lus nug uas nquag nug
Puas yog tib lub taub hau taub hau txaus los xaj kom hloov?
Tsis yog. Paub meej tias cov ntsia hlau thiab lub thoob kos duab, ua haujlwm ntev, taper, ncej txuas, kev sib hloov thiab phasing, flange, pub qhib, qhov cua thiab cua sov layout. Ib txoj kab uas hla sib txuam yog qhov pib siv, tsis yog pov thawj ntawm kev sib hloov.
Yuav tsum txhua PVC ua npuas ncauj kab noj hniav siv lub bimetallic ntsia hlau chim?
Tsis yog. Sib piv cov qauv tsim, cov qauv siv tiag tiag, kev tsim cov dej num thiab cov nqi hloov pauv. Kev tsim kho nitrided tseem yog tus neeg sib tw thaum lub neej hnav tam sim no tau txais. Ntsuam xyuas kev tiv thaiv bimetal thaum cov ntaub ntawv coj los ua pov thawj nws cov nqi, thiab qhia qhov chaw tiv thaiv thiab qhov tob.
Lub taub hau taub hau tshiab puas tuaj yeem lav qhov ua npuas ncauj qis dua?
Tsis yog. Ua npuas ncauj ntom kuj nyob ntawm kev tsim, kev pab cuam, tshuab tshuab thiab kev ua haujlwm. Agree on the recipe, board dimensions, density test method and acceptable output before making a performance commitment.
Yam khoom thiab cov ntaub ntawv kho mob dab tsi Nanhaiya muab rau PVC board ntsia hlau chim?
Peb PVC pawg thawj coj saib muaj xws li 38CrMoAlA, tempering hardness HB260-290, nitriding hardness HV900-1100 thiab nitriding tob 0.5-0.8 hli. Lub bimetal specification muaj xws li HRC56-65 hardness thiab 2.0-3.0 hli qhov tob. Qhov kev txiav txim yuav tsum txheeb xyuas cov kev tsim kho uas tau xaiv thiab qhov chaw npog.
Kuv puas tuaj yeem hloov cov screws thiab khaws lub thoob qub?
Tsuas yog tom qab kev soj ntsuam xyuas kom paub tseeb tias lub chim thiab nws cov interfaces nyob twj ywm haum rau cov hloov screws. Thov ib daim ntawv qhia kev hnav ris tsho thiab ib qho kev ntsuam xyuas ntawm cov khoom sib dhos. Daim duab sab nraud tsis tuaj yeem tsim kev tshem tawm sab hauv.
Kuv yuav xa dab tsi rau Nanhaiya rau kev hais lus?
Xa lub tshuab nameplate, ntsia hlau thiab chim drawings, formulation los yog ib tug pom zoo formulation cov ntsiab lus, board qhov ntev thiab ceev lub hom phiaj, tam sim no cov ntaub ntawv kev khiav hauj lwm, hnav ntsuas thiab cov kev npaj txais. Qhia seb koj puas xav tau kev hloov pauv zoo li lossis hloov pauv hauv lub luag haujlwm tsim khoom.