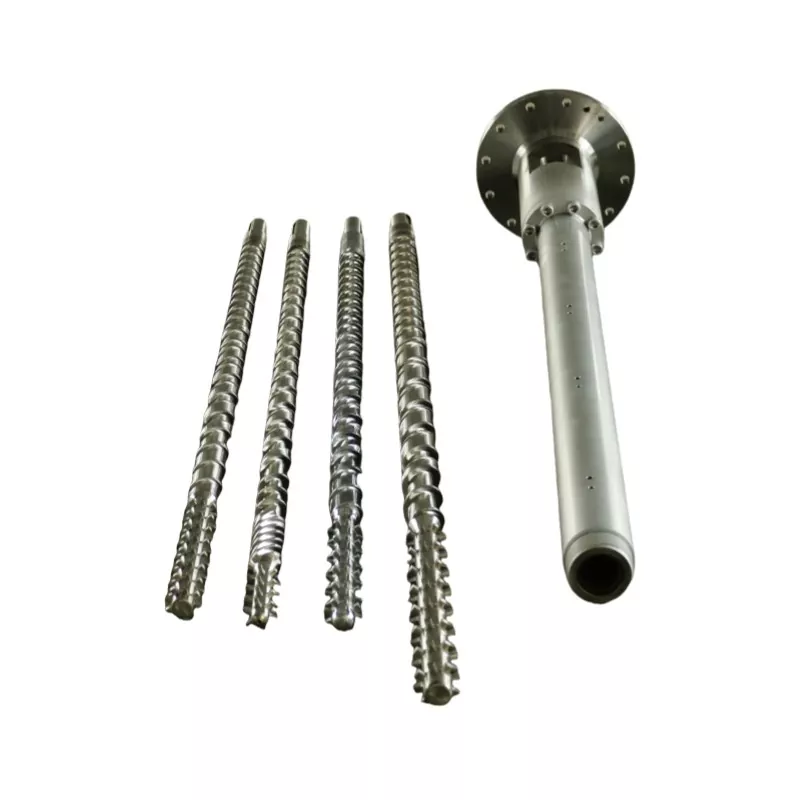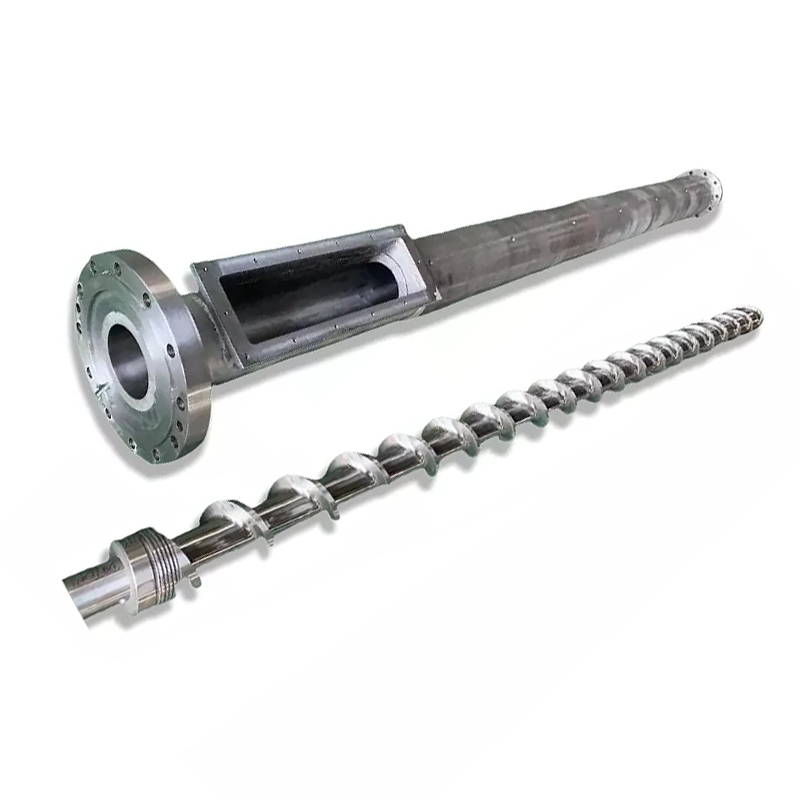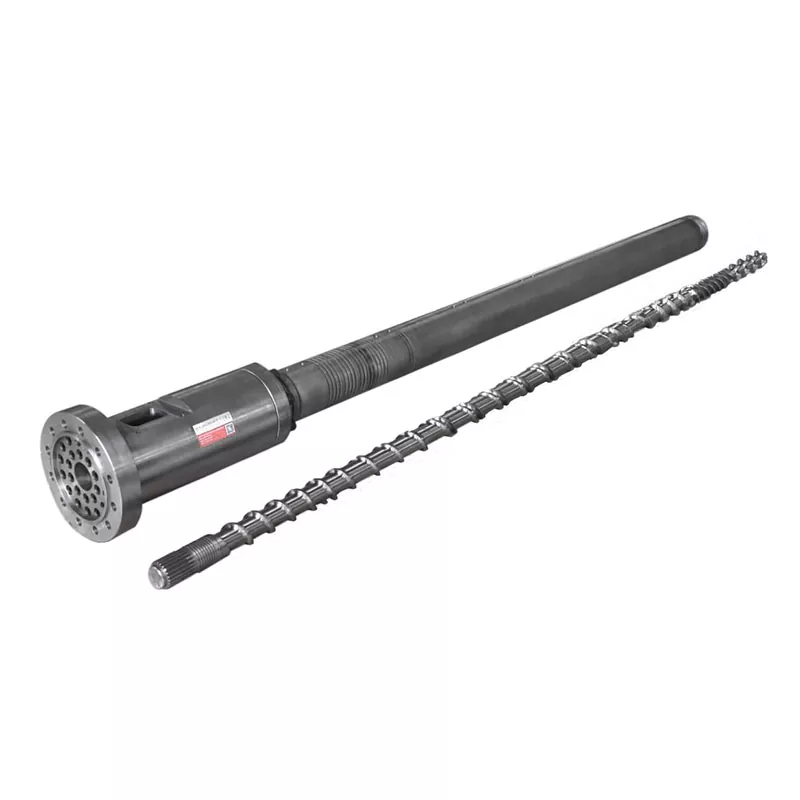
Txhaj ntsia hlau L / D pivyog ua hauj lwm ntev muab faib los ntawm txoj kab uas hla, thiab feem ntau txhaj screws khiav 18: 1 rau 25: 1. Nov yog qhov tsis muaj daim ntawv qhia tshwj xeeb qhia rau koj: koj tsis tuaj yeem hloov L / D ntawm lub tshuab koj twb muaj lawm. Qhov ntev yog tsau los ntawm lub thoob. Qhov koj tuaj yeem hloov tau yogntsia hlau txoj kab uas hla, thiab nyob rau hauv ib lub thoob ruaj khov uas ib qho kev xaiv txav L / D, lub peev xwm txhaj tshuaj, thiab txhaj tshuaj ua ke, nyob rau hauv cov lus qhia. Ib lub hau me me ua rau L / D siab dua, txhaj tshuaj me dua, thiab siab dua. Sib piv qhov kev lag luam rau koj cov resin thiab koj feem, thiab feem ntau L / D cov lus nug teb lawv tus kheej.
Qhov L / D Ratio txhais tau li cas ntawm Kev Txhaum Ntsia Hlau
L / D yog qhov ntev ua haujlwm ntawm cov ntsia hlau (L) faib los ntawm nws sab nraud txoj kab uas hla (D). Ib tug ntsia hlau 22 lub sij hawm ntev dua nws dav muaj L / D ntawm 22: 1.
Qhov ratio scale nrog loj. Lub 40 hli ntsia hlau ntawm 22: 1 muaj qhov ntev ua haujlwm ntawm 880 hli. Ib qho 80 mm ntsia hlau ntawm 22: 1 yog 1,760 mm ntev. Tib qhov sib piv, cov tshuab sib txawv heev.
Qhov piv tau piav qhia yog dab tsintau npaum li cas khiav cov ntsia hlau yuav tsum ua nws txoj hauj lwm. Kev pub mis, melting, thiab ntsuas txhua yam tshwm sim raws qhov ntev. Ntau qhov ntev txhais tau tias muaj peev xwm yaj ntau dua thiab sib xyaw ntau dua. Tsawg ntev txhais tau tias tsawg dua ntawm ob qho tib si, thiab tsawg lub sij hawm rau cov khoom los zaum kub.
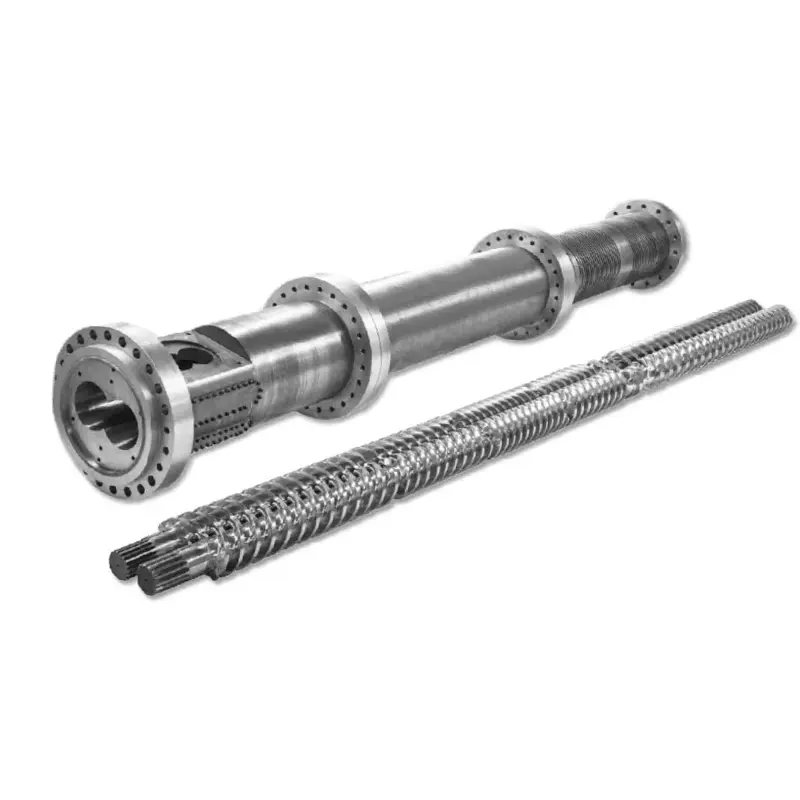
Feem ntau cov kev txhaj tshuaj ntswj av ntawm 18: 1 thiab 25: 1, nrog 20: 1 txog 22: 1 cov hauv av ntawm cov tshuab siv dav dav. Daim ntawv qhia ncej npog tag nrho daim duab hauv pebtxhaj tshuaj molding ntsia hlau chim qhia.
Vim li cas txhaj L/D luv dua li Extrusion L/D
Extruders feem ntau khiav 25: 1 txog 33: 1. Txhaj screws nyob luv, thiab yog vim li cas yog lub voj voog, tsis yog kev lig kev cai.
Ib qho extruder ntsia hlau tig tsis tu ncua. Cov khoom nkag mus rau ntawm ib qho kawg, txav mus los, thiab tawm mus rau lwm qhov. Tsis muaj dab tsi tos.
Ib qho kev txhaj tshuaj ntsia hlau ua haujlwm hauv qhov tawg. Nws rotates rau plasticize ib txhaj, retracts, ces nres. Nws txhaj, thiab pwm txias. Nyob rau hauv tas li ntawd, lub melted twb nyob rau hauv lub chim nyob twj ywm thiab nyob twj ywm kub.
Qhov kev tos ntawd yog qhov sib txawv tag nrho. Lub thoob ntev tuav ntau yaj, thiab ntawm lub tshuab txhaj tshuaj, ntau yaj txhais tau tias ntau cov khoom tos los ntawm ntau lub voj voog. Rau lub tshav kub-rhiab heev resin, ntev ntev tsis muaj peev xwm ntxiv. Nws yog keeb kwm thermal ntxiv.
Yog li kev txhaj tshuaj tsim sib npaug ntawm lub peev xwm melting tiv thaiv lub sijhawm nyob, thaum extrusion feem ntau tsuas yog yuav lub peev xwm melting.
Yam Tsis Muaj Neeg Qhia Koj: Koj Hloov Tsis Tau L/D
Cov lus hais txog L/D tham zoo li koj tuaj yeem xaiv tus lej. Ntawm lub tshuab koj twb muaj lawm, koj tsis ua.
L yog kho los ntawm lub thoob.Lub thoob yog lub tshuab ua haujlwm siab bolted rau hauv lub tshuab thav duab, nrog nws cov cua sov zones, pub caj pas, thiab mounting tag nrho ua nyob ib ncig ntawm ib ntev. Tsis muaj leej twg ua lub thoob ntev.
Yog li tsuas yog qhov sib txawv ntawm sab laug hauv L / D yog D, lub taub hau taub hau. Hloov txoj kab uas hla, thiab qhov sib piv hloov nrog nws, vim hais tias qhov ntev saum kab tsis txav.
Qhov no yog vim li cas cov neeg tsim tshuab sau ob lossis peb lub taub hau taub hau rau tib lub tshuab. Lawv tsis muab peb qhov loj me rau koj. Lawv tab tom muab peb cov ntsiab lus rau koj ntawm kev sib pauv hloov pauv, thiab qhov loj me tsuas yog ib qho ntawm cov khoom txav.
Screw Diameter: Lub Ncauj uas txav txhua yam
Hauv ib lub thoob ruaj khov, ib qho kev xaiv txav plaub yam ib zaug. Nkag siab cov lus no thiab koj nkag siab txog kev txhaj tshuaj L/D.
| Yog tias koj xaiv ib ... | Lub taub hau me me | Cov ntsia hlau loj dua |
|---|---|---|
| L/D ratio | Siab dua(L tib yam, me dua D) | qis(lwm L, loj dua D) |
| Kev txhaj tshuaj muaj peev xwm | Me me(tsawg ntim ib mm ntawm stroke) | Loj dua |
| Txhaj siab muaj | Siab dua( tib lub zog ntawm thaj chaw me me) | qis |
| Melting muaj peev xwm ib txhaj | Zoo dua(L / D ntau dua rau cov khoom siv tsawg) | Tsawg dav dav |
| Lub sijhawm nyob rau ib feem | luv dua(Kev txhaj tshuaj siv ntau dua ntawm lub thoob me me) | Ntev dua |
| Cov khaub ncaws | Me me precision qhov chaw, nyias phab ntsa, high-viscosity thiab kub-rhiab resins | Kev txhaj tshuaj loj, cov khoom lag luam resins, tuab ntu |
Nyeem cov kab siab dua, vim nws txiav txim siab ua haujlwm ntau dua li cov neeg xav tau. Lub tshuab hydraulic lossis hluav taws xob tsav xa ib lub zog ruaj khov rau sab nraub qaum ntawm lub hau. Siab yog quab yuam faib los ntawm cheeb tsam. Cov ntsia hlau me me muaj lub ntsej muag tsawg dua, yog li tib lub zog ua kom muaj zog ntau dua.
Tias yog vim li cas nyias-phab ntsa thiab high-viscosity ua hauj lwm feem ntau tsaws ntawm cov ntsia hlau me me: nws tuaj yeem thawb yaj mus rau hauv cov kab noj hniav nruj uas cov ntsia hlau loj tsis tuaj yeem sau. Qhov siab dua L / D uas los nrog nws yog qhov nyiaj ntxiv, tsis yog qhov sib txawv.
Thiab nyeem kab tsev nyob ib yam nkaus. Nws yog ib qho uas ntsiag to txiav txim siab seb koj lub PC yellows.

L/D cuam tshuam li cas txhaj koob tshuaj tivthaiv
nruj me ntsis, L / D tsis teeb qhov loj me. Txoj kab uas hla thiab mob stroke ua: qhov ntim txhaj tshuaj yog qhov ntsia hlau qhov chaw hla qhov sib npaug ntawm qhov nws mus deb npaum li cas.
Tab sis ntawm lub tshuab tiag tiag koj tsis tuaj yeem cais lawv, vim tias tib txoj kab uas hla uas teev koj qhov kev txhaj tshuaj kuj teev koj L / D. Xaiv cov ntsia hlau me me rau qhov me me, thiab koj tau xaiv L / D siab dua nyob rau tib lub sijhawm.
Qhov tshwm sim yog qhov zoo siab. Cov ntsia hlau uas muab rau koj qhov kev txhaj tshuaj me me kuj tseem ua rau koj ntau dua melting ntev ib gram ntawm cov khoom thiab siab dua txhaj tshuaj. Peb cov khoom no haum rau tib txoj haujlwm, uas yog vim li cas kev lag luam ua haujlwm huv si ntau dua li tsis tau.
Qhov twg nws tsis zoo siab yog thaum koj yuam ib feem mus rau qhov tsis ncaj ncees lawm ntsia hlau. Khiav ib qho me me ntawm cov ntsia hlau loj loj thiab koj tau txais qhov phem tshaj plaws ntawm ob qho tib si: qhov qis L / D, lub thoob loj loj uas cuam tshuam rau koj qhov kev txhaj tshuaj, thiab cov khoom siv los ntawm tshav kub mus ntev heev.
Lub Sijhawm Chaw Nyob: Cov Killer Zoo Koj tuaj yeem suav
Lub sij hawm nyob yog ntev npaum li cas ib daim ntawm cov polymer nyob kub hauv lub thoob ua ntej nws txhaj tshuaj. Nws yog tus lej qis tshaj plaws hauv kev txhaj tshuaj molding, thiab koj tuaj yeem kwv yees nws hauv peb caug vib nas this.
Lub sijhawm nyob hauv ≈ (lub peev xwm txhaj tshuaj ÷ koj qhov txhaj tshuaj loj) × lub sijhawm voj voog
Ob leeg muaj peev xwm nyob rau hauv tib units. Siv lub peev xwm txhaj tshuaj los ntawm lub tshuab ntsuas.
Ua piv txwv. Lub tshuab ntsuas ntawm 200 g ntawm kev txhaj tshuaj muaj peev xwm, khiav 20 g ib feem ntawm 30-thib ob lub voj voog. Qhov piv yog 10, yog li lub yaj zaum ntawm kwv yees li kaum lub voj voog. Lub sij hawm nyob yog li ntawm 300 vib nas this, lossis tsib feeb.
Tsib feeb ntawm qhov kub kub yog lub sijhawm ntev rau PC, POM, PET, lossis PVC. Tsis muaj dab tsi hais txog koj qhov teeb meem tsis raug. Qhov tsuas yog me me rau lub thoob, thiab cov khoom siv ua noj thaum nws tos nws tig.
Tam sim no txav txoj haujlwm ntawd mus rau ib qho me me. Lub peev xwm txhaj tshuaj poob rau, hais, 80 g. Tib 20 g ib feem tam sim no siv ib feem peb ntawm lub thoob, lub yaj zaum ntawm plaub lub voj voog es tsis txhob kaum, thiab lub sij hawm nyob hauv poob rau kwv yees li ob feeb.
Koj hloov tsis tau setpoint. Koj hloov lub taub hau taub hau, thiab qhov teeb meem degradation mus nrog nws.
20-80% Shot Capacity Bthiab
Feem ntau hais txog kev lag luam kev taw qhia yog kom koj qhov chaw txhaj tshuaj nyob nruab nrab ntawm kwv yees li 20% thiab 80% ntawm lub tshuab txhaj tshuaj muaj peev xwm. Paub meej tias cov qhab tiv thaiv koj lub tshuab phau ntawv, tab sis cov logic tom qab nws tuav txhua qhov chaw.
Hauv qab bthiab, nyob lub sij hawm khiav ntev. Cov khoom ua rau ntau dhau mus los ntawm tshav kub, thiab kub-rhiab resins degrade. Qhov no yog qhov tsis ua tiav cov qauv saum toj no catches.
Saum lub bthiab, ob yam tawg. Tsis muaj lub thoob txaus los tuav lub cushion kom zoo, yog li kev ntim khoom tau txais kev txhaj tshuaj tsis sib haum. Thiab cov ntsia hlau muaj tsawg lub sij hawm thiab ntev kom yaj ib tug yuav luag tag nrho cov thoob ntawm cov khoom, yog li melting zoo raug kev txom nyem raws nraim thaum koj nug feem ntau ntawm nws.
Av nyob rau hauv nruab nrab ntawm lub band thiab lub tshuab muaj chaw ua hauj lwm. Yog tias koj qhov chaw zaum sab nraum nws, qhov kho kom raug yog lub taub hau sib txawv, lossis lub tshuab sib txawv, tsis yog cov txheej txheem kev teeb tsa.
L/D cuam tshuam li cas Melt Quality
Ntev yog melting muaj peev xwm, thiab melting muaj peev xwm yog zoo.
Ntau L / D muab ntau dua melting.Cov khoom pellets muaj ntxiv mus tawm tsam cov phab ntsa kub, yog li tsawg dua ntawm lawv muaj sia nyob raws li unmelts. Hard specks thiab lens-shaped inclusions nyob rau hauv ib feem yog melting tsis ua hauj lwm, thiab ntev fights lawv.
Ntau L / D muab ntau homogeneous yaj.Qhov kub thiab txias txawm tawm, xim thiab muab tub lim faib tau zoo dua, thiab cov yaj tuaj txog ntawm lub nplhaib kos yog zoo ib yam los ntawm kev txhaj tshuaj mus rau txhaj. Qhov ntawd qhia tau tias yog lub qhov rais txheej txheem dav dua.
Ntau L / D kuj tseem muab cov keeb kwm thermal ntau dua.Tib qhov ntev uas yaj tag kuj tuav cov khoom ntev dua, thiab rau PVC, PC, POM, thiab PET, uas yog tus nqi, tsis muaj txiaj ntsig.
Yog li melt quality tsis yog ib rooj plaub ntawm ntau yog zoo dua. Nws yog qhov sib npaug: ntev txaus kom yaj tag nrho, tsis yog ntau lub thoob ntim uas cov khoom siv tos ntev heev los siv. Thaum lub peev xwm melting yog koj qhov kev txwv tshwj xeeb, lub qhov rooj thaiv qhov rooj tsa nws yam tsis tau ntxiv ib millimeter ntawm chim.
Xaiv L/D thiab txoj kab uas hla los ntawm Resin thiab Part
Muab cov kev lag luam ua ke thiab qhov kev xaiv poob tawm ntawm cov resin thiab ib feem.
| Koj qhov xwm txheej | Lean rau | Vim li cas |
|---|---|---|
| Me me, nyias-walled precision qhov chaw | Cov ntsia hlau me me, siab dua L / D | Kev txhaj tshuaj ntau dua ua rau cov ntu nyias; zoo melting ib gram; chaw nyob luv |
| Thaum tshav kub kub-sensitive resin (PC, POM, PET, PVC) | Cov ntsia hlau me me rau kev txhaj tshuaj; luv luv kawg ntawm L / D bthiab | Lub sijhawm nyob yog tus yeeb ncuab. Khaws qhov txhaj tshuaj loj txheeb ze rau lub thoob muaj peev xwm |
| High-viscosity engineering cob | Cov ntsia hlau me me, siab dua L / D | Xav tau lub siab sau thiab ntev kom yaj kom huv si |
| Kev txhaj tshuaj loj, cov khoom siv cob (PE, PP, PS) | Cov ntsia hlau loj dua, qis dua L / D | Muaj peev xwm ua tau; cov resins no tolerates lub melting ntev |
| Thick-walled qhov chaw, qeeb voj voog | Cov ntsia hlau loj dua, saib chaw nyob | Lub voj voog ntev ua rau lub sijhawm nyob. Recalculate ua ntej cog lus |
| Iav-filled los yog abrasive compound | Txoj kab uas hla ntawm ib feem; hloov covnto | L/D ua raws li ntu. Cov lus teb hnav yog bimetallic bore, tsis yog qhov sib txawv ntev |
| Unmelts ntawm cov zis siab | Tib txoj kab uas hla; barrier ntsia hlau | Koj xav tau lub peev xwm melting, tsis kav ntev. Lub thoob tsis hloov lawm |
Nco ntsoov ob kab kawg. Ob qhov teeb meem feem ntau molders coj tuaj rau peb tsis yog L / D teeb meem txhua, thiab yuav ib lub taub hau sib txawv los daws lawv cov nyiaj khib nyiab.
Feem ntau L/D yuam kev hauv Txhaj Molding
- Luam ib qho extrusion L / D.A 30: 1 tus lej los ntawm lub rooj extruder siv rau kev txhaj tshuaj ntsia hlau tsis quav ntsej txog qhov teeb meem nyob hauv lub sijhawm uas txhais tau tias txhaj tshuaj molding. Ob lub tshuab ua haujlwm sib txawv.
- Xav tias ntev dua yog qhov zoo dua.Ntev ntau dua yog meltingthiabntau thermal keeb kwm. Ntawm tshav kub-sensitive resin, qhov thib ob yeej thiab cov khoom degrades.
- Tsis quav ntsej qhov kev txhaj tshuaj rau qhov muaj peev xwm.Qhov teeb meem zoo tshaj plaws uas peb pom nyob rau hauv geometry yog ib feem me me ua noj hauv lub thoob loj. Tsis muaj leej twg kuaj nws, vim tias nws tsis nyob ntawm ib qho screen.
- Kev ntseeg L/D tuaj yeem hloov pauv ntawm lub tshuab uas twb muaj lawm.Nws ua tsis tau. Lub thoob teev L. Tsuas yog txoj kab uas hla yog koj xaiv.
- liam L/D rau qhov teeb meem yaj.Yog tias unmelts tshwm tsuas yog ntawm cov zis siab, koj lub peev xwm melting luv luv, tsis yog koj lub thoob. Lub barrier ntsia hlau kho uas nyob rau hauv tib lub chim.
- liam L/D rau qhov teeb meem hnav.Poob cov zis ntawm tib lub ntsia hlau ceev yog hnav clearance, tsis geometry. Ntsuas nws ua ntej koj rov tsim dua dab tsi.
Yuav Ua Li Cas Txiav Txim Siab Zoo
Ib tug ntsia hlau manufacturers tsim los ntawm qhov koj qhia lawv. Xa cov no, thiab txoj kab uas hla thiab geometry pom zoo raws li nram no.
- Tshuab hom, qauv, thiab tam sim no ntsia hlau taub.Daim duab kos npe npog feem ntau ntawm nws, thiab nws qhia peb qhov ntev ntawm lub thoob koj ua haujlwm sab hauv.
- Rated txhaj tshuaj muaj peev xwm ntawm lub tshuab,yog tias koj paub nws, thiab koj qhov hnyav ib feem.
- Lub sijhawm voj voog.Nrog rau ob tus lej saum toj no, lub sijhawm nyob hauv tuaj yeem suav rau koj.
- Resin, qib, thiab cov ntsiab lus muab tub lim.Qhov no tsav lub compression profile thiab kho qhov chaw ntau npaum li lub cheeb.
- Qhov tsis xws luag koj xav ploj mus.Cov ntsiab lus daj ntawm qhov chaw nyob. Unmelts taw tes ntawm melting muaj peev xwm. Kev txhaj tshuaj luv luv taw tes ntawm qhov siab lossis ntawm lub nplhaib kos. Txhua tus muaj lus teb sib txawv.
- Ib daim duab, los yog koj hnav cov ntsia hlau.Los yog cia peb tsim rau koj lub tshuab. Ib feem hnav yog ntsuas ntawm CMM cov cuab yeej rau ± 0.01 mm thiab cov duab geometry reconstructed.
Vim Li Cas Ua Haujlwm Nrog Nanhaiya
Xa peb qhov hnyav, lub sijhawm voj voog, thiab lub tshuab qauv, thiab peb yuav khiav qhov chaw nyob-lub sij hawm lej lej ua ntej peb hais koj dab tsi. Qee lub sij hawm cov lus teb yog qhov sib txawv ntawm cov ntsia hlau. Qee lub sij hawm nws yog ib qho barrier ntsia hlau hauv lub thoob koj twb muaj lawm. Qee lub sij hawm nws yog tias koj txoj haujlwm nyob ntawm lub tshuab sib txawv, thiab peb yuav hais li ntawd.
Thaum tus ntsia hlau tshiab yog cov lus teb, Nanhaiya tau uatxhaj tshuaj molding screwsthiab cov thoob rau ntau tshaj nees nkaum xyoo, nyob rau hauv 38CrMoAlA, 42CrMo, SKD-61, thiab stainless hlau, nitrided los yog bimetallic nrog ib tug 2.5-3 hli tungsten-cov kabmob alloy txheej ntawm mus txog 62 HRC qhov twg pub xav tau nws.
Peb tsim rau koj daim duab, tshuab qauv, los yog hnav qauv, nroghloovsib xws nrog cov tshuab loj loj, qhov kev txiav txim yam tsawg kawg nkaus ntawm ib txheej, thiab cov lus tsocai hauv 12 teev.
Sib ntaus yellowing, unmelts, los yog luv luv txhaj tshuaj? Xa koj lub tshuab qauv, qhov hnyav, lub sijhawm voj voog, thiab cob. Peb yuav qhia rau koj seb nws yog L / D, txoj kab uas hla, melting muaj peev xwm, los yog hnav, thiab hais lus tsis pub dhau 12 teev.
Tau txais Screw RecommendationCov lus nug nquag
Dab tsi yog qhov piv txwv L / D rau kev txhaj tshuaj molding ntsia hlau?
Feem ntau cov ntsia hlau txhaj tshuaj khiav ntawm 18: 1 thiab 25: 1, nrog 20: 1 txog 22: 1 lub hauv paus ntawm cov tshuab siv dav dav. Thaum tshav kub kub-rhiab resins nyiam qhov luv luv vim cov khoom siv sij hawm tsawg dua kub. Engineering plastics uas xav tau kom meej melting nyiam qhov ntev kawg.
Kuv puas tuaj yeem hloov L / D piv ntawm kuv lub tshuab txhaj tshuaj molding?
Tsis ncaj. Qhov ntev yog tsau los ntawm lub thoob, uas yog machined rau hauv lub tshuab. Qhov koj tuaj yeem hloov pauv yog lub taub hau taub hau, thiab vim tias L nyob twj ywm tib yam, txoj kab me me yuav muab L / D siab dua. Ib qho kev xaiv ntawd kuj hloov koj lub peev xwm txhaj tshuaj thiab muaj kev txhaj tshuaj.
Puas yog L / D piv cuam tshuam rau kev txhaj tshuaj loj?
Indirectly, thiab inseparably. Kev txhaj tshuaj ntim yog los ntawm lub taub hau taub hau thiab mob stroke, tsis yog los ntawm L / D. Tab sis ntawm ib lub thoob ruaj khov, txoj kab uas hla uas teev koj qhov kev txhaj tshuaj kuj teev koj L / D. Xaiv cov ntsia hlau me me rau kev txhaj tshuaj me me, thiab koj tau txais L / D siab dua thiab kev txhaj tshuaj siab dua tib lub sijhawm.
Kuv yuav xam lub sij hawm nyob hauv kev txhaj tshuaj molding li cas?
Faib lub tshuab ntsuas lub peev xwm txhaj tshuaj los ntawm koj qhov kev txhaj tshuaj tiag tiag, tom qab ntawd muab faib los ntawm lub sijhawm voj voog. Ib lub tshuab 200 g khiav 20 g ib feem ntawm 30-thib ob lub voj voog muab kwv yees li 300 vib nas this, lossis tsib feeb, ntawm qhov chaw nyob. Qhov ntawd yog lub sijhawm ntev los tuav PC, POM, PET, lossis PVC ntawm qhov kub thiab txias.
Vim li cas txhaj L/D luv dua li extrusion L/D?
Vim hais tias ib qho kev txhaj tshuaj ntsia hlau ua haujlwm hauv tawg. Nws plasticizes txhaj tshuaj, tom qab ntawd nres thaum lub tshuab txhaj tshuaj thiab pwm txias, thiab cov yaj hauv lub thoob yog kub txhua lub sijhawm. Ib qho extruder khiav tsis tu ncua thiab tsis muaj dab tsi tos. Ntxiv lub thoob ntev ntawm lub tshuab txhaj tshuaj yog cov keeb kwm thermal ntxiv, tsis yog lub peev xwm ntxiv melting, yog li kev txhaj tshuaj screws nyob luv dua.
Qhov feem pua ntawm cov peev txheej yuav tsum siv kuv txhaj tshuaj?
Feem ntau hais txog kev taw qhia yog kwv yees li 20% mus rau 80% ntawm cov peev txheej txhaj tshuaj, thiab koj phau ntawv siv tshuab yog txoj cai. Hauv qab no band, lub sijhawm nyob hauv lub sijhawm ntev thiab cov khoom siv hluav taws xob kub-sensitive degrades. Saum toj no, tsis muaj chaw rau lub cushion tsim nyog thiab tsawg lub sij hawm los yaj ib tug yuav luag tag nrho chim.
Puas yog L / D siab dua rau kev txhaj tshuaj molding?
Tsis tau. Ntau qhov ntev muab ntau dua melting thiab ib qho zoo sib xws, uas txhim kho qhov zoo. Nws tseem tuav cov khoom siv kub ntev dua, uas degrades cov khoom kub-rhiab heev. Txoj cai L/D melts koj cov ntaub ntawv kiag li tsis tuav nws ntev dua li qhov nws xav tau.
Kuv qhov chaw yog yellowing. Puas yog qhov teeb meem L/D?
Feem ntau nws yog qhov teeb meem nyob hauv lub sijhawm, uas yog qhov teeb meem txhaj tshuaj loj-rau- chim-muaj peev xwm. Khiav qhov chaw nyob ua ntej. Yog hais tias ib qho me me ua noj rau hauv lub thoob loj, tsis muaj qhov kub thiab txias thiab tsis muaj cov ntsia hlau geometry yuav kho nws. Ib lub taub hau me me, lossis lub tshuab me me, yuav.