Xov xwm

Ib qho Screw chim: L / D, Ntsia Hlau Hom & Yuav Ua Li Cas Xaiv los ntawm Polymer

2026-08-13 0 Tso lus rau kuv


Teb ceev

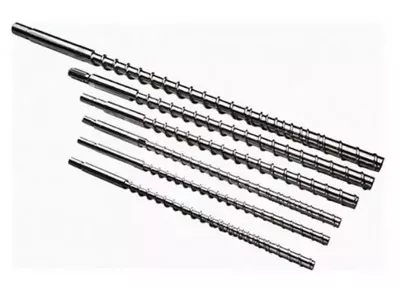
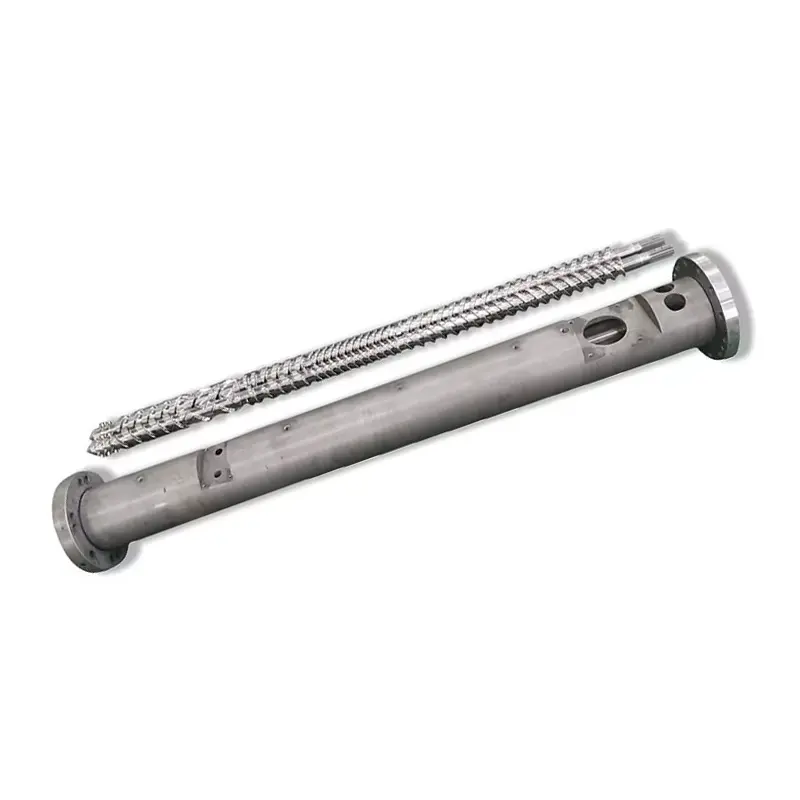
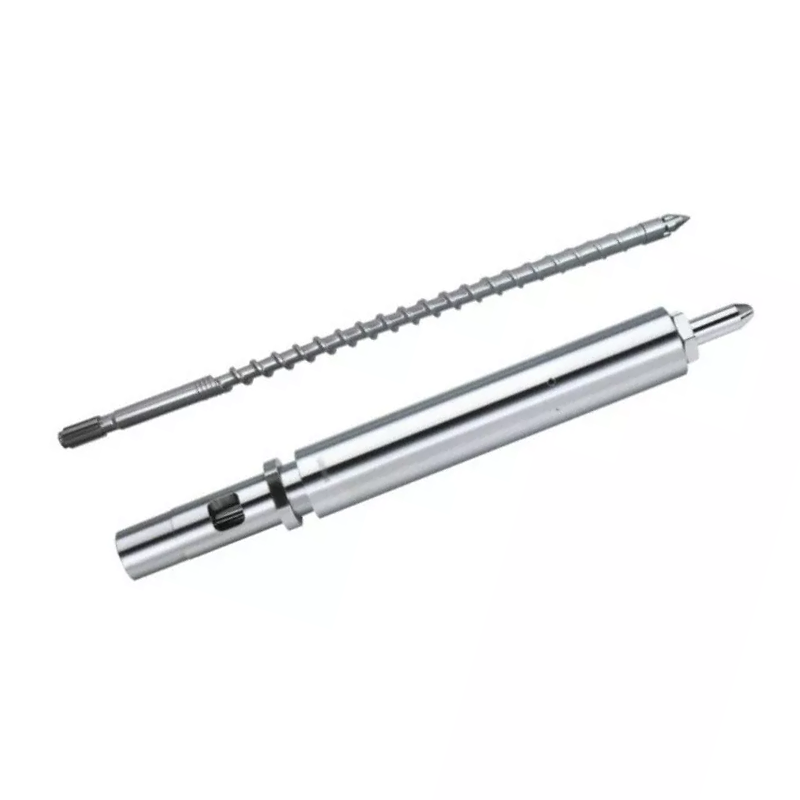
Ib lub taub hau ib lub taub hau yog ib lub hau ntswj rotating nyob rau hauv ib lub cylindrical chim, conveying, melting thiab pumping yas los ntawm ib tug tuag. Kev ua tau zoo yog tsim los ntawm peb yam: L / D ratio, compression ratio thiab ntsia hlau hom (tus qauv, barrier lossis sib tov). Nws yog qhov kev xaiv pheej yig tshaj plaws rau kev tso tawm siab extrusion ntawm cov khoom sib xws - zaj duab xis tshuab, yeeb nkab los ntawm pellets, ntawv thiab granulation.

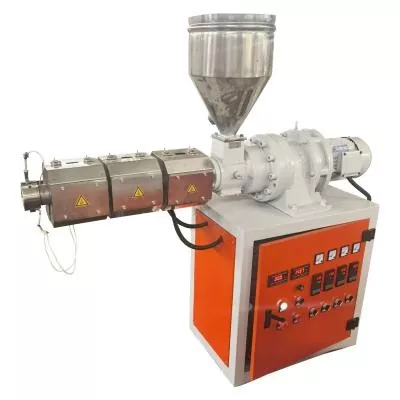
Covib lub taub hau taub hauyog cov khoom siv plasticizing feem ntau hauv cov yas extrusion - yooj yim dua, pheej yig dua thiab muaj peev xwm ua tau zoo heev thaum cov khoom siv twb tsis sib xws. Tab sis "yooj yim" tsis txhais hais tias ib qho me me haum rau txhua qhov: ib qho ntsia hlau thiab lub thoob rau LDPE zaj duab xis tshuab zoo li tsis muaj dab tsi zoo li ib qho rau cov yeeb nkab PVC lossis rau PP high-speed. Cov lus qhia no suav nrog cov lus qhia tshwj xeeb uas txiav txim siab ua tau zoo, hom ntsia hlau uas koj tuaj yeem xaiv los ntawm, thiab yuav ua li cas kom phim ib tus ntsia hlau extruder chim rau koj lub polymer.

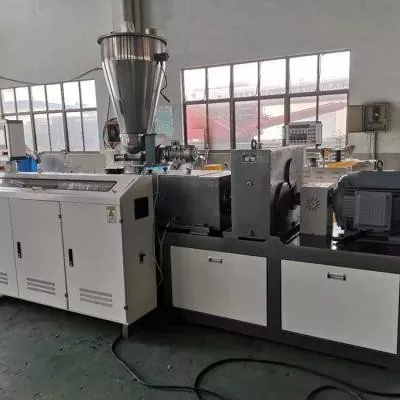
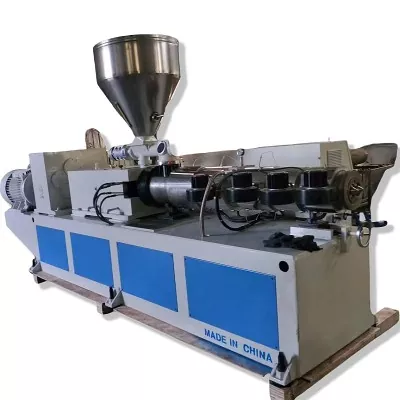
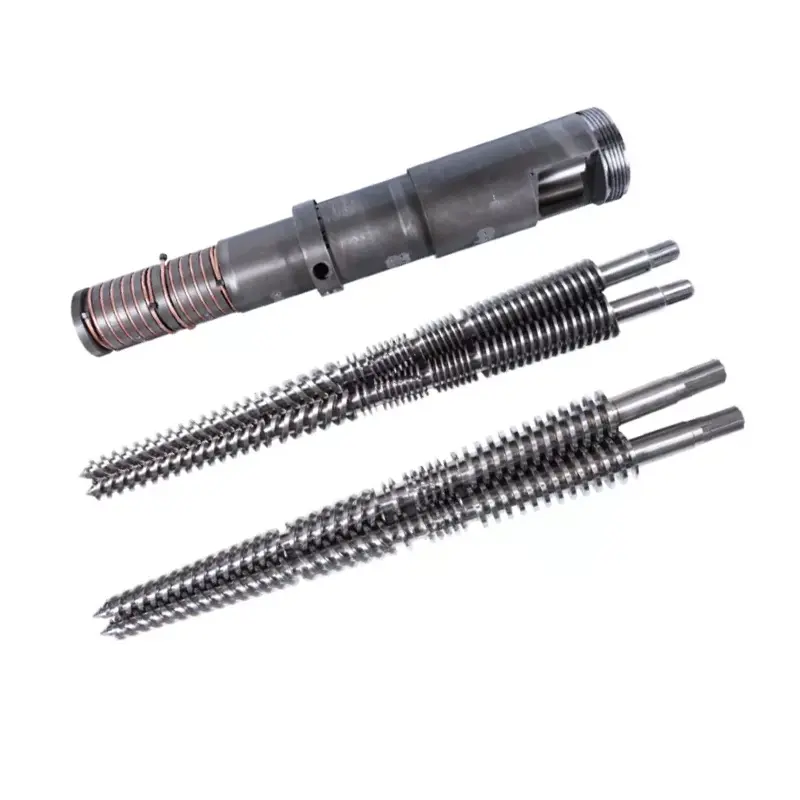
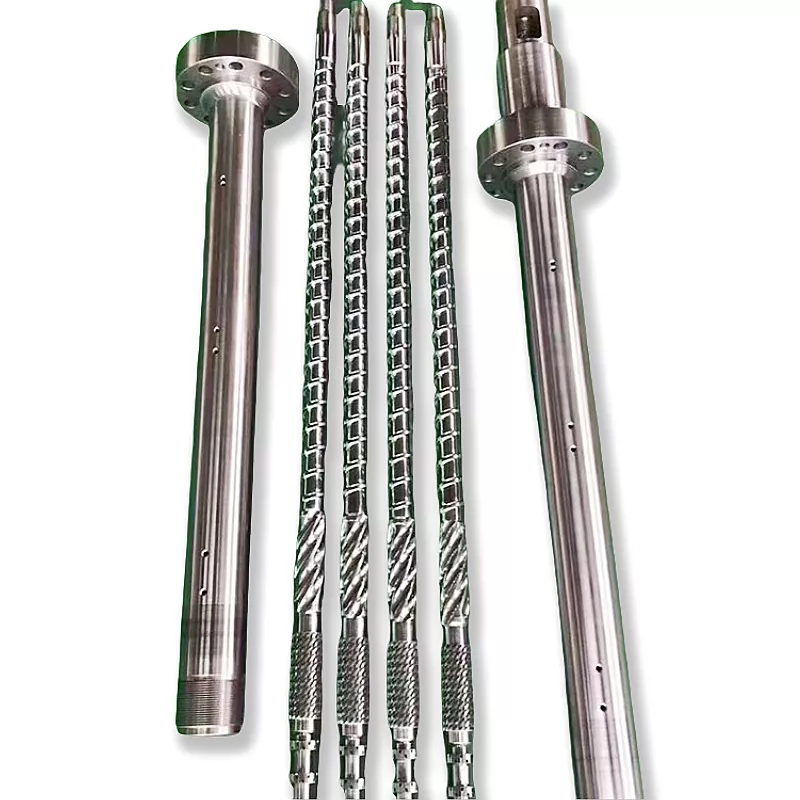
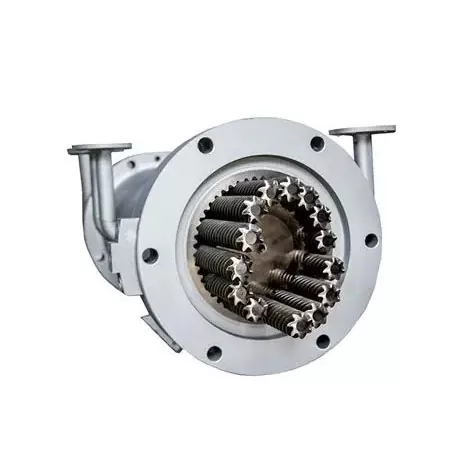
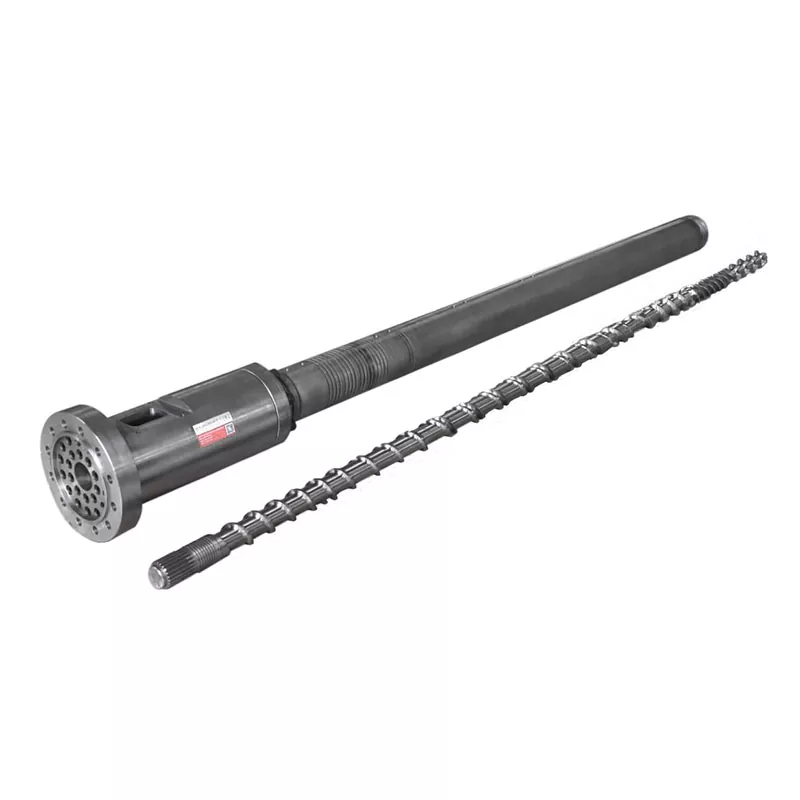
Single screw extruder and barrel manufactured by Nanhaiya

Yuav ua li cas ib tug ntsia hlau chim

Cov khoom nkag mus rau hauv lub caj pas pub, yog rub rau pem hauv ntej los ntawm cov ntsia hlau tig, thiab melts los ntawm kev sib xyaw ntawm lub thoob kub thiab cov shear generated ntawm cov ntsia hlau davhlau thiab lub thoob phab ntsa. Cov ntsia hlau tau muab faib ua peb thaj chaw ua haujlwm, thiab kev hloov pauv ntawm lawv yog qhov zoo ntawm cov ntsia hlau tsim tau zoo:

  1. Pub cheeb tsam- sib sib zog nqus ya dav hlau xa cov khoom pellets rau pem hauv ntej thiab pib ua ntej cua sov rau lawv. Pub kev ua tau zoo nyob ntawm kev sib txhuam, yog li grooved feed seem yog siv qhov twg yuav tsum tau yuam kom (siab-tso PE thiab PP kab).
  2. Compression (kev hloov pauv) cheeb tsam- Davhlau qhov tob tob zuj zus mus, compacting cov khoom, squeezing tawm cua ntxiab thiab melting nws los ntawm tshav kub thiab shear.
  3. Kev ntsuas cheeb tsam- ntiav, qhov dav dav tsis tu ncua qhov tob homogenises yaj thiab tsim kom muaj lub siab ruaj khov kom cov zis los ntawm qhov tuag nyob twj ywm.

Vim hais tias ib lub hau ntswj ib leeg tso siab rau kev khiav khiav es tsis yog qhov zoo, nws cov zis tawm tau rhiab rau kev sib txhuam, lub taub hau siab thiab cov khoom siv ntau ntom ntom - uas yog vim li cas cov ntsia hlau tsim thiab kev tshem tawm tseem ceeb heev rau cov khoom siv tiag tiag.

L / D ratio thiab compression ratio

Ob tus lej no piav qhia feem ntau ntawm qhov ib qho ntsia hlau thiab lub thoob yuav ua li cas:

Spec Nws txhais li cas Vim li cas thiaj tseem ceeb
L/D ratio Cov ntsia hlau ntev ntev muab faib los ntawm txoj kab uas hla (piv txwv li 25: 1, 30: 1, 33: 1) Ntev L/D = ntau lub sij hawm nyob = zoo melting, mixing thiab venting; luv L / D suits cov khoom siv thaum tshav kub kub
Compression ratio Pub-zone channel ntim ÷ metering-zone channel ntim (piv txwv li 2.5: 1-4: 1) Tsawg dhau lawm thiab cov khoom tsis yog-melted; siab dhau lawm thiab koj overheat los yog degrade shear-sensitive polymers
Ntsia hlau txoj kab uas hla Nominal ntsia hlau loj nyob rau hauv mm Teem lub tso zis band thiab yuav tsum phim koj extruder raws nraim
Ntsia Hlau / chim clearance Qhov sib txawv ntawm lub davhlau ya nyob twg thiab bore phab ntsa Qhib li cov ntsia hlau hnav - tso zis thiab siab poob raws li nws ua
Zone layout Ntev sib cais ntawm pub / compression / metering Tuned rau polymer lub melting cwj pwm
Ua siab ntev Machining precision ntawm qhov tiav Nanhaiya tuav ib lub taub hau rau ± 0.001 hli nrog ncaj ntawm 0.015 hli / m
General kev lag luam ceeb toom:Raws li cov lus qhia ntxhib, tawv PVC feem ntau khiav qis dua qhov sib piv thiab luv L / D kom txwv shear ntawm lub tshav kub-rhiab polymer, thaum PE thiab PP zaj duab xis kab khiav ntev L / D nrog ib qho barrier los yog sib tov seem rau yaj uniformity. Ib txwm lees paub tawm tsam koj lub tshuab thiab kev tsim qauv.

Standard, barrier thiab mixing screws

Lub davhlau geometry yog qhov twg ib lub taub hau ntsia hlau tiag tiag tau teev tseg:

  • Standard (paub) ntsia hlau- ib lub davhlau, peb cheeb tsam. Economy thiab txhim khu kev qha rau cov ntaub ntawv ncaj qha thiab nruab nrab cov zis.
  • Barrier ntsia hlau- lub davhlau thib ob cais cov khib nyiab uas tsis tau yaj los ntawm yaj los ntawm kev hloov pauv, muab nrawm dua, ua tiav ntau dua thiab cov zis ruaj khov dua. Feem ntau ntawm high-speed PE thiab PP kab.
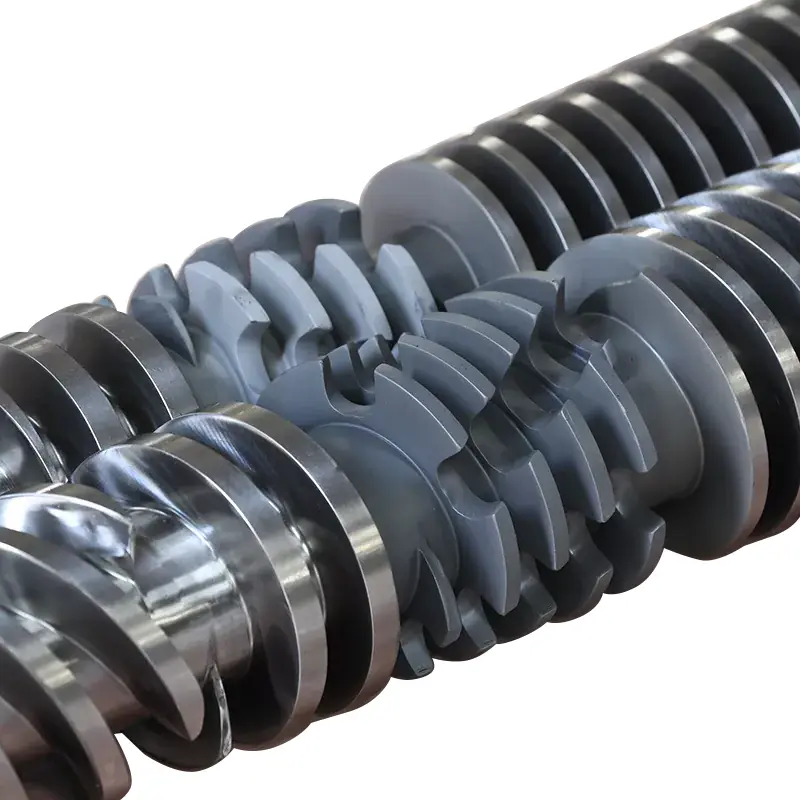
  • Sib tov ntsia hlau- Ntxiv ib qho kev sib xyaw (Maddock, pineapple lossis tus pin hom) nyob ze rau qhov kawg txhawm rau txhim kho cov xim sib txawv thiab xim dispersion.
  • Vented (ob theem) ntsia hlau- thaj chaw decompression nyob rau hauv qhov chaw nres nkoj tso cai rau cov dej noo thiab cov volatiles khiav hauv nruab nrab lub thoob, pab tau rau hygroscopic lossis cov khoom siv rov ua dua.
  • Grooved feed chim- axial grooves nyob rau hauv seem pub quab yuam kom tsawg thiab nqa tawm ntawm kev siv PE / PP high-speed.
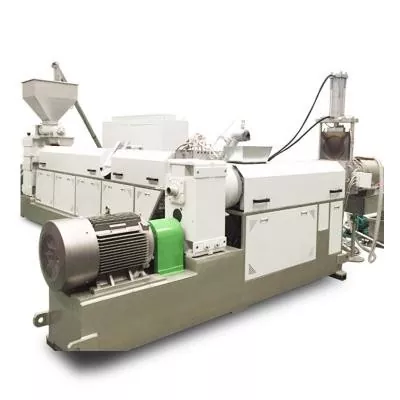
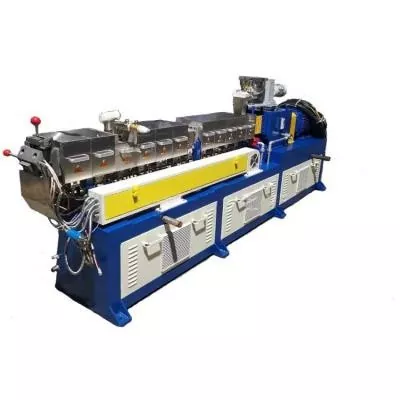
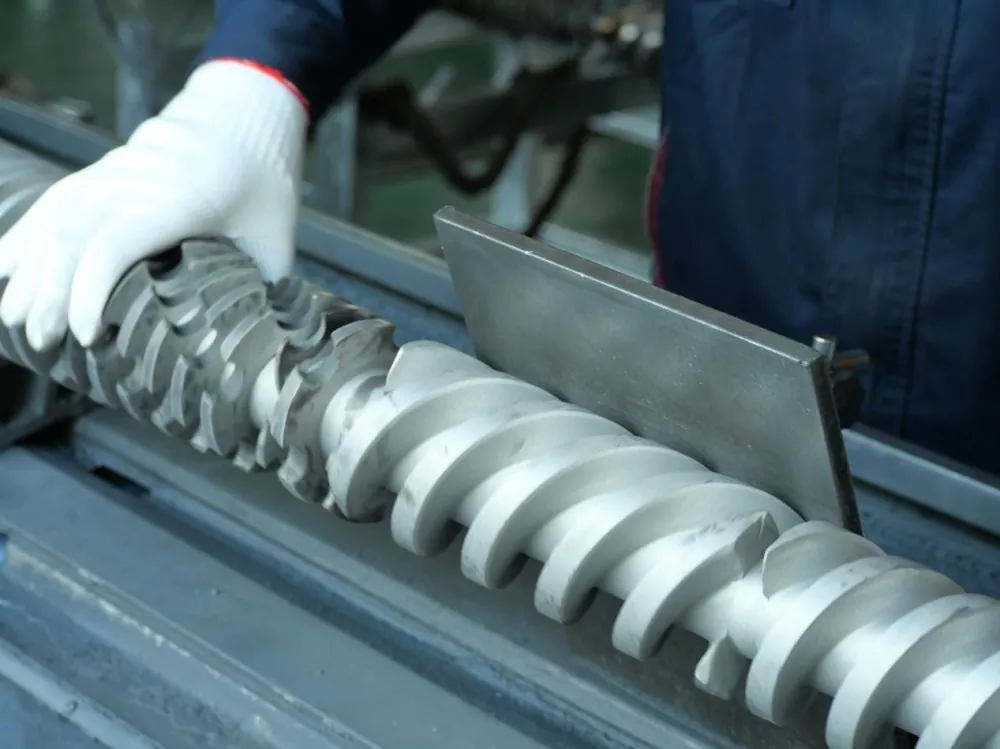
Single screw pelletizing line for plastic granulation
Ib qho ntsia hlau pelletizing kab - granulation yog ib qho ntawm cov haujlwm feem ntau ntawm cov ntsia hlau.

Yuav ua li cas xaiv los ntawm polymer

Lub polymer, tsis yog lub tshuab hom, yuav tsum tsav cov specification. Lub tswv yim pib matrix:

Khoom siv / txoj haujlwm Ntsia hlau mus kom ze Kev kho saum npoo
LDPE / HDPE zaj duab xis tshuab tshuab Ntev L / D, barrier los yog sib tov seem rau yaj uniformity Nitrided feem ntau yog txaus rau cov resin huv
PE / PP kev kub ceev extrusion Barrier ntsia hlau, feem ntau nrog grooved pub rau yuam kom noj Nitrided; bimetallic yog sau los yog siv dua
Rigid PVC yeeb nkab Tsawg compression, maj mam shear los tiv thaiv tshav kub-sensitive PVC Bimetallic - PVC yog abrasive nrog muab tub lim thiab corrosive
PS ua npuas ncauj Tswj melt kub thiab ruaj khov siab rau cell qauv Nitrided los yog bimetallic los ntawm qib muab tub lim
Granulation / pelletizing Zoo homogenization; vented ntsia hlau yog tias cov khoom noj muaj noo noo Bimetallic rau cov khoom ntim puv lossis rov ua dua tshiab
Filled lossis recycled compounds Kev tsim muaj zog nrog qhov cua Bimetallic / tungsten-carbide - abrasion yog qhov txwv

Dab tsi ib lub taub hau taub hau siv rau

  • Zaj duab xis tshuab- LDPE, HDPE thiab LLDPE ntim zaj duab xis.
  • Cov yeeb nkab & profile los ntawm pellets- suav nrog PE yeeb nkab thiab PVC yeeb nkab kab.
  • Sheet & vaj huam sib luag extrusion- cov ntaub ntawv tiaj tus thiab cov khoom siv board.
  • Granulation & pelletizing— saib pebib leeg ntsia hlau pelletizing kab.
  • Hlau & cable- rwb thaiv tsev thiab tsho extrusion.
  • Lab & me-batch ua haujlwm— saibmini ib leeg ntsia hlau extruder.

Ib leeg ntsia hlau vs ntxaib ntsia hlau

Kev xaiv ntawm ib lub taub hau ib lub taub hau thiab ib lub taub hau ntxaib los ntawm cov khoom xav tau ntawm nws txoj kev mus rau qhov tuag.

Qhov xwm txheej Ib lub taub hau taub hau Twin ntsia hlau chim
Kev xa tawm Drag flow - nyob ntawm kev sib txhuam Zoo, intermeshing hloov
Sib tov Txwv (txhim kho nrog ntu thaiv / sib xyaw) Muaj zog dispersive thiab distributive mixing
Hmoov noj Kev tawm tsam nrog tsawg qhov ntom ntom Kov hmoov zoo, tshwj xeeb tshaj yog nrog yuam feeder
Nqi & simplicity Tus nqi qis dua, kev saib xyuas yooj yim dua Tus nqi siab dua, configurable ntau dua
Zoo tshaj rau Zaj duab xis tshuab, yeeb nkab los ntawm pellets, ntawv, granulation PVC ncaj extrusion, compounding, siab muab tub lim

Yog tias koj cov khoom noj khoom haus yog ib qho pellet zoo li qub thiab koj xav tau cov khoom tsim tawm ib duas, ib qho ntsia hlau yeej. Yog tias koj xav tau kev sib xyaw, qhov cua lossis hmoov tuav, saib ntawm pebconicallos yogthaum uas tig mus ntxaib ntsia hlauntau yam hloov.

Khoom siv thiab kev kho deg

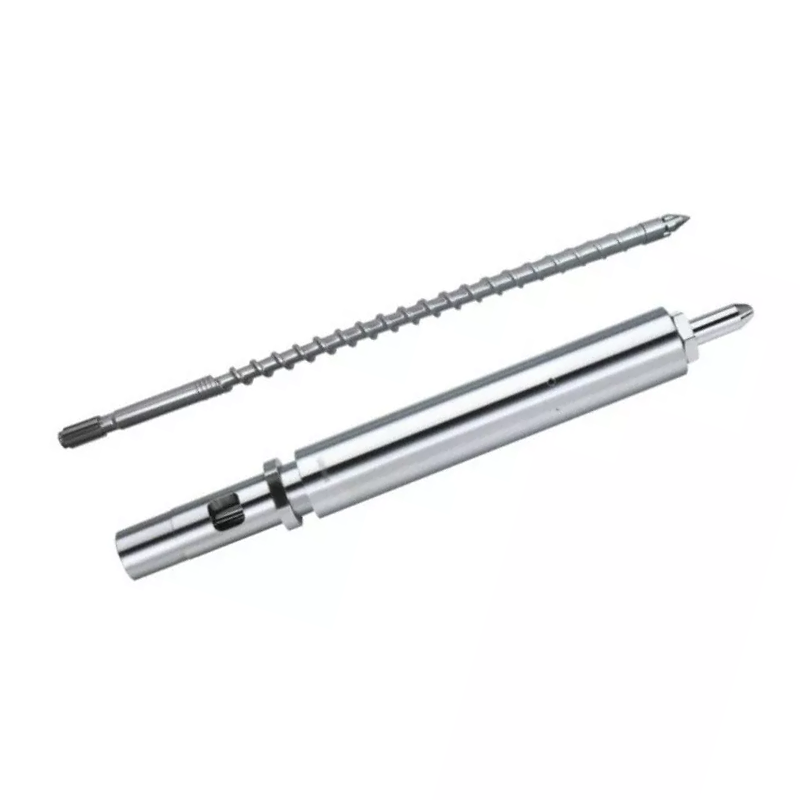
Ib lub taub hau ib lub taub hau yog ib qho hnav, thiab ntev npaum li cas nws tuav spec los ntawm cov hlau thiab nto. Nanhaiya tshuab ib leeg ntsia hlau thiab cov thoob los ntawm 38CrMoAlA nitrided steel, W6Mo5Cr4V2 lossis HIP hmoov hlau, thiab ua tiav lawv mus rau qhov chaw roughness ntawm Ra0.4.

Parameter Tus nqi
Cov khoom siv hauv paus 38CrMoAlA (tseem W6Mo5Cr4V2, HIP hmoov hlau)
Tempering hardness HB 260–290
Nitriding hardness HWV 900–1100
Nitriding qhov tob 0.5-0.8 hli
Bimetallic hardness HRC 56–65 (peb txheej txheej tungsten ntxiv mus txog 62 HRC vs ib qho 58 HRC)
Bimetallic qhov tob 2.0-3.0 hli
Nto roughness Rau 0.4
Kev ncaj 0.015 hli / m

Rau cov dej huv huv xws li nkauj xwb LDPE, nitriding feem ntau yog txaus. Rau kev ua haujlwm puv, rov ua dua lossis PVC, qhov chaw bimetallic yog qhov hloov kho kom pom tseeb - saib peb qhov kev sib piv ntawmbimetallic vs nitrided ntsia hlau chim.

Yuav ua li cas thiaj txiav txim siab ib leeg ntsia hlau chim

  1. Tshuab cov ntsiab lus- extruder hom thiab qauv, los yog ib daim duab nrog lub taub hau taub hau, ntev ntev, pub-caj pas thiab flange qhov ntev.
  2. Polymer & formulation- hom resin ntxiv rau cov muab tub lim, iav fiber ntau lossis cov ntsiab lus rov ua dua tshiab.
  3. Lub hom phiaj tso zis- kg / h thiab kab nrawm, yog li L / D thiab ntsia hlau hom haum rau txoj haujlwm.
  4. Paub teeb meem- yog tias cov ntsia hlau tam sim no surges, under-melts los yog hnav ceev, qhia rau peb; uas feem ntau taw qhia rau qhov kev hloov tsim koj xav tau.

Nrog rau cov khoom siv plaub no peb tuaj yeem qhia meej meej-haum ib qho ntsia hlau thiab lub thoob - lossis muab nws ua ib feem ntawm pebkhoom seemntau - thiab hais lus hauv 12 teev. Standard-type screws nkoj los ntawm Tshuag hauv 24-48 teev; customized qhov chaw khiav ib lub voj voog 30-40 hnub.

Cov lus nug uas nquag nug

Ib lub taub hau taub hau yog dab tsi?

Nws yog ib lub hau ntswj rotating nyob rau hauv ib tug rhuab cylindrical chim uas conveys, melts thiab twj yas los ntawm ib tug tuag. Cov ntsia hlau muaj pub, compression thiab metering zones, thiab nws cov L / D ratio, compression ratio thiab davhlau tsim txiav txim siab melting zoo thiab cov zis.

Dab tsi L / D piv kuv xav tau?

Ntev L/D muab sij hawm nyob ntau dua rau melting, sib tov thiab venting, yog li PE thiab PP zaj duab xis kab feem ntau khiav ntev screws. Thaum tshav kub kub-rhiab heev cov ntaub ntawv xws li tawv PVC siv luv luv L / D los txwv shear. Muab nws rau koj cov khoom siv polymer thiab lub hom phiaj tso zis.

Dab tsi yog compression ratio ntawm ib lub hau ntswj?

Nws yog qhov pub-zone ntim ntim faib los ntawm qhov ntsuas-zone ntim, feem ntau nyob ib ncig ntawm 2.5: 1 txog 4: 1. Tsawg heev nplooj cov ntaub ntawv nyob rau hauv-melted; siab dhau ua rau cov cua sov ntau dhau thiab tuaj yeem degrade shear-sensitive polymers.

Lub barrier ntsia hlau yog dab tsi thiab thaum twg kuv xav tau ib qho?

Ib qho kev thaiv cov ntsia hlau ntxiv ib qho kev sib tw thib ob los ntawm thaj chaw hloov pauv uas cais cov khib nyiab uas tsis tau yaj los ntawm yaj, ua kom nrawm dua thiab ua tiav ntau dua. Nws yog feem ntau siv rau high-speed PE thiab PP kab uas tso zis thiab yaj uniformity ob qho tib si.

Ib leeg ntsia hlau lossis ntxaib ntsia hlau - uas kuv xav tau?

Xaiv ib qho ntsia hlau rau cov khoom siv siab extrusion ntawm cov khoom siv pellet: zaj duab xis tshuab, yeeb nkab los ntawm pellets, ntawv thiab granulation. Xaiv cov ntsia hlau ntxaib thaum koj xav tau kev sib tov muaj zog, ua kom muaj cua zoo, noj hmoov los yog cov ntsiab lus siab.

Qhov twg ib lub taub hau taub hau yog qhov zoo tshaj plaws rau zaj duab xis tshuab?

Rau LDPE thiab HDPE zaj duab xis, ntev L / D nrog ib qho kev thaiv lossis qhov sib xyaw muab cov yaj sib xws uas cov yeeb yaj kiab thickness tswj nyob ntawm. Kev huv huv cov ntaub so ntswg ib txwm ua haujlwm zoo ntawm qhov chaw nitrided.

Yuav tsum ib lub taub hau taub hau yog nitrided los yog bimetallic?

Cov pob zeb dawb huv huv tuaj yeem khiav nitrided, nrog rau nitriding hardness ntawm HV 900-1100 thiab 0.5-0.8 hli qhov tob. Sau, rov ua dua lossis PVC cov khoom sib txuas yuav tsum yog bimetallic, qhov twg 2.0-3.0 mm alloy txheej ntawm HRC 56-65 tiv taus kev puas tsuaj thiab corrosion ntev dua.

Yuav ua li cas kuv thiaj paub tias kuv ib leeg ntsia hlau raug puas lawm?

Cov paib ib txwm yog cov khoom poob qis, tsis ruaj khov siab, ua kom sov ntev dua, tsis zoo melting zoo thiab nce lub cev muaj zog load. Ntsuas ntsia hlau-rau- chim tshem tawm tawm tsam spec yog qhov tseeb tshaj plaws kom paub meej tias hnav ua ntej nws raug nqi koj cov khoom.

Cov khoom lag luam cuam tshuam los ntawm peb lub Hoobkas

Tau ib lub taub hau ntsia hlau sib phim rau koj txoj kab

Xa peb koj tus qauv extruder lossis kos duab, koj cov resin thiab koj lub hom phiaj tso zis - peb cov engineers yuav qhia txog L / D, ntsia hlau hom thiab kho qhov chaw uas haum rau txoj haujlwm. Standard screws nkoj hauv 24-48 teev; kev cai qhov chaw khiav 30-40 hnub.

Tau txais cov lus hais hauv 12 teev →
Nanhaiya (Zhoushan) Yas Machinery · 500+ cov neeg siv khoom thoob ntiaj teb ·ib leeg, conical & thaum uas tig musntsia hlau chim &khoom seem
Cov xov xwm ntsig txog
Tso lus rau kuv
X
Peb siv cov ncuav qab zib los muab koj cov kev tshawb fawb zoo dua, txheeb xyuas qhov chaw khiav tsheb thiab kho cov ntsiab lus tus kheej. Los ntawm kev siv lub xaib no, koj pom zoo rau peb siv cov ncuav qab zib. Txoj Cai Tswjfwm Ntiag Tug
Tsis lees paubTxais